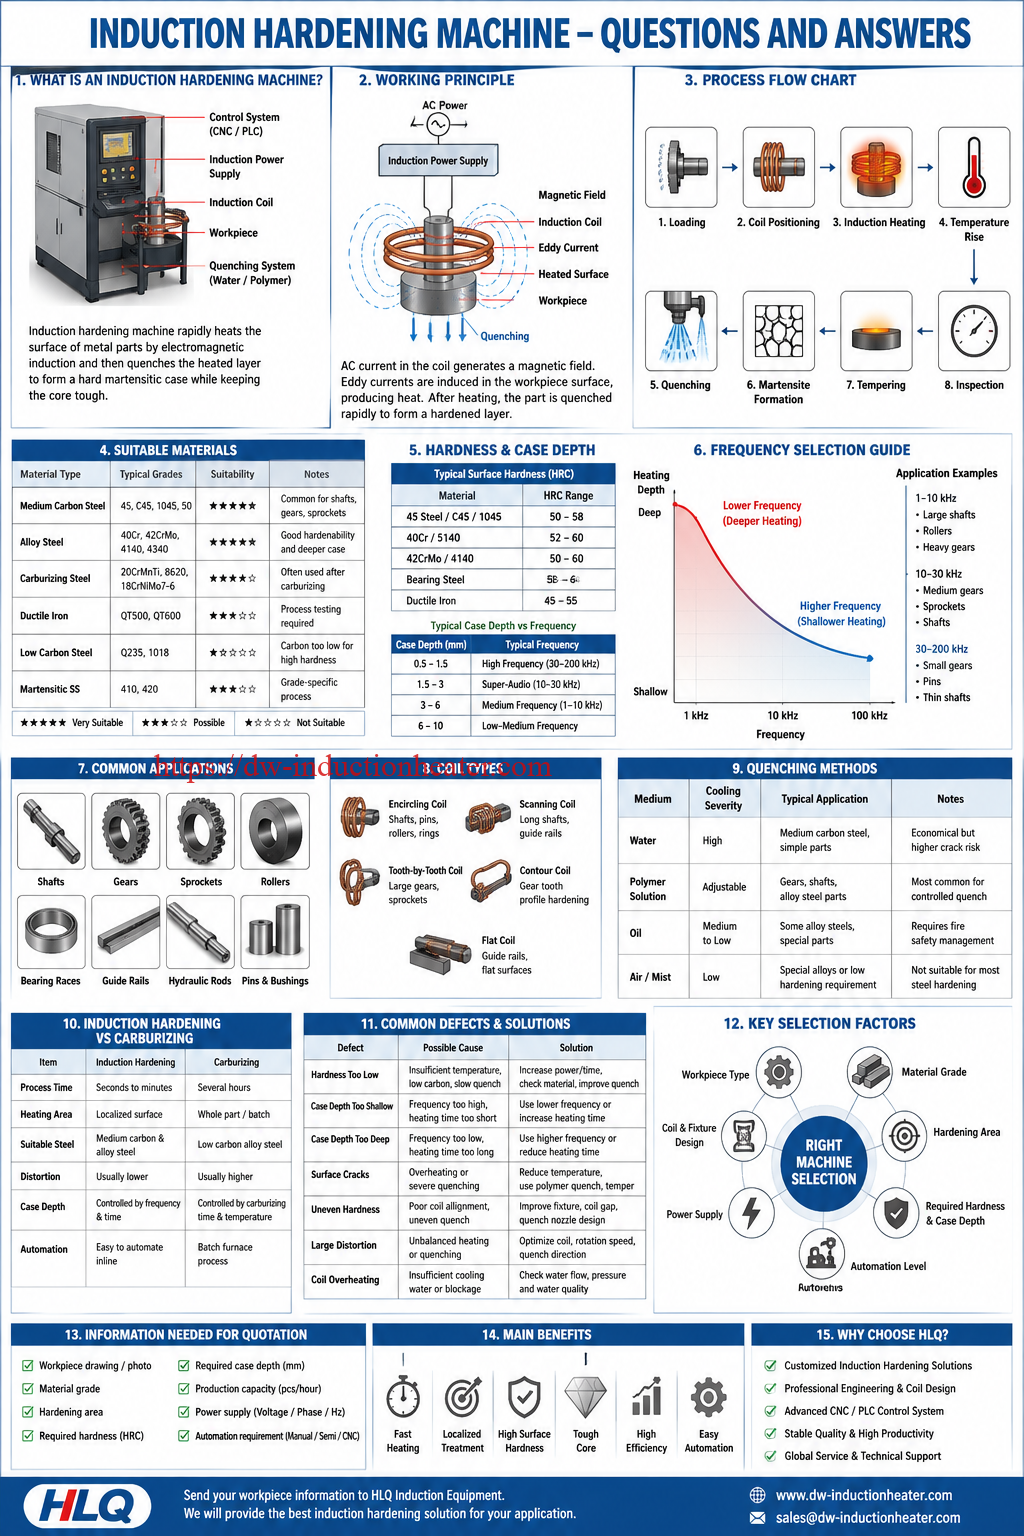
15 ключови често задавани въпроса за индукционните закалителни машини, които трябва да знаете
Машината за индукционно закаляване е индустриална система за термична обработка, използвана за закаляване на повърхността на стоманени части, като валове, зъбни колела, зъбни колела, щифтове, ролки, лагерни пътеки, направляващи релси и хидравлични пръти. Тя бързо нагрява повърхността чрез електромагнитна индукция и след това закалява нагрятия слой, за да създаде твърд мартензитен корпус, като същевременно запазва здравината на сърцевината. Това ръководство с често задавани въпроси обяснява принципа на работа, подходящите материали, диапазона на твърдост, дълбочината на корпуса, избора на честота, дизайна на бобината, методите за закаляване, често срещаните дефекти и избора на машина. Написано е за инженери, купувачи, производствени мениджъри и екипи по поддръжка, които се нуждаят от надеждно оборудване за повърхностно закаляване.
Съдържание
- Бърз отговор
- 1. Какво е машина за индукционно закаляване?
- 2. Как работи машина за индукционно закаляване?
- 3. Какви части могат да бъдат обработени чрез индукционно закаляване?
- 4. Какви материали са подходящи за индукционно закаляване?
- 5. Каква твърдост може да се постигне чрез индукционно закаляване?
- 6. Каква е типичната дълбочина на индукционно закаляване?
- 7. Как да изберем честота за индукционно закаляване?
- 8. Каква е разликата между високочестотно и средночестотно индукционно закаляване?
- 9. Каква е разликата между индукционно закаляване и цементиране?
- 10. Как да изберем машина за индукционно закаляване?
- 11. Каква намотка се използва за индукционно закаляване?
- 12. Каква закаляща среда се използва?
- 13. Защо индукционно закалените части се напукват?
- 14. Какви са предимствата на индукционното закаляване?
- 15. Каква информация е необходима за оферта?
- Защо да изберете индукционно оборудване HLQ?
Бърз отговор
Машината за индукционно закаляване е система за повърхностна термична обработка, която използва електромагнитна индукция за нагряване само на необходимата повърхност на метална част, последвано от бързо закаляване за образуване на закален слой. Най-добре се използва за средно въглеродна стомана, легирана стомана и някои чугунени части, които изискват висока повърхностна твърдост, износоустойчивост и якост на умора, като същевременно се поддържа здрава сърцевина. Често срещани приложения включват валове, зъбни колела, зъбни колела, ролки, щифтове, лагерни пръстени, водещи релси и компоненти за автомобилни или машинни трансмисии.
1. Какво е машина за индукционно закаляване?
Машината за индукционно закаляване е специализирана машина за термична обработка, използвана за повишаване на повърхностната твърдост на метални компоненти. Системата обикновено включва индукционно захранване, трансформатор, индукционна бобина, CNC или PLC система за движение, устройство за закаляване, система за охлаждаща вода, машинно легло, шкаф за управление и система за безопасност.
За разлика от закаляването в пещ, което нагрява целия детайл, индукционното закаляване нагрява само избраната зона. Това локализирано нагряване намалява деформацията, скъсява времето на цикъла и подобрява ефективността на производството. Процесът се използва широко, когато даден детайл се нуждае от твърда, износоустойчива повърхност, но все пак се нуждае от здрава, удароустойчива сърцевина.
| Основен компонент | функция | Инженерно значение |
|---|---|---|
| Индукционно захранване | Генерира високочестотен или средночестотен ток | Определя мощността на нагряване, честотата и стабилността на процеса |
| Индукционна намотка | Създава електромагнитно поле около детайла | Определя режима на отопление и енергийната ефективност |
| Система за закаляване | Бързо охлажда нагрятата повърхност | Контролира твърдостта, дълбочината на корпуса и риска от напукване |
| CNC/PLC управление | Контролира движението, мощността, времето и рецептите | Осигурява повторяемост в производството |
| Система за охлаждане на водата | Охлажда бобината, захранването и трансформатора | Предпазва оборудването от прегряване |
2. Как работи машина за индукционно закаляване?
Машината работи чрез пропускане на променлив ток през медна индукционна бобина. Това създава бързо променящо се магнитно поле. Когато стоманена част се постави вътре или близо до бобината, в повърхностния слой на детайла се индуцират вихрови токове. Тези вихрови токове генерират топлина поради електрическото съпротивление. След като повърхността достигне необходимата температура на втвърдяване, частта незабавно се закалява с вода, полимерен разтвор или масло.
Бързото охлаждане трансформира нагрятата повърхност в мартензит, който е много по-твърд от оригиналната структура. Ядрото не е напълно нагрято, така че остава по-твърдо и по-пластично.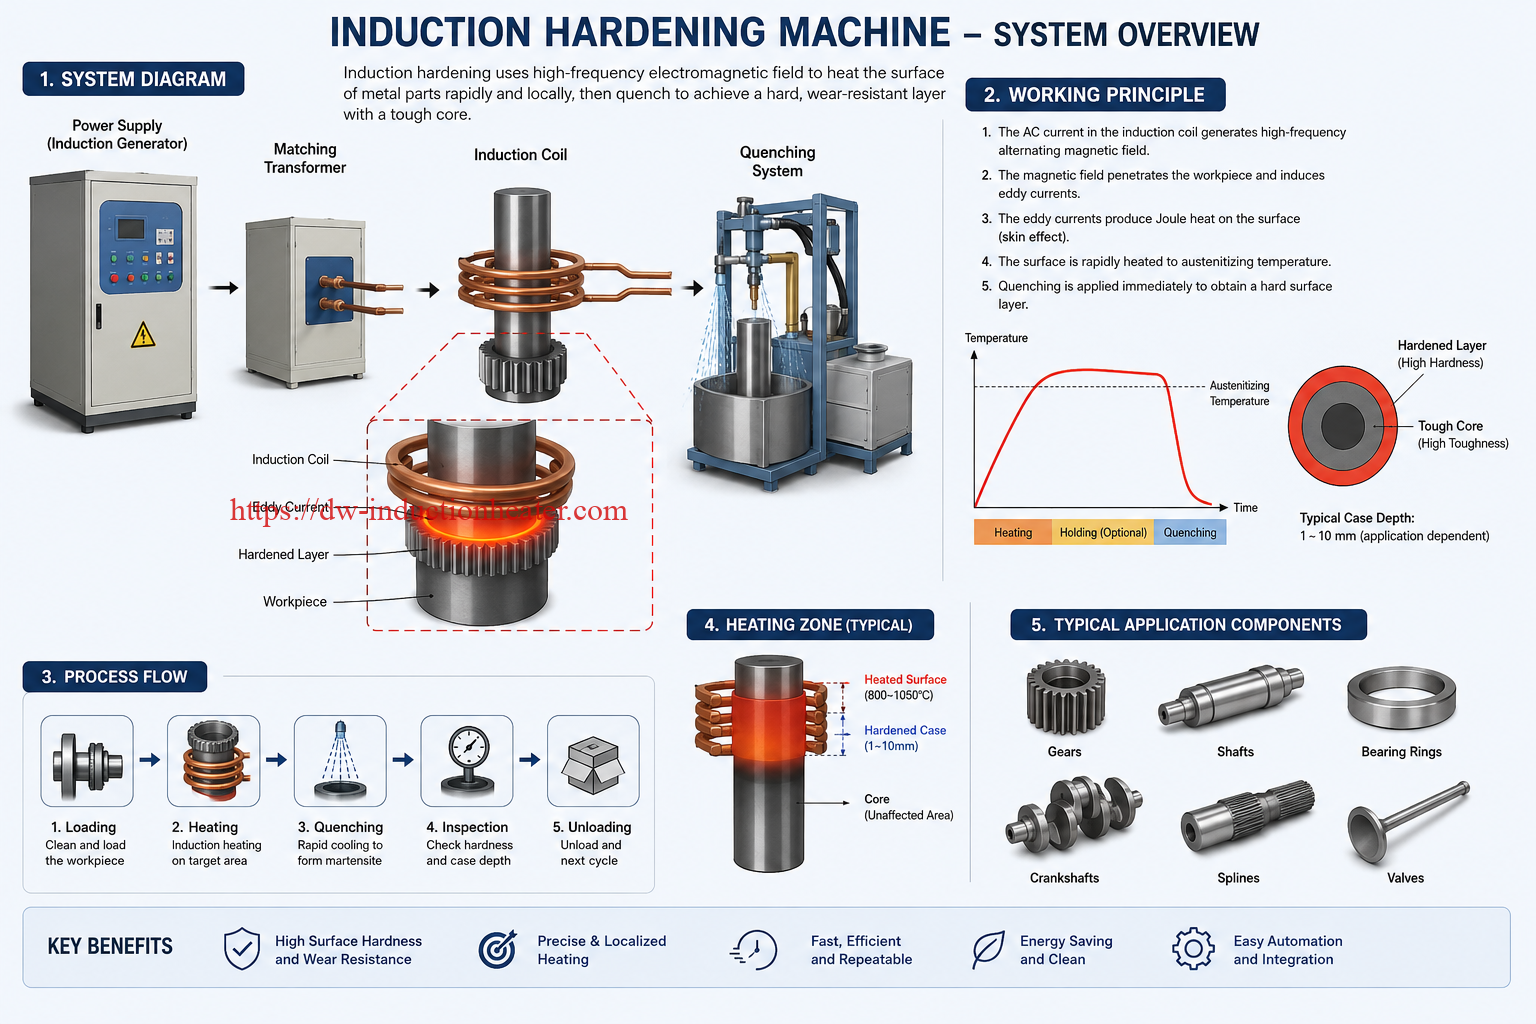
Диаграма на процеса на индукционно закаляване
Зареждане на детайла → Позициониране на бобината → Индукционно нагряване → Повишаване на температурата → Незабавно закаляване → Образуване на мартензит → Отпускане → Проверка на твърдостта → Проверка на дълбочината на корпуса → Окончателно одобрение
| Етап на процеса | Какво става | Ключов контролен параметър |
|---|---|---|
| Товарене | Детайлът е закрепен към приспособление или шпиндел на машината | Подравняване, биене, сила на затягане |
| Отопление | Повърхността се нагрява от индуциран ток | Мощност, честота, разстояние между намотките, време за нагряване |
| Закаляването | Нагрятият слой се охлажда бързо | Дебит, налягане, средна концентрация |
| смекчаване | Крехкостта се намалява след втвърдяване | Температура и време на задържане |
| Инспекция | Проверяват се твърдостта и дълбочината на корпуса | HRC, ECD, микроструктура, пукнатини |
3. Какви части могат да бъдат обработени чрез индукционно закаляване?
Индукционното закаляване е подходящо за компоненти, които са подложени на триене, износване, контактно напрежение, търкаляне, плъзгане или многократен удар. То е особено полезно за въртящи се или трансмисионни части.
| Детайл | Типична зона за втвърдяване | Обща индустрия |
|---|---|---|
| Стрели | Външна повърхност, шийки, шлицови области | Автомобили, машини, хидравлични системи |
| Gears | Странична страна на зъба, корен на зъба, връх на зъба | Скоростна кутия, редуктор, минни машини |
| венци | Профил на зъба и работна повърхност | Верижна трансмисия, селскостопанска техника |
| ролки | Външна цилиндрична повърхност | Стоманолеярни, конвейери, печатарски машини |
| Състезания на лагери | Повърхност на пистата | Производство на лагери |
| Водещи релси | Плъзгаща се повърхност | Машинни инструменти и системи за линейно движение |
| Хидравлични пръти | Външна повърхност | Хидравлични цилиндри и строителни машини |
| Щифтове и втулки | Контактна и износваща се повърхност | Багери, товарачи, селскостопанска техника |
4. Какви материали са подходящи за индукционно закаляване?
Най-добрите материали за индукционно закаляване са стоманите с достатъчно въглерод, за да образуват мартензит след закаляване. Средновъглеродните стомани и легираните стомани са най-често срещаният избор. Нисковъглеродните стомани обикновено се нуждаят от цементация или обогатяване с въглерод, преди да могат да бъдат ефективно закалени.
| Вид материал | Типични оценки | Пригодност | бележки |
|---|---|---|---|
| Средно въглеродна стомана | 45 стомана, C45, 1045, 50 стомана | Много подходящ | Общи за валове, зъбни колела и зъбни колела |
| Легирана стомана | 40Cr, 42CrMo, 4140, 4340 | Много подходящ | Добра закаляемост и по-голяма дълбочина на корпуса |
| Обезвъгляване на стомана | 20CrMnTi, 8620, 18CrNiMo7-6 | Условно подходящ | Често се използва след цементиране или за специални процеси на зъбни колела |
| Ковчесто желязо | QT500, QT600, нодуларен чугун | Възможен | Изисква тестване на процеса, за да се избегнат пукнатини |
| Нисковъглеродна стомана | Q235, 1018, мека стомана | Не е идеално директно | Съдържанието на въглерод обикновено е твърде ниско за висока твърдост |
| Мартензитна неръждаема стомана | 410, 420 и подобни марки | Специално приложение | Изисква проектиране на процеса, специфично за класа |
5. Каква твърдост може да се постигне чрез индукционно закаляване?
Крайната твърдост зависи от класа на материала, съдържанието на въглерод, температурата на нагряване, скоростта на закаляване и процеса на отпускане. За много средновъглеродни и легирани стомани, индукционното закаляване обикновено може да достигне около HRC 50–62 на повърхността. По-висока твърдост може да е възможна за някои високовъглеродни стомани, но рискът от напукване също се увеличава.
| Материал | Типична повърхностна твърдост след индукционно закаляване | Общо приложение |
|---|---|---|
| 45 стомана / C45 / 1045 | HRC 50–58 | Валове, зъбни колела, щифтове |
| 40Cr / 5140 | HRC 52–60 | Зъбни колела, валове, части за трансмисия |
| 42CrMo / 4140 | HRC 50–60 | Тежкотоварни валове, ролки, зъбни колела |
| Носеща стомана | HRC 58–64 | Лагерни релси и прецизни части |
| Ковчесто желязо | HRC 45–55 | Ролки, направляващи части, износващи се повърхности |
6. Каква е типичната дълбочина на индукционно закаляване?
Дълбочината на индукционно закаляване , наричана още дълбочина на корпуса или ефективна дълбочина на закаляване, зависи главно от честотата, плътността на мощността, времето за нагряване, материала и условията на закаляване. По-високата честота води до по-плитко нагряване, докато по-ниската честота осигурява по-дълбоко нагряване.
| Необходима дълбочина на корпуса | Типичен честотен диапазон | Типични детайли |
|---|---|---|
| 0.5–1.5 мм | Висока честота | Малки щифтове, малки валове, леки зъбни колела |
| 1.5–3 мм | Супер-аудио честота | Средни зъбни колела, зъбни колела, валове |
| 3–6 мм | Средна честота | Големи валове, ролки, тежки зъбни колела |
| 6–10 мм | Ниска-средна честота | Големи ролки, минни части, големи валове |
7. Как да изберем честота за индукционно закаляване?
Изборът на честота е едно от най-важните решения при индукционното закаляване. Той влияе върху дълбочината на нагряване, разпределението на енергията и крайната дълбочина на корпуса. Като общо правило, плиткото закаляване изисква по-висока честота, докато по-дълбокото закаляване изисква по-ниска честота.
| Честота Вид | Типичен обхват | Характеристика на нагряване | Най-доброто приложение |
|---|---|---|---|
| Висока честота | 30–200 XNUMX kHz | Плитко повърхностно отопление | Малки зъбни колела, щифтове, тънки валове, прецизни части |
| Супер-аудио честота | 10–30 XNUMX kHz | Средна дълбочина на повърхността | Средни валове, зъбни колела, зъбни колела |
| Средна честота | 1–10 XNUMX kHz | По-дълбоко проникване на топлината | Големи валове, ролки, тежкотоварни зъбни колела |
| Двойна честота | Комбинация от ниска и висока честота | Подобрява контурното нагряване | Закаляване на страничната стена и корена на зъбното колело |
 8. Каква е разликата между високочестотно и средночестотно индукционно закаляване?
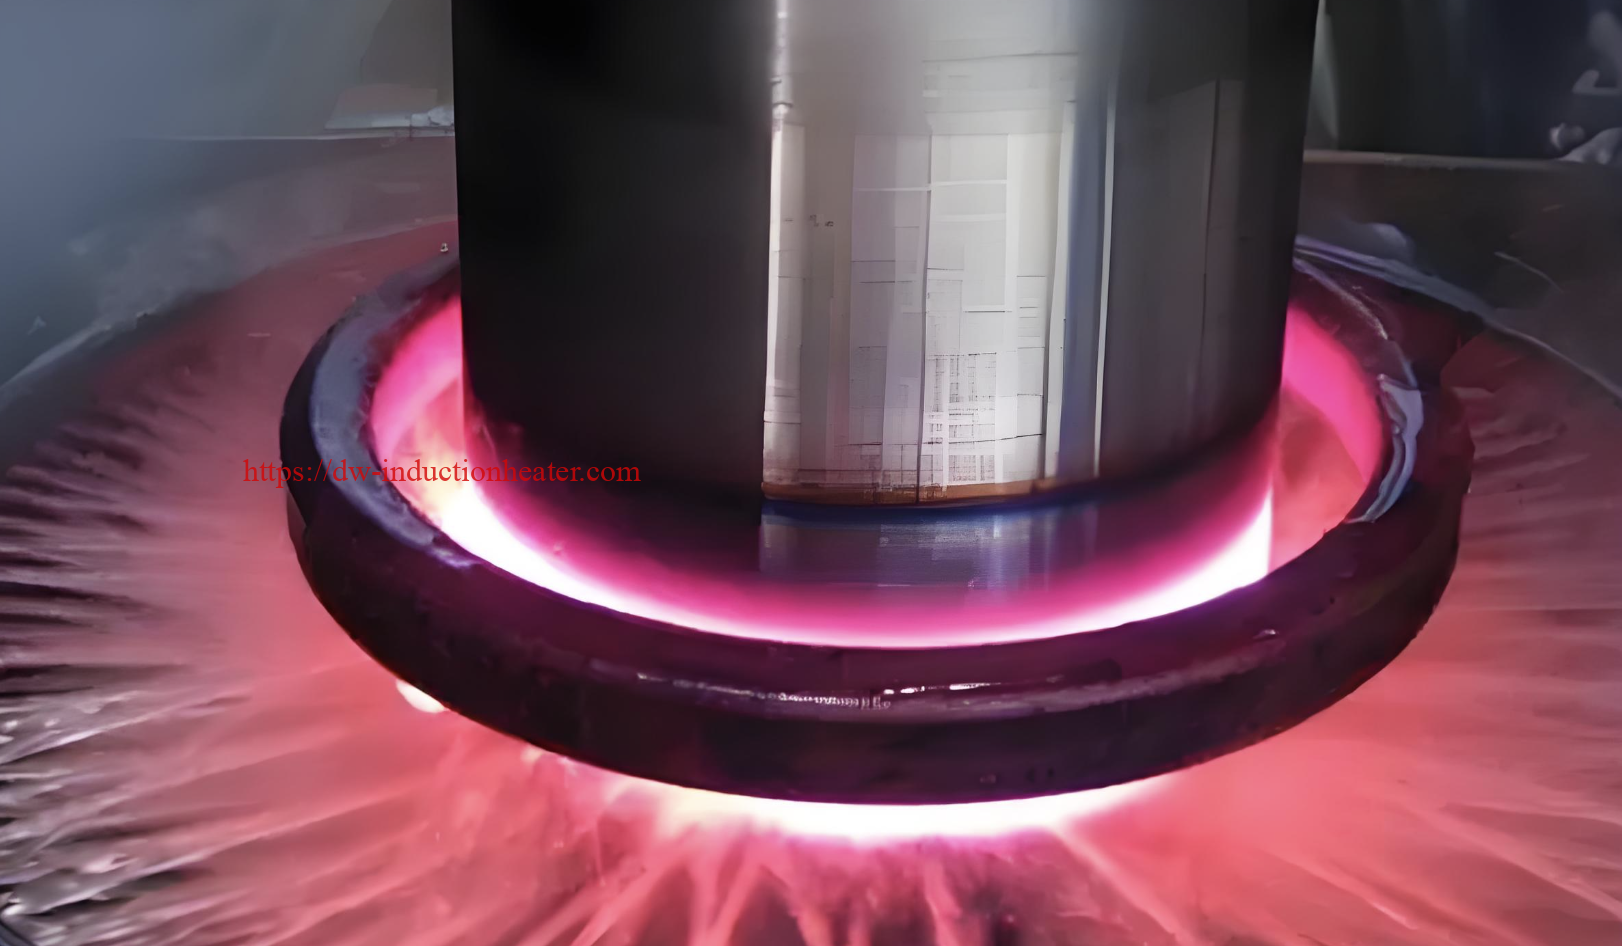
Високочестотното индукционно закаляване концентрира топлината близо до повърхността и е подходящо за по-малки части или плитко закаляване. Средночестотното индукционно закаляване осигурява по-дълбоко проникване на топлината и е по-добро за по-големи части и по-дълбоки корпуси.
| Точка | Високочестотно индукционно втвърдяване | Средночестотно индукционно закаляване |
|---|---|---|
| Дълбочина на нагряване | плитък | По дълбоко |
| Типична честота | 30–200 XNUMX kHz | 1–10 XNUMX kHz |
| Най - доброто за | Малки части, тънък повърхностен слой, прецизни компоненти | Големи валове, ролки, тежки зъбни колела, дълбок корпус |
| Изискване за захранване | По-ниско до средно | Средно до високо |
| Често срещан тип машина | Високочестотна закаляваща машина | Машина за закаляване със средна честота |
9. Каква е разликата между индукционно закаляване и цементиране?
Индукционното закаляване директно нагрява и закалява повърхността на стоманена част. Необходимо е достатъчно количество въглерод в основния материал, за да се образува мартензит. Карбуризацията добавя въглерод към повърхността на нисковъглеродна стомана преди закаляването. Индукционното закаляване е по-бързо и по-локализирано, докато карбуризацията е подходяща за нисковъглеродни легирани стомани, които се нуждаят от богат на въглерод слой.
| Сравнителен артикул | Индукционно втвърдяване | цементация |
|---|---|---|
| Време за обработка | Секунди до минути | Няколко часа |
| Отоплителна зона | Локализирана повърхностна площ | Цяла част или партида |
| Подходяща стомана | Средно въглеродна и легирана стомана | Нисковъглеродна легирана стомана |
| Деформация | Обикновено по-ниска | Обикновено по-висока |
| Дълбочина на корпуса | Контролира се от честота и време за нагряване | Контролира се чрез време и температура на карбуризация |
| Производствен режим | Лесно за автоматизиране на инлайн | Процес в пещ за партиди |
10. Как да изберем машина за индукционно закаляване?
За да избере правилната машина за индукционно закаляване, купувачът трябва да определи детайла, материала, закалената площ, необходимата твърдост, необходимата дълбочина на корпуса, количеството на производството и нивото на автоматизация. Машината не трябва да се избира само по мощност. Дизайнът на бобината, точността на закрепването и системата за закаляване са също толкова важни.
| Фактор на подбор | Защо има значение | Пример |
|---|---|---|
| Тип на детайла | Определя структурата на машината и закрепването | Вал, зъбно колело, ролка, зъбно колело, лагерен пръстен |
| Материално качество | Определя закаляемостта и риска от напукване | 45 стомана, 40Cr, 42CrMo, 4140 |
| Зона за втвърдяване | Определя дизайна на бобината | Външна повърхност, зъб, шлиц, търкалящ се път |
| Необходима твърдост | Определя процеса на нагряване и закаляване | HRC 50–60 |
| Необходима дълбочина на корпуса | Определя избора на честота | 1.5 mm, 3 mm, 5 мм |
| Производствен капацитет | Определя нивото на автоматизация | 10 бр./час, 100 бр./час |
| Налично захранване | Определя електрическия дизайн | 380V, 415V, 440V, 480V, 3-фазен |
11. Каква намотка се използва за индукционно закаляване?
Индукционната бобина е проектирана според формата на детайла и зоната на закаляване. Валът може да използва обграждаща бобина. Зъбното колело може да използва обграждаща бобина, индуктор зъб по зъб или контурна бобина. Плоската направляваща релса може да използва сканираща бобина. Дизайнът на бобината влияе пряко върху равномерността на нагряване, дълбочината на корпуса и енергийната ефективност.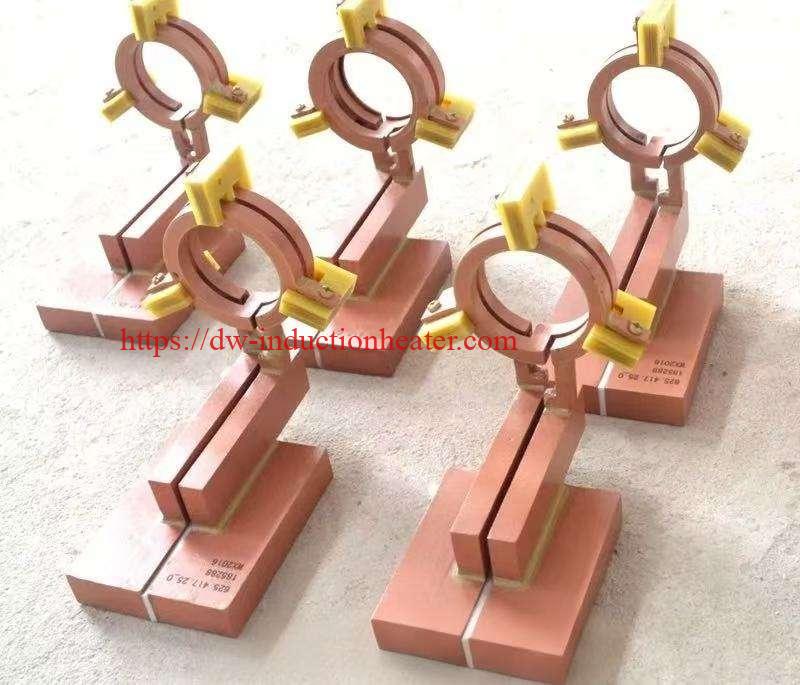
| Тип намотка | Най-доброто приложение | Бележки за дизайн |
|---|---|---|
| Ограждаща намотка | Валове, щифтове, ролки, пръстени | Равномерно нагряване около цилиндрични части |
| Сканираща бобина | Дълги валове, направляващи релси, хидравлични пръти | Движи се по дължината на втвърдяване |
| Зъб по зъб намотка | Големи зъбни колела и зъбни колела | Загрява един зъб или зъбна празнина наведнъж |
| Контурна бобина | Закаляване на профила на зъба на зъбно колело | Проектиран да следва страничната част на зъба и кореновата област |
| Плоска намотка | Направляващи релси и плоски повърхности | Използва се за локално повърхностно втвърдяване |
12. Каква закаляща среда се използва?
Закаляващата среда трябва да охлажда нагрятата повърхност достатъчно бързо, за да образува мартензит, но не толкова агресивно, че да причини пукнатини. Водата е бърз и икономичен метод, докато полимерният разтвор осигурява регулируема степен на охлаждане. Маслото може да се използва за някои чувствителни към пукнатини материали, но е по-рядко срещано в съвременните автоматизирани системи за индукционно закаляване.
| Среда за охлаждане | Тежест на охлаждането | Типично Application | бележки |
|---|---|---|---|
| Вода - Water | Високо | Средно въглеродна стомана, прости части | Икономичен, но с по-висок риск от напукване |
| Полимерен разтвор | Регулируеми | Зъбни колела, валове, части от легирана стомана | Често срещано за контролирано закаляване |
| Олио | Средно до ниско | Някои легирани стомани и специални части | Изисква управление на пожарната безопасност |
| Въздух или мъгла | ниско | Специални сплави или изискване за ниско закаляване | Не е подходящ за закаляване на повечето стомани |
13. Защо индукционно закалените части се напукват?
Напукването обикновено се причинява от прекомерно термично напрежение, прекалено силно закаляване, прегряване, неподходящ състав на стоманата, остри ъгли, лош дизайн на детайлите или неправилни параметри на процеса. Корените на зъбните колела, шпонковите канали, раменете и острите преходи са често срещани зони, чувствителни към напукване.
| Причина за пукнатини | Типичен симптом | Инженерно решение |
|---|---|---|
| Прегряването | Едрозърнест материал, изгорена повърхност, крехък слой | Намалете мощността или времето за нагряване; подобрете контрола на температурата |
| Силно закаляване | Повърхностни пукнатини след охлаждане | Използвайте полимерно закаляване и намалете интензивността на охлаждането |
| Остри ъгли | Пукнатини в шпонковия канал, основата или рамото | Подобряване на радиуса на загъване и оптимизиране на позицията на намотката |
| Грешен материал | Нестабилна твърдост или пукнатини | Потвърдете класа на стоманата и предходната термична обработка |
| Неравномерно нагряване | Локални пукнатини и деформации | Подобрете дизайна на бобината и подравняването на приспособлението |
14. Какви са предимствата на индукционното закаляване?
Индукционното закаляване осигурява бързо време на цикъла, локализирано нагряване, добра енергийна ефективност, по-ниско изкривяване, висока повторяемост и лесна автоматизация. То е особено ценно за масово производство на зъбни колела, валове, ролки и трансмисионни компоненти.
| Предимство | Инженерно значение | Полза за купувача |
|---|---|---|
| Бързо отопление | Повърхността достига температура на втвърдяване за секунди | По-висока производителност |
| Локализирано лечение | Отоплява се само необходимата площ | По-ниско изкривяване и по-малко загуба на енергия |
| Висока твърдост | Образува се мартензитен повърхностен слой | По-добра устойчивост на износване |
| Здраво ядро | Ядрото не е напълно втвърдено | По-добра устойчивост на удар |
| Лесна автоматизация | Рецепта за процес на управление с CNC/PLC | Стабилно качество и по-ниски разходи за труд |
| Чист процес | Без открит пламък или атмосфера от пещ за много приложения | По-добра среда в работилницата |
| Повторяемост | Мощността, времето, движението и закаляването се контролират | Постоянно качество на партидата |
15. Каква информация е необходима за оферта за индукционна закаляваща машина?
За точна оферта, доставчикът се нуждае от достатъчно техническа информация, за да избере мощност, честота, тип намотка, структура на машината, система за закаляване и ниво на автоматизация. Силно се препоръчва чертеж или снимка на детайла.
| Задължителна информация | Пример | Защо е необходимо |
|---|---|---|
| Име на детайла | Зъбно колело, вал, ролка, зъбно колело, лагерен пръстен | Определя типа на машината |
| Материално качество | 45 стомана, 40Cr, 42CrMo, 4140 | Определя твърдостта и процеса на закаляване |
| Чертеж или размери | Диаметър, дължина, зъбен модул, ширина | Определя дизайна на бобината и приспособлението |
| Зона за втвърдяване | Повърхност, зъб, шлиц, шийка, търкалящ се път | Определя модела на нагряване |
| Необходима твърдост | HRC 50–60 | Определя целта на процеса |
| Необходима дълбочина на корпуса | 1.5 mm, 3 mm, 5 мм | Определя избора на честота |
| Производствен капацитет | Бройки на час или бройки на ден | Определя нивото на автоматизация |
| Захранване | 380V / 415V / 440V / 480V, 3 фази | Определя електрическия дизайн |
| Изискване за автоматизация | Ръчно, полуавтоматично, CNC автоматично | Определя конфигурацията на машината |
Често срещани проблеми и решения за индукционни закалителни машини
| Проблем | Възможна причина | Решение |
|---|---|---|
| Твърдостта е твърде ниска | Недостатъчна температура, нисковъглероден материал, бавно закаляване | Увеличете мощността или времето; проверете материала; подобрете потока на закаляване |
| Дълбочината на корпуса е твърде малка | Честотата е твърде висока или времето за нагряване е твърде кратко | Използвайте по-ниска честота или увеличете времето за нагряване |
| Дълбочината на корпуса е твърде голяма | Честотата е твърде ниска или времето за нагряване е твърде дълго | Използвайте по-висока честота или намалете времето за нагряване |
| Повърхностни пукнатини | Прегряване или силно закаляване | Намалете температурата, използвайте полимерно закаляване и отпускане след втвърдяване |
| Неравномерна твърдост | Лошо подравняване на бобината, биене или неравномерно пръскане | Подобрете дизайна на закрепването, междината на бобината и закалящата дюза |
| Голямо изкривяване | Небалансирано нагряване или закаляване | Оптимизирайте бобината, скоростта на въртене и посоката на закаляване |
| Прегряване на намотката | Недостатъчно охлаждаща вода или запушване от котлен камък | Проверете водния поток, налягането и качеството на водата |
Таблица за избор на препоръчителни модели
| Приложение | Материал | Препоръчителна мощност | Честота | Тип машина |
|---|---|---|---|---|
| Малко закаляване на щифтове | 45 стомана, 40Cr | 30–80 kW | 30–100 XNUMX kHz | Високочестотна закаляваща машина |
| Закаляване на малки зъбни колела | 1045, 40Cr, 4140 | 50–150 kW | 20–80 XNUMX kHz | Машина за закаляване на зъбни колела |
| Закаляване на повърхността на вала | 45 стомана, 40Cr, 42CrMo | 80–300 kW | 5–30 XNUMX kHz | CNC скенер за закаляване на валове |
| Голямо закаляване на валяк | 42CrMo, 4140, легирана стомана | 200–600 kW | 1–10 XNUMX kHz | Машина за закаляване със средна честота |
| Втвърдяване на лагерния пълнеж | Носеща стомана | 100–400 kW | 5–50 XNUMX kHz | Ротационна закаляваща машина |
| Закаляване на зъбните колела с голям размер | 42CrMo, 34CrNiMo6 | 160–800 kW | 1–15 XNUMX kHz | Машина за закаляване на зъбни колела зъб по зъб |
Защо да изберете индукционно оборудване HLQ?
HLQ Induction Equipment предлага инженерно ориентирани машини за индукционно закаляване на валове, зъбни колела, зъбни колела, щифтове, ролки, лагерни пътеки, направляващи релси и персонализирани метални части. Вместо само да препоръчва мощност на машината, HLQ помага на клиентите да оценят целия процес на закаляване, включително клас на материала, дълбочина на корпуса, целева твърдост, избор на честота, дизайн на бобината, структура на приспособлението, метод на закаляване, система за охлаждане и ниво на автоматизация.
| Възможности на HLQ | Стойност на клиента |
|---|---|
| Дизайн на персонализирана машина за индукционно закаляване | Структурата на машината може да съответства на валове, зъбни колела, ролки, зъбни колела и специални части |
| Избор на мощност и честота | Помага за постигане на правилната дълбочина на корпуса и ефективност на нагряване |
| Инженерство на индукционни бобини | Подобрява равномерността на нагряване и качеството на втвърдяване |
| CNC/PLC система за управление | Поддържа повторяемо производство и управление на рецепти |
| Интегрирана система за закаляване | Контролира твърдостта, деформацията и риска от напукване |
| Инженерна поддръжка | Помага на клиентите да оптимизират времето за нагряване, закаляване и процес на проверка |
Заключение
Машината за индукционно закаляване е едно от най-ефективните решения за подобряване на повърхностната твърдост, износоустойчивостта и експлоатационния живот на стоманени компоненти. Тя е особено подходяща за зъбни колела, валове, зъбни колела, ролки, щифтове, направляващи релси и лагерни релси. За да изберат правилната машина, купувачите трябва да вземат предвид материала, размера на детайла, необходимата твърдост, дълбочината на корпуса, производствения капацитет, дизайна на бобината, системата за закаляване и изискванията за автоматизация. За най-добри резултати машината за индукционно закаляване трябва да бъде проектирана като цялостна технологична система, а не само като захранване.