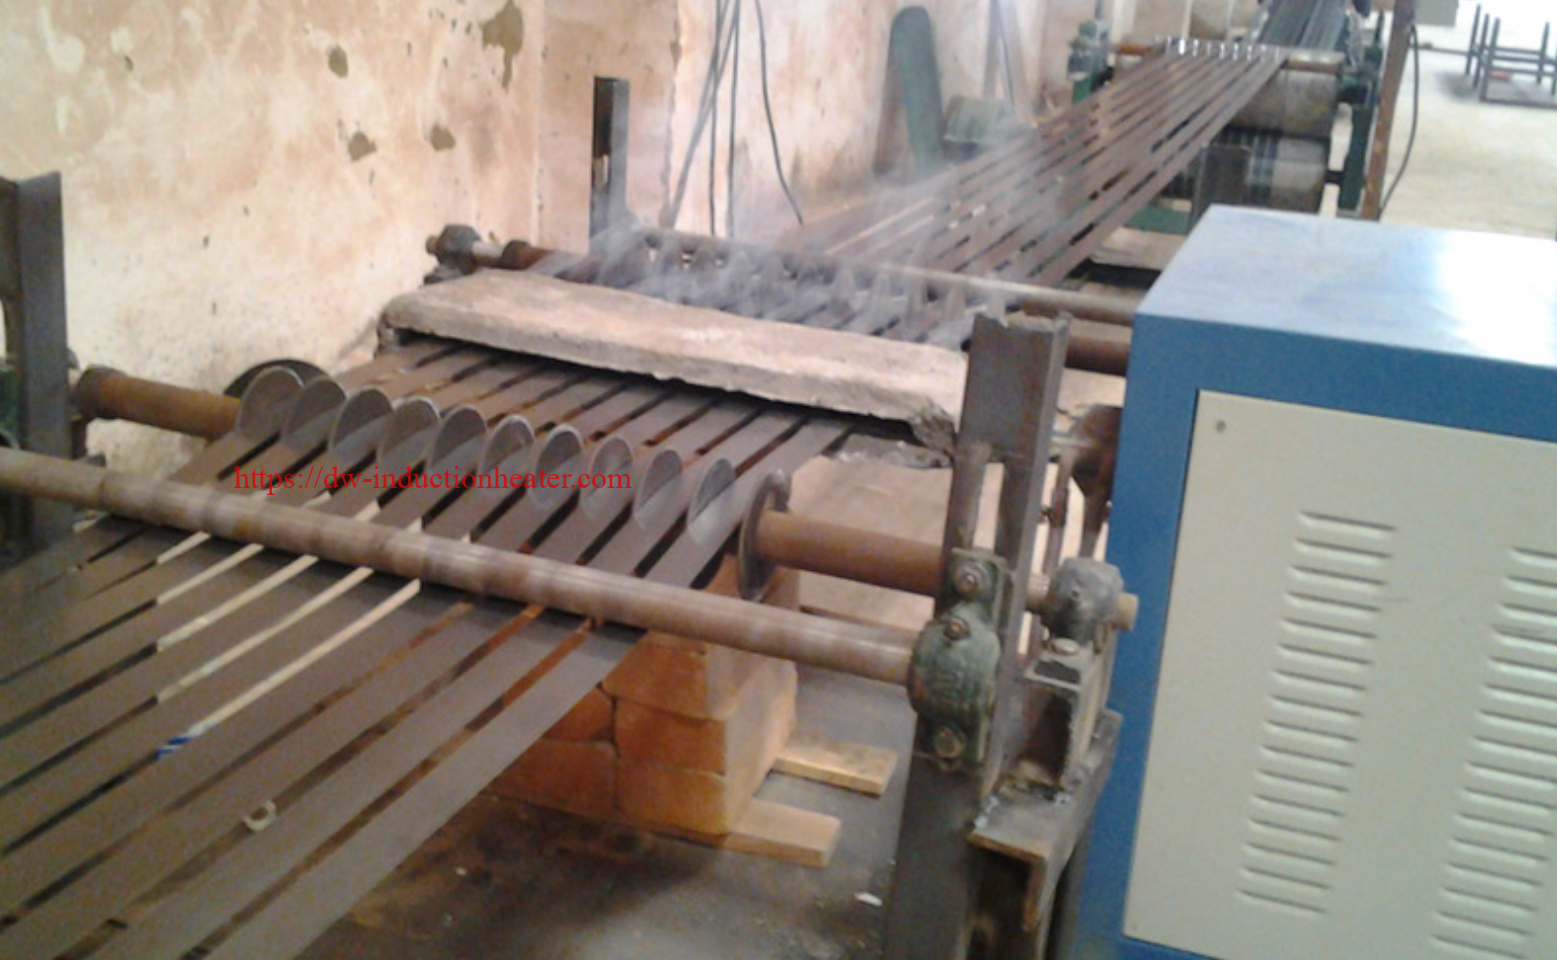


Решения за индукционно нагряване на ленти
Решения за индукционно нагряване на ленти: Пълно инженерно ръководство
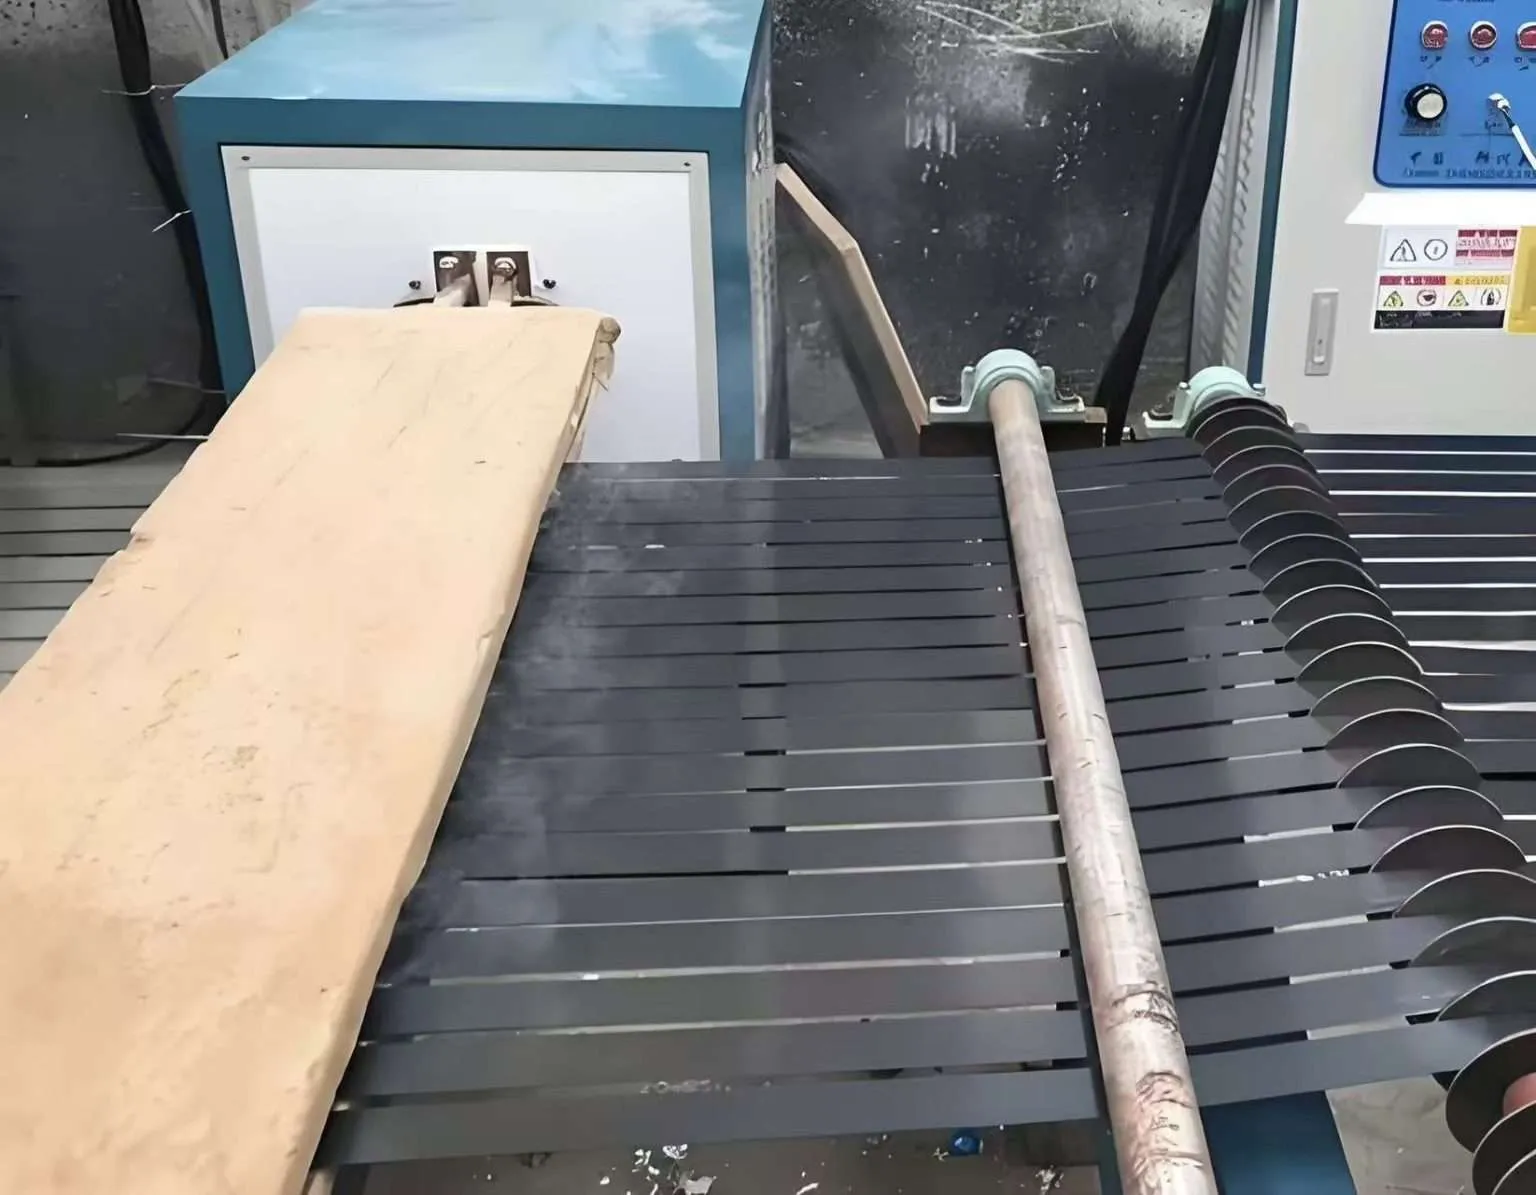
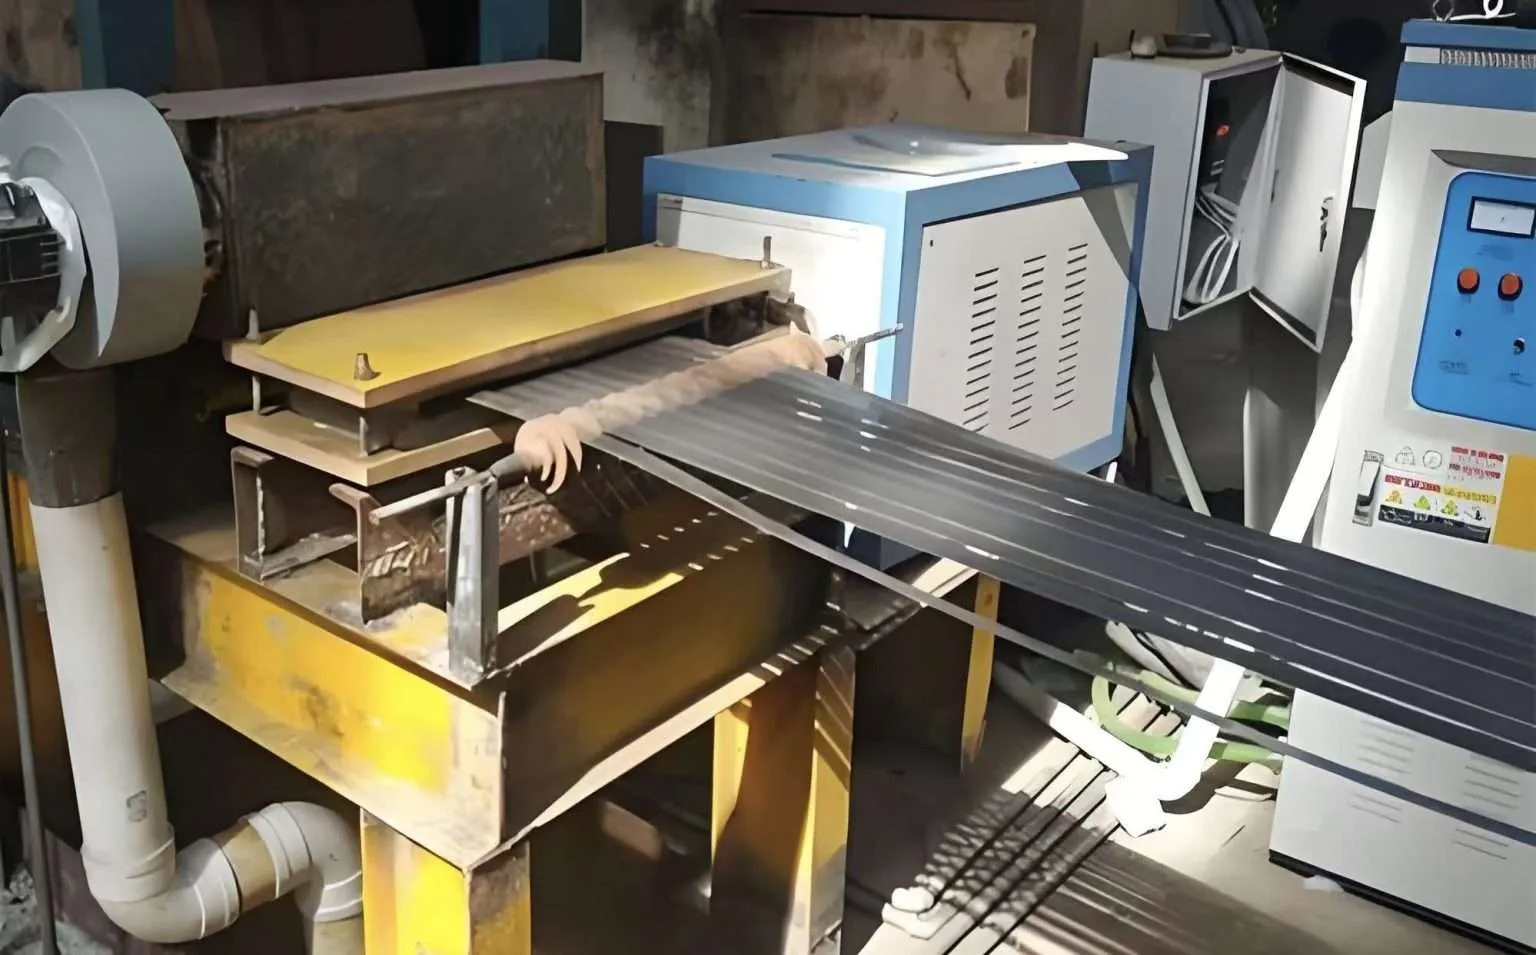
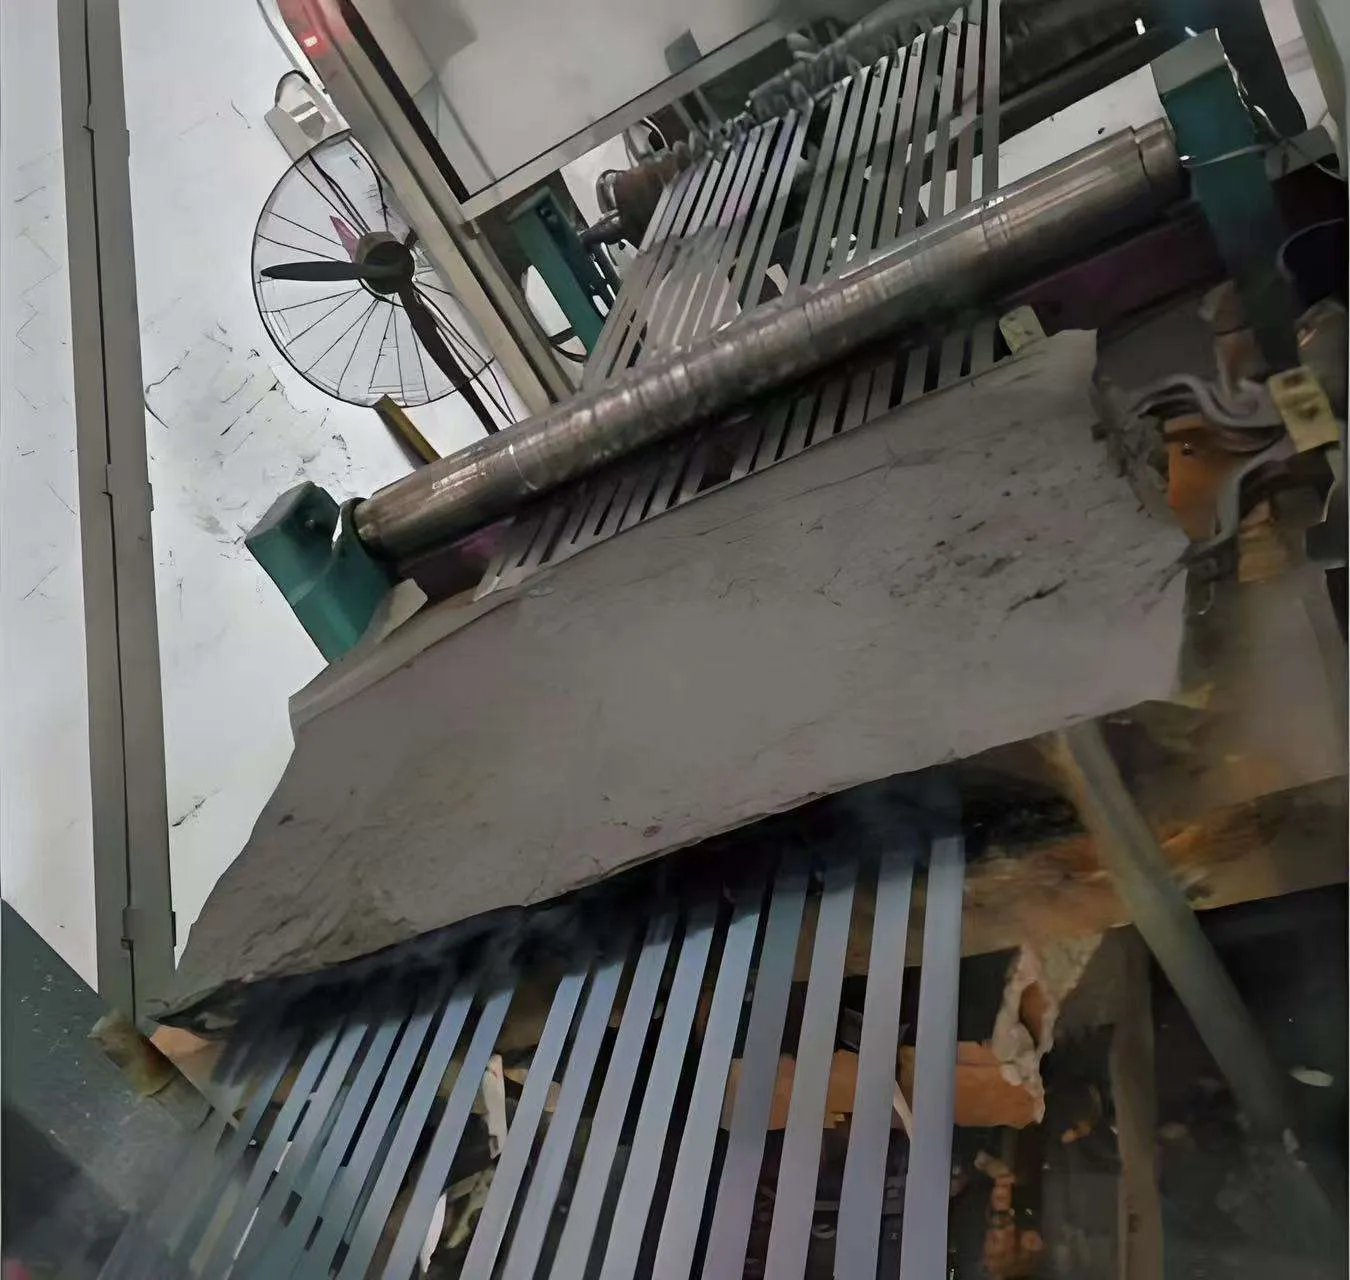
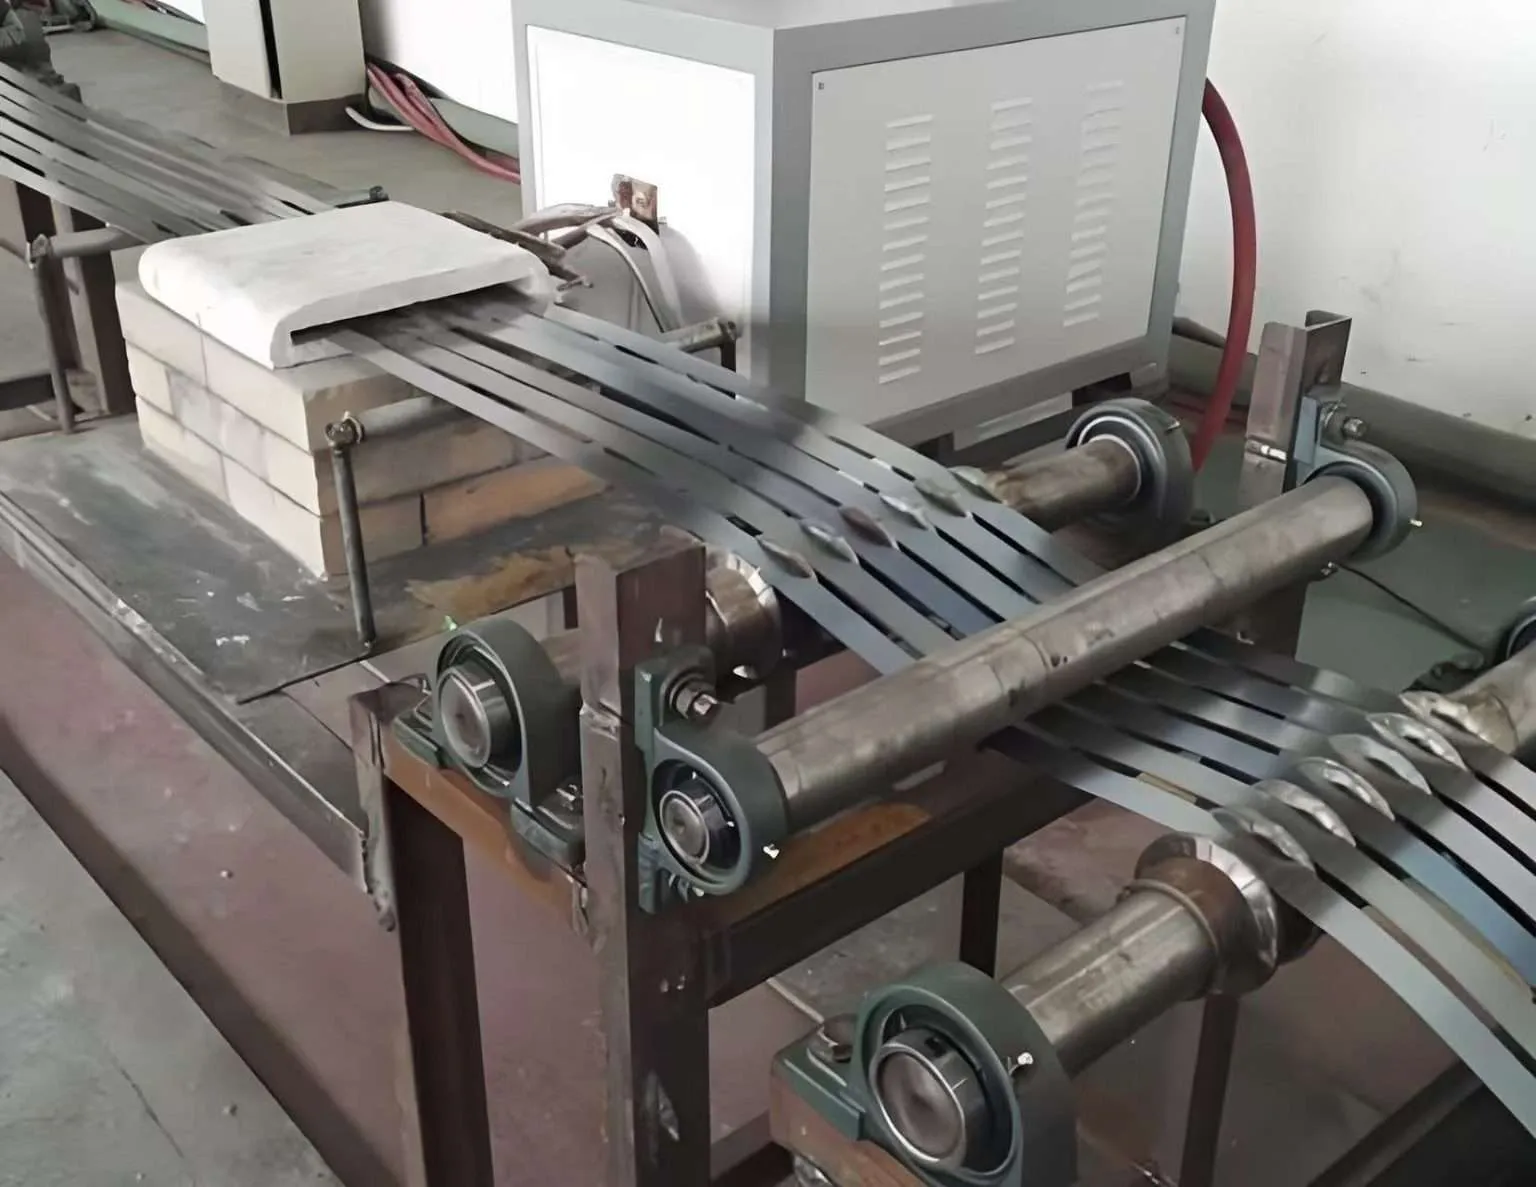
Индукционното нагряване на ленти е непрекъснат, вграден процес на термична обработка, който използва електромагнитна индукция за бързо и прецизно нагряване на електрически проводими метални ленти - включително стомана, мед, алуминий, неръждаема стомана и специални сплави - докато те преминават с производствена скорост през компактна индукционна бобина. Технологията елиминира конвенционалните пещи с дълги тунели, което позволява на производителите и преработвателите на ленти да отгряват, темперират, втвърдяват, предварително нагряват, втвърдяват покрития и облекчават напрежението в лентовия материал с електрическа ефективност от 90–95%, минимално окисление и пълен цифров контрол на процеса. HLQ Induction Equipment проектира и произвежда персонализирани индукционни системи за нагряване на ленти от 15 kW до 2,000 kW за ширина на лентите от 5 mm до 2,000 mm и дебелини от 0.05 mm до 25 mm, обслужвайки клиенти в стоманодобивни заводи, производители на мед, автомобилни щанцови линии и производство на електроника по целия свят.
Бърз отговор
Индукционното нагряване на лентата преминава през метална лента с непрекъсната производствена скорост през една или повече индукционни бобини, захранвани от твърдотелен IGBT източник на захранване. Променливото електромагнитно поле индуцира вихрови токове директно вътре в лентата, нагрявайки я до необходимата температура на процеса - от 150°C за втвърдяване на покритието до над 1,100°C за отгряване на неръждаема стомана в разтвор - за част от времето и пространството, необходими за конвенционалните газови или съпротивителни пещи. Използва се навсякъде, където металната лента трябва да бъде термично обработена по време на валцоване, изтегляне, нарязване, щамповане или нанасяне на покритие. Правилната система за индукционно нагряване на лентата се определя от материала на лентата, размерите, скоростта на линията, целевата температура и необходимата производителност - параметри, които определят номиналната мощност, честотата, геометрията на бобината и схемата за охлаждане.
Съдържание
- Какво е индукционно лентово нагряване?
- Принцип на работа
- Основни приложения
- Подходящи материали и индустрии
- Основни технически параметри
- Видове оборудване
- Ръководство за избор на инженерни решения
- Работен процес на процеса
- Често срещани проблеми и решения
- Казуси от реални инженерни проекти
- Стандарти и съображения за безопасност
- Защо да изберете индукционно оборудване HLQ?
- Често задавани въпроси
Какво е индукционно лентово нагряване?
Индукционното нагряване на лента е категория непрекъсната електромагнитна термична обработка, специално разработена за плоска метална лента - форма на продукта, определена от голямото съотношение ширина към дебелина, непрекъсната дължина и висока производствена скорост. Лентата преминава хоризонтално или вертикално през индукционна бобина с напречен или надлъжен поток, където абсорбира електромагнитна енергия и достига целевата си технологична температура в нагрята зона, която обикновено е с дължина от 200 мм до 2,000 мм, в зависимост от размерите на лентата и скоростта на линията.
За разлика от индукционното нагряване на отделни части (зъбни колела, заготовки или фитинги), нагряването на лентата по своята същност е непрекъснат процес. Захранването работи без прекъсване, а параметрите на процеса - мощност, честота и геометрия на намотката - са фиксирани за дадена комбинация от клас на лентата и скорост на линията. Когато скоростта на линията или класът на материала се променят, системата за управление автоматично регулира изходната мощност, за да поддържа целевата изходна температура.
Двете основни конфигурации на бобините, използвани при нагряване на ленти, се различават по начина, по който магнитното поле е ориентирано спрямо лентата:
- Надлъжна индукция на потока (LFI): Лентата преминава през соленоидна бобина с магнитно поле, успоредно на посоката на движение на лентата. Индуцираните токове протичат периферно около напречното сечение на лентата. LFI е най-често срещаната конфигурация за тесни ленти (ширина <200 mm) и за дебели ленти, където е необходимо нагряване.
- Напречна индукция на потока (TFI): Противоположно разположените сегменти на бобината са разположени над и под повърхността на лентата, като магнитното поле преминава перпендикулярно през дебелината на лентата. Индуцираните токове протичат надлъжно по повърхността на лентата, което прави TFI изключително ефективна за широки, тънки ленти, където дебелината на скин-слоя е голяма спрямо дебелината на лентата. TFI е предпочитаната технология за широки ленти (200–2,000 мм) и много тънки профили.
Трета конфигурация, Индукционно нагряване на ръба, е насочен само към ръбовете на лентата, използвайки специално оформени намотки, разположени по краищата на лентата. Това се използва при предварително нагряване на входните ръбове на валцовите машини, отгряване на шевни заварки и приложения за диференциална обработка само на ръбове.
Принцип на работа
Физическата основа на индукционното нагряване на лентата е законът на Фарадей за електромагнитна индукция. Когато променлив ток с честота f протича през индукционната бобина, той създава променливо във времето магнитно поле H , което прониква в материала на лентата. Според закона на Ленц, това поле индуцира вихрови токове в лентата, които се противопоставят на промяната в магнитния поток. Тези вихрови токове, срещайки електрическото съпротивление на материала на лентата, преобразуват електромагнитната енергия в топлинна енергия (Джаулево нагряване) директно в лентата. Не е намесена външна топлоносител - нито пламък, нито горещ газ, нито излъчване от стената на пещта. Ето защо индукционното нагряване е бързо, ефективно и лесно контролируемо.
Скин ефект и дълбочина на проникване
Вихровите токове не са равномерно разпределени по дебелината на лентата. Поради скин-ефекта, плътността на тока е най-висока на повърхността на лентата и намалява експоненциално към центъра. Дълбочината, на която плътността на тока пада до 1/e (приблизително 37%) от повърхностната ѝ стойност, се определя като референтна дълбочина или скин-дълбочина (δ), дадена от:
δ (mm) = 503 × √(ρ / (μ r × f))
Където ρ е електрическото съпротивление в Ω·m, μ r е относителната магнитна проницаемост (безразмерна), а f е честотата в Hz. За практическото нагряване на ленти правилото е: дебелината на лентата трябва да бъде поне 2 × дълбочината на скин-слоя за ефективно свързване. Ако дебелината на лентата е < дълбочината на скин-слоя, електромагнитното поле преминава през лентата с недостатъчно поглъщане на енергия, което рязко намалява ефективността.
За феромагнитни стомани под температурата на Кюри (~770°C), μ r е 50–200, така че дълбочината на скин-пласта е малка и ефективността е висока дори при умерени честоти. Над точката на Кюри стоманата става немагнитна (μ r = 1), дълбочината на скин-пласта скача значително и е необходима по-висока плътност на мощността, за да се поддържа скоростта на нагряване. Цветните метали (мед, алуминий) имат μ r = 1 при всички температури, което изисква по-високи честоти, за да се постигне адекватна дълбочина на скин-пласта спрямо дебелината на лентата.
Таблица за справка с дълбочината на повърхностния слой
| Материал | състояние | Съпротивление ρ (Ω·m) | μr | δ при 10 kHz (mm) | δ при 50 kHz (mm) | δ при 200 kHz (mm) |
|---|---|---|---|---|---|---|
| Въглеродна стомана | Студено, под нивото на Кюри | 1.6 × 10⁻⁷ | 100 | 1.27 | 0.57 | 0.28 |
| Въглеродна стомана | Горещо, над температурата на Кюри (800°C+) | 1.2 × 10⁻⁶ | 1 | 34.7 | 15.5 | 7.8 |
| Stainless Steel 304 | Всички температури | 7.2 × 10⁻⁷ | 1 | 26.9 | 12.0 | 6.0 |
| Мед (ETP) | При 20 ° C | 1.72 × 10⁻⁸ | 1 | 4.16 | 1.86 | 0.93 |
| Мед (ETP) | При 500 ° C | 5.5 × 10⁻⁸ | 1 | 7.43 | 3.32 | 1.66 |
| Алуминий 1100 | При 20 ° C | 2.82 × 10⁻⁸ | 1 | 5.32 | 2.38 | 1.19 |
| Титан Gr.2 | При 20 ° C | 5.6 × 10⁻⁷ | 1 | 23.7 | 10.6 | 5.3 |

Енергийният баланс
Теоретичната минимална мощност, необходима за нагряване на лента при дадена скорост на производство, се определя от уравнението за топлинна енергия:
P термично = ṁ × C p × ΔT = (w × t × v × ρ m ) × C p × ΔT
Където: w = ширина на лентата (m), t = дебелина на лентата (m), v = скорост на линията (m/s), ρ m = плътност на материала (kg/m³), C p = специфичен топлинен капацитет (J/kg·°C), ΔT = повишаване на температурата (°C). Разделете на коефициента на електрическа/термична ефективност η (обикновено 0.82–0.90 за добре свързани индукционни системи за нагряване на ленти), за да получите инсталираната електрическа мощност. Винаги добавяйте 20–30% проектен запас за вариация на скоростта на линията, толеранс на габарита и загуби от свързването на бобините.
Основни приложения
Индукционното нагряване на ленти обхваща широк спектър от изисквания за термична обработка и технологично нагряване в металообработващата и преработвателната промишленост. Следващите раздели описват най-значимите от търговска гледна точка приложения, заедно със специфичните цели на процеса и типичните температурни диапазони.
1. Непрекъснато отгряване на лента
Пълното или частично рекристализиращо отгряване след студено валцуване възстановява пластичността и намалява границата на провлачване до определени нива. Индукционното отгряване компресира секцията на пещта на линия за непрекъснато отгряване от 30–80 метра газов или резистивно нагряван тунел до 1–4 метра зона за индукционно нагряване. Това е най-обемното приложение за индукционно нагряване на ленти в стоманодобивната и медодобивната промишленост. Целеви температури: 500–720°C за лента от въглеродна стомана; 450–650°C за медна лента; 300–430°C за алуминиева лента.
2. Отпускане на лентата след втвърдяване
Лентите от високовъглеродна и пружинна стомана, които са били закалени до мартензит, трябва да бъдат отпуснати, за да се облекчи крехкостта и да се определят крайните механични свойства. Индукционното отпускане нагрява лентата до 150–500°C веднага след закаляването на същата производствена линия. Прецизният контрол на температурата от ±5–10°C е от решаващо значение при отпускането, тъй като балансът между твърдост и жилавост е чувствителен към температурата в този диапазон.
3. Предварително нагряване на входната зона за валцови машини
Студената лента, постъпваща във валцов стан, се напуква по ръбовете и получава дефекти във формата, ако границата на провлачване и пластичността на материала не са доведен до необходимия диапазон преди деформация. Индукционното предварително нагряване при 100–400°C непосредствено преди захвата на валцоването елиминира този проблем, намалява силата на валцоване с 15–30% и позволява получаването на по-тънки таргети с един проход.
4. Втвърдяване и свързване на покритието
Органичните покрития, лепила и функционалните слоеве, нанесени върху повърхностите на лентите, изискват контролирано термично втвърдяване. Индукционното нагряване на лентата с токоприемно фолио или директното нагряване на металната основа повишава повърхността на лентата до температура на втвърдяване (120–280°C) по-бързо и по-равномерно от въздушно-конвекционните пещи, което води до по-добра адхезия и намалена дължина на линията.
5. Предварително нагряване на лентата на линията за поцинковане
В непрекъснатите линии за горещо поцинковане, стоманената лента трябва да бъде предварително загрята до 450–500°C, преди да влезе в цинковата вана, за да се осигури металургично стабилна цинково-желязна връзка. Индукционното предварително нагряване осигурява бърза и равномерна температура по цялата ширина на лентата и замества или допълва газовите радиационни тръбни пещи във входната секция, като скъсява дължината на линията и подобрява равномерността на температурата по цялата ширина на лентата.
6. Диференциално нагряване и нагряване на ръба
Някои операции по формоване изискват ръбовете на лентата да са с различна температура от центъра - или по-горещи (за валцоване на ръбове или диференциално изтегляне), или обработени отделно (за отгряване на шевни заварки след формоване на тръби). Индукционните нагреватели за ръбове, използващи профилирани намотки, разположени по ръбовете на лентата, постигат селективно нагряване в рамките на ±15 mm от ръба, без значително да влияят на температурата в центъра на лентата.
7. Отгряване на ленти от неръждаема стомана и специални сплави
Аустенитната лента от неръждаема стомана изисква отгряване в разтвор при 1,050–1,100°C след студено валцуване, за да се разтворят карбидни утайки и да се възстанови корозионната устойчивост. При тези температури конвенционалните пещи изискват дълги зони на накисване и контролирана атмосфера. Индукционното отгряване в разтвор с азотна атмосфера и бързото закаляване във вода води до еквивалентни металургични резултати при много по-малка дължина на линията, с измерими подобрения в качеството на повърхността.
Обобщена таблица на приложението
| Приложение | Типични материали | Целева температура | Ключова цел на процеса | Диапазон на линейната скорост |
|---|---|---|---|---|
| Пълно рекристализиращо отгряване | Студено валцувана въглеродна стомана, мед, алуминий | 450-720 ° С | Възстановяване на пластичността, намаляване на границата на провлачване | 5–120 м/мин |
| Закаляване на лентата | Високовъглеродна стомана, пружинна стомана | 150-500 ° С | Облекчава крехкостта на мартензита | 10–200 м/мин |
| Предварително загряване на валцовия стан | Въглеродна стомана, неръждаема стомана, титан | 100-450 ° С | Намалете силата на търкаляне, предотвратете напукване на ръбовете | 20–300 м/мин |
| Покритие и втвърдяване на лепилото | Стомана, алуминий (покрита лента) | 120-280 ° С | Равномерно втвърдяване на органичното покритие | 10–150 м/мин |
| Предварително нагряване на поцинковане | Нисковъглеродна стомана | 430-500 ° С | Подготовка на повърхността за адхезия на цинк | 30–150 м/мин |
| Отопление само по ръбовете | Стомана, неръждаема стомана, медна лента | 200–800°C (крайна зона) | Диференциално формоване, отгряване на шевни заварки | 5–100 м/мин |
| Отгряване на неръждаема стомана в разтвор | 304, 316, 321, 430 неръждаема стомана | 950-1,100 ° С | Разтваряне на карбиди, възстановяване на устойчивостта на корозия | 5–60 м/мин |
| Отгряване на титаниеви и никелови сплави | Ti Gr.1/2, Inconel 625, Hastelloy C276 | 700-1,050 ° С | Облекчаване на стреса, рекристализация | 2–30 м/мин |
Подходящи материали и индустрии
Всяка електропроводима плоска метална лента може да бъде индукционно нагрявана. Инженерните съображения - честота, плътност на мощността и конфигурация на намотката - варират в зависимост от материала, но основният процес е приложим за цялата гама от метали, обработвани под формата на ленти и намотки.
| Група материали | Типични размери на лентата | Препоръчителна честота | Първични индустрии | Специални съображения |
|---|---|---|---|---|
| Ниско/средно въглеродна стомана | Дебелина 0.2–6 мм, ширина 10–1,500 мм | 1–30 XNUMX kHz | Автомобилно щамповане, строителство, опаковане, уреди | Феромагнитен под точката на Кюри — висока ефективност. Изисква N₂ над 650°C за лъскаво покритие. |
| Високовъглеродна и пружинна стомана | Дебелина 0.1–4 мм, ширина 5–500 мм | 10–80 XNUMX kHz | Пружини, остриета, триони, крепежни елементи | Отпускайте веднага след закаляване, за да предотвратите напукване. Прецизният контрол на температурата е от решаващо значение. |
| Неръждаема стомана (аустенитна) | Дебелина 0.05–4 мм, ширина 5–1,200 мм | 10–200 XNUMX kHz | Хранително оборудване, медицински изделия, химическа обработка, архитектура | Немагнитен — необходима е по-висока честота. Формовъчен газ или азотна атмосфера са от съществено значение при температура на отгряване. |
| Мед и медни сплави | Дебелина 0.05–6 мм, ширина 5–600 мм | 50–300 XNUMX kHz | Електроника, конектори, топлообменници, заготовки за монети | Високата топлопроводимост изисква бързо нагряване. Стандарт за закаляване с вода за светло отгряване. |
| Алуминиеви сплави | Дебелина 0.3–8 мм, ширина 100–2,000 мм | 10–100 kHz (TFI е предпочитан за широки честоти) | Автомобилни каросерийни панели, опаковки, аерокосмическа индустрия | Широките ленти изискват TFI конфигурация. Температурното ограничение е критично — тесен прозорец между отгряване и топене. |
| Титанови сплави | Дебелина 0.1–3 мм, ширина 5–400 мм | 10–100 XNUMX kHz | Аерокосмическа индустрия, медицински импланти, химическа обработка | Реактивен при температура — необходима е аргонова атмосфера. Висока стойност — прецизен контрол на процеса е от съществено значение. |
| Никел и никелови сплави | Дебелина 0.05–3 мм, ширина 5–300 мм | 10–150 XNUMX kHz | Аерокосмическа промишленост, производство на електроенергия, химическа промишленост | Високо съпротивление — добра ефективност на индукционното свързване. Контролът на атмосферата е критичен над 800°C. |
| Електротехническа стомана (Si-Fe) | Дебелина 0.1–0.65 мм, ширина 100–1,200 мм | 1–10 XNUMX kHz | Електродвигатели, трансформатори | Значителна загуба на хистерезис — отчита допълнителен принос на нагряването. Нанасяне на отгряване за изолационно покритие. |
Основни технически параметри
Следната таблица предоставя инженерни референтни диапазони за ключовите параметри, които определят система за индукционно нагряване на ленти. Тези стойности обхващат по-голямата част от промишлените приложения; екстремни комбинации (много широка тънка лента, много висока скорост или екзотични сплави) може да изискват стойности извън тези диапазони и трябва да бъдат прегледани с инженеринг от HLQ.
| Параметър | Типичен обхват | Инженерни бележки |
|---|---|---|
| Ширина на лентата | 5 мм - 2,000 мм | Тясна лента (<200 мм): LFI соленоидна бобина. Широка лента (>200 мм): TFI бобина с напречен поток за равномерно нагряване по цялата ширина. Само по ръба: профилна бобина. |
| Дебелина на лентата | 0.05 мм - 25 мм | Дебелината на лентата трябва да бъде ≥ 1× дълбочината на скин-слоя за адекватна ефективност на свързване. Много тънко фолио (<0.1 mm) може да изисква UHF (500 kHz+) или нагряване с помощта на токоприемник. |
| Линейна скорост | 0.5 м/мин – 1,200 м/мин | Скорост на линията × напречно сечение на лентата × плътност = масов дебит, който директно определя минималната необходима мощност. За линии с променлива скорост е задължително управление на скоростта спрямо мощността в затворен контур. |
| Целева температура | 100 ° C - 1,150 ° C | Температурата на изхода на серпентината се измерва с безконтактен инфрачервен пирометър. За температури над 800°C се препоръчва профилиране с термокамера напречна ширина. |
| Температурна равномерност | ±3°C – ±20°C по ширина | TFI бобините постигат по-добра равномерност по напречната ширина (<±5°C) от LFI соленоидите за широка лента. Профилирането на активната мощност в сегментите на бобината подобрява равномерността за сложни сплави. |
| Инсталирана мощност | 15 kW - 2,000 kW | Изчислете топлинната мощност от масовия поток × Cp × ΔT, след което разделете на ефективността (0.82–0.90). Добавете 25% проектен запас. Закръглете до стандартната стойност. |
| Работна честота | 1 kHz - 500 kHz | 1–10 kHz: широка стоманена лента, дебела лента. 10–80 kHz: общо отгряване на ленти (стомана, мед със среден профил). 80–300 kHz: мед и алуминий с фин профил, тънка лента от неръждаема стомана. 300 kHz+: много тънко фолио. |
| Дължина на нагревателната зона | 100 мм - 3,000 мм | Дължина на зоната на нагряване = дължина на серпентината. Определя се от необходимото време на престой: време на престой (s) = дължина на серпентината (m) ÷ скорост на линията (m/s). Минимално време на престой за равномерно нагряване: 0.1–5 секунди. |
| Разстояние между намотката и лентата | 5 мм - 50 мм | По-малкият хлабина подобрява ефективността на свързване, но увеличава риска от контакт между лентата и намотката при трептене на лентата или преходни процеси на опъване. Използвайте керамични или PTFE водещи ролки, за да поддържате стабилност на хлабината. |
| Атмосфера | Открит въздух / N₂ / N₂+H₂ / Ar | На открито: мед под 600°C (с водно закаляване), стомана под 650°C за матово покритие. N₂: въглеродна стомана, отгрята при блясък над 650°C. N₂+H₂ (5% H₂): неръждаема стомана, бляскава стомана. Ar: титан, реактивни сплави над 600°C. |
| Скорост на охлаждане (след нагряване) | 5°C/сек – 2,000°C/сек | Мед: предпочита се бързо закаляване във вода (финозърнест материал). Въглеродна стомана: контролираната скорост на охлаждане определя микроструктурата (ферит-перлит срещу мартензит). Неръждаема стомана: бързо закаляване във вода след отгряване в разтвор за потискане на сенсибилизацията. |
| Точност на контрол на температурата | ±2°C – ±15°C | Време за реакция на IGBT захранването: <10 ms. IR пирометър + PID затворен контур постига ±5°C в стационарен режим на производство. По-строгият контрол (<±3°C) изисква двузонов контрол с пирометри нагоре и надолу по веригата. |
| Електрическа ефективност | 82% - 95% | Най-висока ефективност за въглеродна стомана под точката на Кюри с LFI бобина (високо μr). Най-ниска стойност за широка лента от цветни метали със значителна междина на свързване. TFI с активни концентратори на потока достига 88% за широка лента от алуминий. |
Видове оборудване
HLQ Induction Equipment произвежда четири основни конфигурации на индукционни нагревателни системи за ленти, всяка от които е оптимизирана за специфичен диапазон от размери на лентите, скорости на линията и изисквания на процеса. Всички системи са изградени около IGBT твърдотелни захранвания с цифрово управление със затворен контур и могат да бъдат интегрирани в нови или съществуващи производствени линии.
Тип 1: Нагревател с лентов индукционен (LFI) надлъжно
Нагревателят за лента LFI използва соленоидна бобина, през която лентата преминава хоризонтално или вертикално. Магнитното поле е успоредно на посоката на движение на лентата, а вихровите токове протичат периферно около напречното сечение на лентата. LFI системите са най-прости по отношение на механична конструкция, предлагат отлична ефективност на свързване за кръгли и почти квадратни напречни сечения и са идеални за тесни ленти (ширина до 200 мм) с всякаква дебелина. Те се използват и за нагряване на ръбове и плоски ленти в същия диапазон на захранване. LFI системите от HLQ покриват ширини на лентите от 5 до 200 мм при скорости на линията от 0.5 до 600 м/мин и мощности от 15 kW до 500 kW.
Тип 2: Нагревател с напречна индукция на потока (TFI)
Нагревателите за ленти TFI позиционират противоположни сегменти на намотката над и под повърхността на лентата, като концентраторите на магнитния поток, оформящи полето, насочват магнитното поле перпендикулярно на дебелината на лентата. Индуцираните вихрови токове протичат в равнината на повърхността на лентата, което прави TFI по своята същност подходящ за широки, тънки ленти, където LFI намотките биха били непрактично големи. TFI постига отлична равномерност на температурата по напречната ширина (±5°C), когато сегментите на намотката са независимо захранвани и управлявани. Системите HLQ TFI покриват ширини на лентите от 200 мм до 2,000 мм и се предлагат от 100 kW до 2,000 kW за приложения с алуминий, широка неръждаема стомана и широка въглеродна стомана.
Тип 3: Индукционен нагревател с ръбови ленти
Индукционните нагреватели за ръбове се монтират от всяка страна на лентовата линия и нагряват само граница от 10–50 мм на всеки ръб на лентата, използвайки C-образни или подковообразни намотки, които придържат ръба на лентата. Активната зона на ръб обикновено е с дължина 100–400 мм. Два независимо захранвани агрегата (по един на ръб) позволяват диференциален контрол на температурата на ръбовете. Нагревателите за ръбове се използват преди входа на валцовия стан, при отгряване на шевни заварки при формоване на тръби и за диференциална обработка на ръбовете на лентите при специални формовъчни операции. Мощност на агрегат за ръб: 5–100 kW.
Тип 4: Многозонна модулна система за лентово отопление
За приложения, изискващи дълги контролирани зони на нагряване, множество етапи на нарастване или сложни температурни профили (напр. последователности на нагряване-накисване-закаляване), HLQ доставя модулни многозонови системи за нагряване на лента, състоящи се от 2–12 отделни индукционни нагревателни модула, свързани последователно, всеки от които се управлява независимо. Тази конфигурация позволява лентата да бъде нагрета в контролиран профил на нарастване, а не в една стъпка, което намалява термичното напрежение в чувствителни сплави и позволява програмирането на технологични рецепти с различни скорости на нарастване за различните видове материали. Многозоновите системи се използват при отгряване на висококачествена неръждаема стомана, обработка на титаниеви ленти и линии за непрекъснато закаляване и отпускане на пружинна стомана.
Таблица за сравнение на оборудването
| Тип система | Диапазон на ширината на лентата | Най-добър за | Температурна равномерност | Обхват на мощност | Относителна сложност |
|---|---|---|---|---|---|
| LFI соленоид | 5–200 мм | Тясна лента, прът, пръчка, тел | ±5–10°C | 15–500 kW | ниско |
| Напречен поток на TFI | 200–2,000 мм | Широка и тънка лента (стомана, Al, SS) | ±3–8°C | 100–2,000 kW | Високо |
| Нагревател на ръба | Всяка (само в граничната зона) | Селективна обработка на ръбове, отгряване на заваръчни шевове | ±5–15°C (крайна зона) | 5–100 kW на ръб | Ниска–Средна |
| Многозонов модулен | 5–1,200 мм | Контролирани профили на наклона, сложни сплави | ±3–8°C (зонално управление) | 50–1,500 kW общо | Високо |
Ръководство за избор на инженерни решения
Използвайте следната таблица за решения, за да определите правилната системна конфигурация за вашето приложение. Започнете с идентифициране на материала и ширината на лентата, след което ги сравнете с изискванията за скорост и температура на линията. За гранични случаи или комбинации, които не са обхванати тук, поискайте безплатен инженерен преглед на приложението от HLQ.
| Състояние на приложението | Препоръчителна система | Честота | Причина |
|---|---|---|---|
| Тънка медна лента с ширина ≤100 mm, дебелина 0.3–3 mm, отгряване при 550°C, 20 m/min | LFI соленоид, 50–100 kW, 50–150 kHz | 100 кХц | Тесен лентов — LFI соленоид осигурява пълно периферно свързване. Висока честота за съвпадение на дълбочината на медната обвивка. |
| Широка лента от въглеродна стомана с ширина 1,200 мм, дебелина 0.5 мм, предварително нагряване при поцинковане при 480°C, 80 м/мин | Напречен поток на TFI, 400–600 kW, 3–10 kHz | 5 кХц | Широката лента изисква TFI за равномерност на напречната ширина. Въглеродна стомана, феромагнитна - ниска честота, достатъчна за тънка лента под Кюри. |
| Лента от неръждаема стомана 304 с ширина 300 мм, дебелина 0.8 мм, отгрявана в разтвор при 1,050°C, 15 м/мин, атмосфера N₂+H₂ | TFI или LFI с корпус с атмосфера N₂+H₂, 150–250 kW, 30–100 kHz | 50 кХц | Немагнитен — изисква се по-висока честота. Задължително е затворена атмосфера. TFI е за предпочитане за равномерност на ширината. |
| Лента от алуминиева сплав 6061 с ширина 600 мм, дебелина 1.5 мм, отгрявана при 380°C, 30 м/мин | Напречен поток на TFI, 200–350 kW, 10–30 kHz | 15 кХц | Широк алуминий — TFI е от съществено значение. По-ниска честота за по-дебел алуминий (съответствие с дълбочината на повърхността). Необходим е строг температурен контрол — тесен технологичен прозорец. |
| Лента от високовъглеродна пружинна стомана с ширина 50 мм, дебелина 1.0 мм, непрекъснато закаляване и отпускане | Многозонна LFI: Зона 1 (закаляване, 900°C, 80 kW, 50 kHz) + закаляване във вода + Зона 2 (отпускане, 350°C, 30 kW, 50 kHz) | 50 кХц | Двуетапен вграден процес върху тясна лента — оптимален LFI соленоид. Многозонният режим позволява независим контрол на температурата на закаляване и отпускане. |
| Предварително нагряване на ръбовете на стоманена лента преди валцовъчна машина, лента с ширина 400 мм, само ръбовата зона ±20 мм, 200°C, 60 м/мин | Индукционни нагреватели за ръбове × 2 (по един на ръб), по 15 kW всеки, 50 kHz | 50 кХц | Само крайните зони изискват отопление — крайните нагреватели минимизират загубите на енергия и предотвратяват прегряването на централната лента. |
| Титаниева лента клас 2 с ширина 100 мм, дебелина 0.5 мм, облекчаване на напрежението при 700°C, аргонова атмосфера, 5 м/мин | Многозонов LFI, 40–80 kW, 30–80 kHz, аргонов корпус, контролирано въздушно охлаждане | 50 кХц | Реактивен материал — задължителна аргонова атмосфера. Многозоновото управление на рампа предотвратява термичен шок. Бавна скорост на линията — компактна зона за нагряване, ниска мощност. |
| Студеновалцувана лента от въглеродна стомана с ширина 800 мм, дебелина 2.0 мм, пълно отгряване при 700°C, 40 м/мин | TFI, 600–800 kW, 3–8 kHz, N₂ атмосфера | 5 кХц | Дебела широка стомана — голямата топлинна маса изисква високоенергийна TFI. Ниската честота прониква ефективно с дебелина 2 мм под точката на Кюри. |
Работен процес на процеса
Следващият стъпка по стъпка работен процес описва пълната оперативна последователност за станция за непрекъснато индукционно нагряване на ленти, интегрирана в производствена линия. Последователността е приложима за конфигурации LFI и TFI; многозоновите системи следват същите стъпки, повтарящи се за всяка зона.
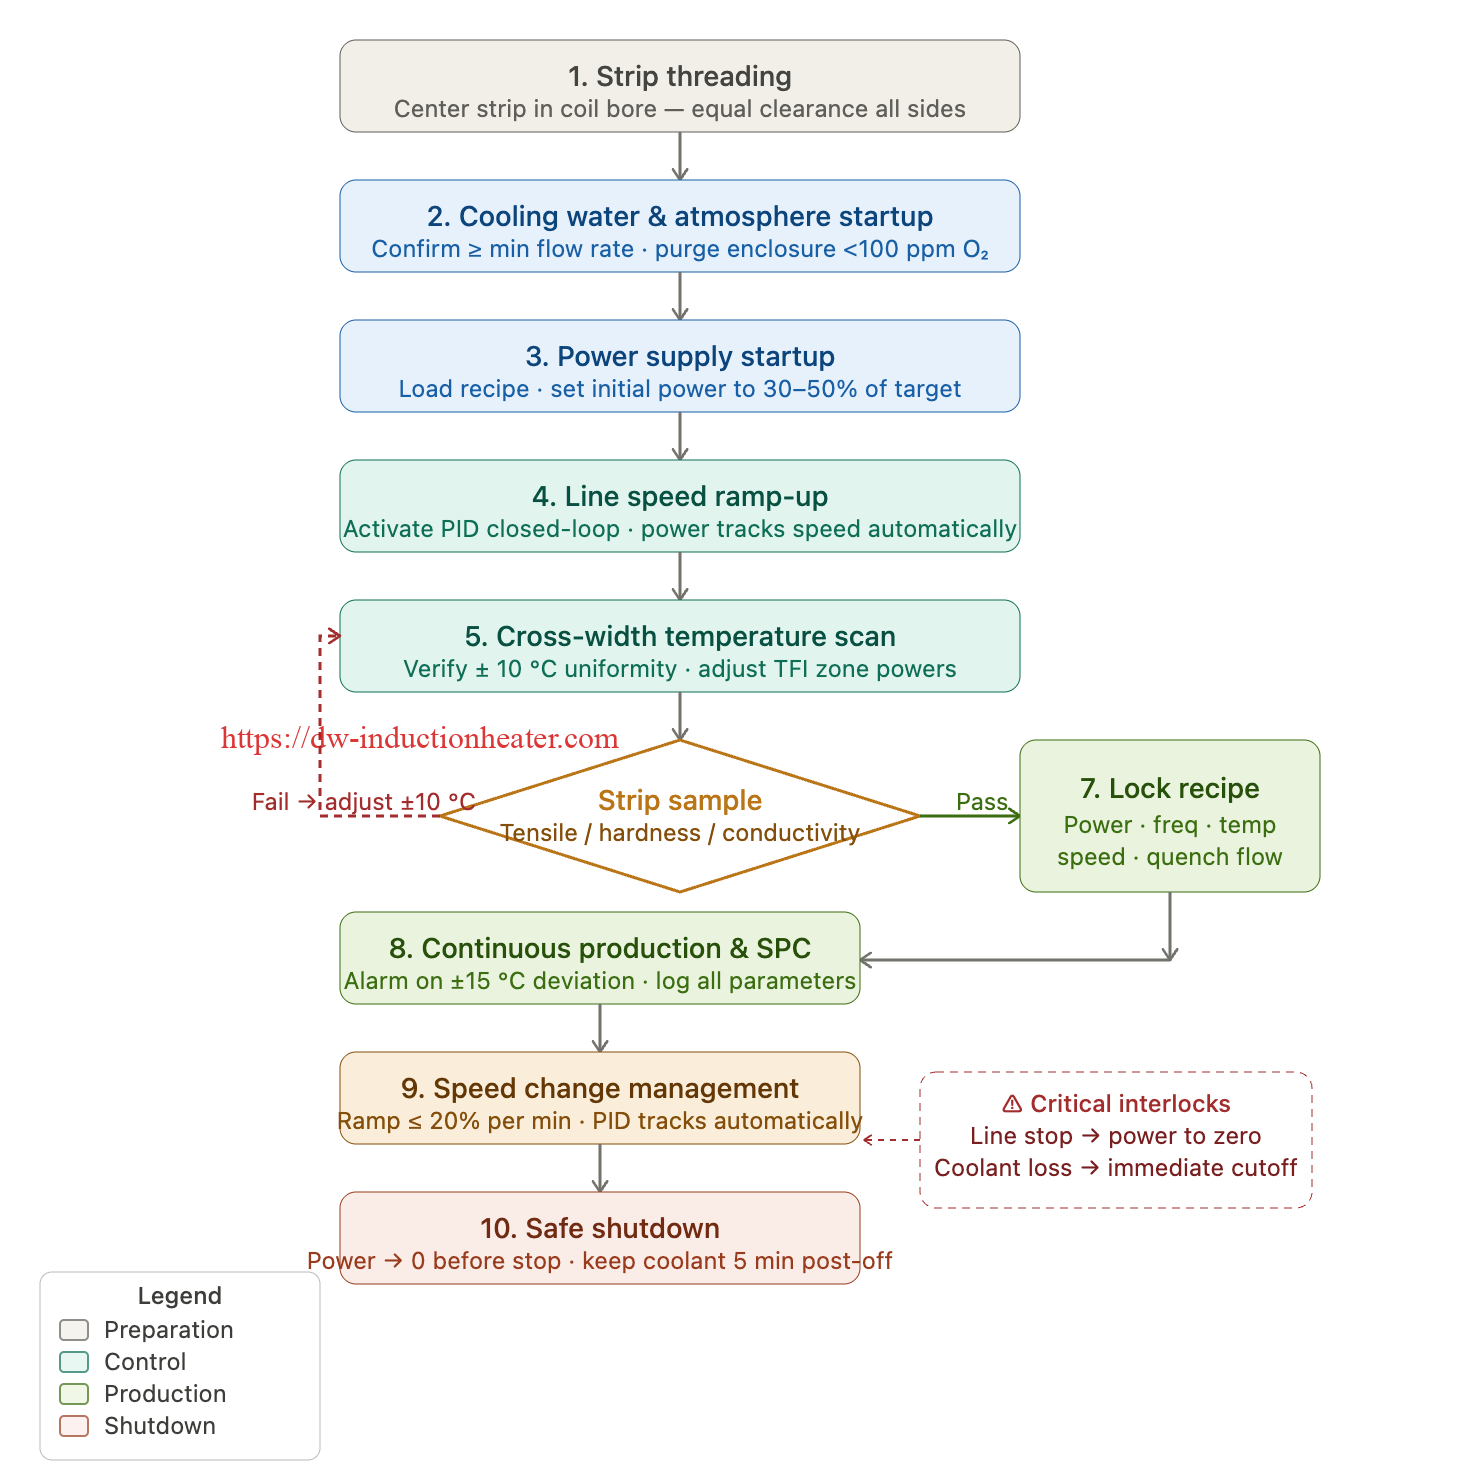
- Проверка на нарязването на лентата и подравняването на намотката. Прекарайте лентата от развиващата макара или от горния процес през индукционната бобина и в секцията за охлаждане или закаляване надолу по веригата. Проверете дали лентата преминава центрирано през отвора на бобината или междината на TFI с еднакъв хлабина от всички страни. За соленоидни бобини LFI проверете центрирането с помощта на луфтър или лазерен инструмент за подравняване. За бобини TFI проверете дали горният и долният сегмент на бобината са на еднакво разстояние от повърхността на лентата. Неправилното подравняване причинява неравномерно нагряване по напречната ширина и е най-често срещаният източник на вариации в качеството.
- Стартиране на системата за охлаждаща вода и атмосфера. Пуснете потока на охлаждаща вода към серпентината и потвърдете ≥ минималния дебит на връщащата линия на серпентината. За приложения с контролирана атмосфера, продухайте корпуса с посочения газ (азот, аргон или формовъчен газ) за минимум 3 обема от пространството на корпуса, преди да стартирате захранването. Уверете се, че нивото на O₂ в корпуса е под 100 ppm, като използвате вграден кислороден анализатор, преди да нагреете над 600°C за материали, чувствителни към окисление.
- Стартиране на захранването и първоначално зареждане на параметри. Включете индукционното захранване на IGBT транзистора и заредете технологичната рецепта за текущия клас и размери на лентата. Рецептата съдържа: зададена честота, начална зададена мощност (30–50% от целевата стойност), зададена температура, параметри на PID управление и граници на алармата. Не прилагайте пълна мощност веднага — постепенното стартиране предпазва бобината от термичен шок и позволява на лентата да достигне плавна температура.
- Увеличаване на скоростта на линията с активиране на температурния контрол в затворен контур. Стартирайте линията с 30–50% от целевата скорост на линията. Активирайте контрол на температурата в затворен контур, като използвате изходния инфрачервен пирометър като сензор за обратна връзка. С увеличаване на скоростта на линията, изходната мощност се увеличава автоматично, за да се поддържа зададената температура. Оставете системата да се стабилизира за 60–120 секунди при всяко увеличаване на скоростта, преди да продължите.
- Проверка на температурата по напречна ширина. След като линията работи с целевата скорост и температура, извършете сканиране на температурата по цялата ширина, използвайки сканиращ пирометър или термокамера. Запишете температурите в центъра на лентата, позициите на четвърт от ширината и всеки ръб. Приемливият толеранс на еднородност обикновено е ±10°C за общо отгряване и ±5°C за критични приложения. Регулирайте мощностите на отделните сегменти на TFI или препозиционирайте бобината, ако еднородността е извън допустимите граници.
- Вземане на проби от ленти и проверка на качеството. След 3–5 минути стабилно производство, вземете проба от 500–1,000 мм лента от поемащата ролка. Извършете изпитване на опън (граница на провлачване, UTS, удължение), измерване на твърдостта и металографско изследване, както се изисква от спецификацията на материала. Регулирайте зададената температура на стъпки от ±10°C, ако свойствата са извън спецификацията.
- Заключване на рецептата за процес и стартиране на производството. След като всички проверки за качество бъдат потвърдени, заключете параметрите на процеса в системата за управление на рецептите. Документирайте проверените параметри като базова линия за тази комбинация материал-скорост. Производството вече може да продължи с автоматично регулиране на температурата и наблюдение на алармите.
- Непрекъснато наблюдение и регистриране на SPC. Системата за управление непрекъснато регистрира температурата на изхода на лентата, изходната мощност, честотата и скоростта на линията през конфигурируеми интервали (обикновено 1–10 секунди). Графиките за статистически контрол на процеса (SPC) за температурата се наблюдават в реално време. Алармите се конфигурират за температурни отклонения >±15°C от зададената точка, изходна мощност над 95% от номиналния капацитет или дебит на охлаждаща вода под минималния.
- Управление на промяната на скоростта. Когато са необходими промени в скоростта на линията, температурният контролер със затворен контур регулира мощността автоматично. За промени в скоростта, по-големи от ±30% от работната скорост, програмирайте промяната на скоростта като линейно нарастване за 30–60 секунди, за да може температурният контролер да я следи без превишаване. Много големи стъпки на скоростта могат временно да надхвърлят обхвата на контролера — следете изходната температура ръчно по време на такива преходи.
- Процедура за безопасно изключване. Намалете зададената мощност до нула, преди да спрете линията. Никога не спирайте движението на лентата, докато индукционната мощност е на пълна мощност — неподвижният сегмент на лентата в бобината ще прегрее и може да се окисли, да се отгрява неравномерно или в екстремни случаи да се стопи. След изключване на захранването, поддържайте потока на охлаждаща вода за минимум 5 минути, за да отстраните остатъчната топлина. За системи с контролирана атмосфера, поддържайте потока на газ, докато температурата на корпуса на бобината падне под 200°C.

Често срещани проблеми и решения
| Проблем | Основна причина | Решение | Предотвратяване |
|---|---|---|---|
| Неравномерна температура по напречната ширина (горещи или студени ръбове) | Несъосност на бобината на TFI; влошаване на концентратора на магнитен поток по краищата на бобината; лентите се движат извън центъра в отвора на бобината | Подравнете сегментите на бобината, за да се постигне еднаква хлабина по цялата ширина на лентата. Сменете износените концентратори на магнитен поток. Регулирайте направляващите ролки на лентата, за да възстановите следенето на централната линия. | Планова проверка на междината на бобините на всеки 500 часа. Месечна проверка на състоянието на концентратора на магнитен поток. Монтирайте сензори за положение на ръбовете на лентата с автоматична корекция на водача. |
| Осцилиране (лов) на температурата на лентата при управление със затворен контур | Твърде високи усилвания на PID (пропорционални или интегрални); твърде бавно време за реакция на пирометъра за скоростта на линията; латентност на реакцията на захранването | Намалете пропорционалното усилване с 30–50%. Увеличете диференциалното усилване. Превключете към по-бърз пирометър (време за реакция <5 ms). Активирайте управление с предварителна връзка от сигнала за скоростта на линията. | Настройте PID регулатора при реална производствена скорост. Използвайте пирометри с време за реакция <1 ms за високоскоростни линии (>100 m/min). Включете скоростта на линията като вход за предварителна връзка към контролера на мощността. |
| Повърхностно окисление върху медна лента при температура на отгряване | Недостатъчен дебит на охлаждащата вода; твърде дълъг процеп между изхода на серпентината и охлаждащата система; остатъчен кислород в N₂ атмосферата на корпуса | Увеличете дебита на охлаждащата течност. Намалете разстоянието от изхода на серпентината до охлаждащата течност до <50 mm. Проверете нивото на O₂ в атмосферата <50 ppm. Намалете зададената температура с 20°C. | Инсталирайте O₂ анализатора върху корпуса на атмосферата с блокировка. Проверявайте състоянието на дюзата за закаляване ежеседмично. Проектирайте кутията за закаляване така, че да започва в рамките на 30 мм от изхода на серпентината. |
| Скъсване на лентата вътре в бобината | Нарушение на напрежението от смяна на намотката нагоре по веригата или преминаване на заварката на лентата с намалено напрежение; термично напрежение от температурен пик по време на бавно преминаване; дефект на лентата (дупка, пукнатина по ръба), действащ като концентрация на напрежение. | Инсталирайте система за наблюдение на опъването с блокировка на захранването — автоматично намалете мощността до 20%, ако опъването падне под прага. Намалете скоростта на линията по време на преминаване на заваръчна лента. | Добавете сензор за скъсване на лентата (оптичен) с незабавно изключване на захранването. Конфигурирайте мощността на бобината да намалява пропорционално при скорост на линията под 50% от зададената скорост. Проверете входящата лента за пукнатини по ръбовете преди обработка. |
| Индукционна бобина образува дъга, която оголва повърхността | Трептене на лентите, намаляващо хлабината между бобината и лентите под електрическата безопасна междина; отворът на бобината е замърсен с проводими отломки; извивката на лентите надвишава хлабината на бобината | Увеличете хлабината на отвора на бобината с 5–10 мм. Почистете вътрешността на отвора на бобината. Добавете керамични водачи против трептене на входа и изхода на бобината. Проверете плоскостта на оголването и извивката преди влизане. | Ежеседмично проверявайте отвора на бобината за следи от дъга и метални замърсявания. Нанесете керамично покритие върху вътрешната повърхност на отвора на бобината. За високоскоростни линии инсталирайте електромагнитен лентов стабилизатор преди бобината. |
| Недостатъчно нагряване при висока скорост на линията | Захранване на номинален максимум — недостатъчна инсталирана мощност за пропускателна способност; честотно несъответствие, намаляващо ефективността на свързването; твърде голяма междина на свързване на бобината | Проверете изчислението на мощността спрямо инсталираната номинална мощност. Добавете втори индукционен нагревателен модул последователно. Намалете хлабината между бобината и лентите. Проверете съгласуването на резонансната честота. | Оразмерете захранването с 25–30% марж над изчисленото изискване. Проверете съгласуването на импеданса на бобината при проектната скорост на линията по време на въвеждане в експлоатация. Документирайте максималната сертифицирана скорост на линията за всеки продукт. |
| Преомекотена алуминиева лента (якост на опън под минималната) | Температурата на отгряване е твърде висока; скоростта на линията е твърде ниска; неправилна зададена температура за варианта на сплавта | Намалете зададената температура на стъпки от 5°C. Увеличете скоростта на линията. Проверете сертификата на сплавта и сравнете температурата на рекристализация с приетата стойност. | Поддържайте отделни технологични рецепти за всеки клас алуминиева сплав. Програмирайте специфични за сплавта температурни ограничения в системата за управление, за да предотвратите грешки в зададените стойности от оператора. |
| Сенсибилизация на неръждаема стомана след отгряване | Скоростта на охлаждане е твърде бавна в диапазона на сенсибилизация 550–850°C след отгряване в разтвор; недостатъчен поток на вода за закаляване | Увеличете дебита на водата за закаляване. Проверете дюзата за закаляване за запушване. Намалете зададената температура, за да намалите времето за достигане над 900°C, ако разтворът е постигнат при по-ниска температура. | Проектирайте система за закаляване, която да постигне скорост на охлаждане >50°C/секунда в диапазона 900–550°C за стандартните марки 304/316. Периодично провеждайте тест на Хюи (корозия с кипяща азотна киселина) върху производствени проби. |
Казуси от реални инженерни проекти
Казус 1: Линия за непрекъснато отгряване на медни ленти, производител на електронни конектори, Германия
Изискване: Европейски производител на електронни конектори трябваше да замени 25-метрова линия за отгряване в съпротивителна пещ за ETP медна лента (ширина 80 мм, дебелина 0.4 мм), работеща със скорост 15 м/мин, със система, която може да се побере в рамките на ограничението от 3-метрова площ, наложено от разширението на фабриката. Целево условие на изхода: HV 60–75 (напълно меко отгрявано), удължение ≥ 35%, проводимост ≥ 100% IACS.
HLQ решение: LFI соленоидна индукционна нагревателна система, 60 kW, 150 kHz, дължина на нагревателната зона 350 mm, вградена кутия за водно охлаждане, работа на открито с азотен пръстен на изхода на серпентината. Затворен контур за инфрачервен пирометър за регулиране на температурата със зададена точка 560°C.
Резултати: Инсталирана площ 2.4 метра общо (нагревател + закаляване + сушилня). Стабилност на изходната температура ±6°C за пълна производствена смяна. HV 62–70, измерено в 50 производствени серпентини — постоянно в рамките на спецификацията. Проводимост 101.2% от средната стойност по IACS. Консумация на енергия с 38% по-ниска от подменената съпротивителна пещ при еквивалентен тонаж. Стартиране на линията от студено състояние за по-малко от 2 минути в сравнение с 45-минутно загряване на пещта.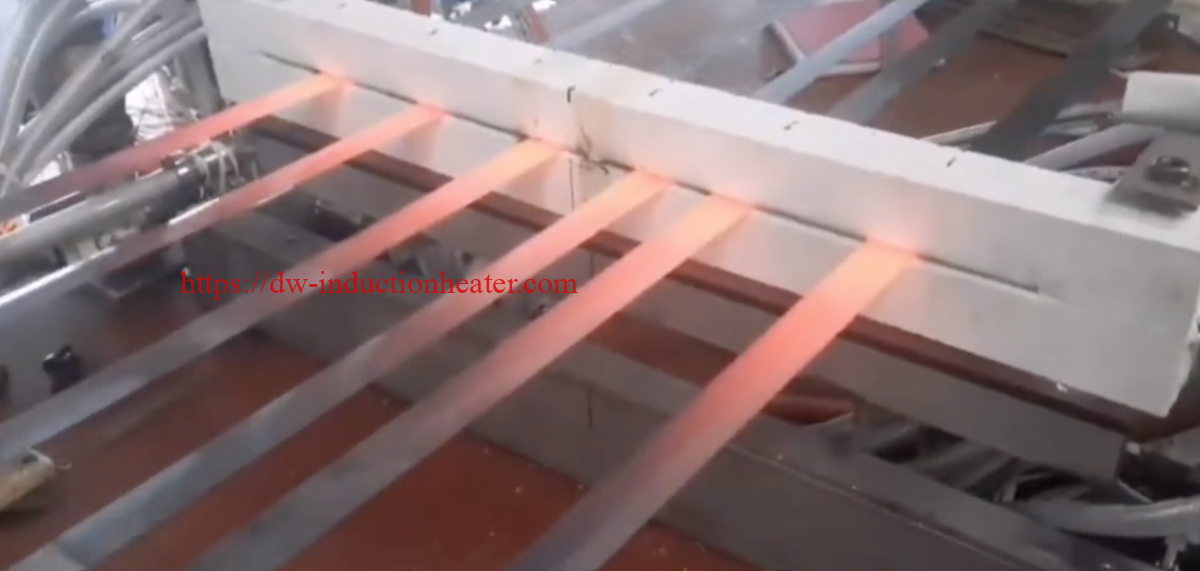
Казус 2: Предварително нагряване на широколентова поцинкована въглеродна стоманена лента, Център за обслужване на стомана, Южна Корея
Изискване: Интегриране на система за индукционно предварително нагряване непосредствено преди цинковата вана в съществуваща линия за непрекъснато горещо поцинковане. Спецификации на лентата: нисковъглеродна стомана, ширина 900–1,250 mm (променлива), дебелина 0.6–2.5 mm, скорост на линията 40–120 m/min (променлива). Необходима температура на предварително нагряване на входа на цинковата вана: 460°C ±15°C по цялата ширина, независимо от скоростта или промяната на дебелината.
HLQ решение: TFI система за индукционно нагряване с напречен поток, общо 1,200 kW (два модула по 600 kW, свързани последователно), работна честота 5 kHz, активни бобини за компенсация на ръба, независимо профилиране на мощността по напречна ширина в 5 странични зони, управление на скоростта със затворен контур, двуточков инфрачервен пирометър на изхода на зона 1 и изхода на зона 2.
Резултати: Постигната е равномерност на температурата по напречната ширина ±8°C при всички тествани комбинации от размери и скорости. Промяната на скоростта от 60 на 100 м/мин е постигната в рамките на 12 секунди с отклонение на температурата <±15°C по време на прехода. Процентът на дефекти в адхезията на цинка е намален от 0.8% на 0.12% от площта на рулоните. Системата е изплатила капиталовите разходи за 14 месеца поради намалената консумация на цинк и елиминирането на брака преди банята.
Казус 3: Линия за непрекъснато закаляване и отпускане на пружинна стоманена лента, производител на автомобилни пружини, Китай
Изискване: Подмяна на 60-метрова линия за патентиране и темпериране в солена баня, работеща на газ, за лента от пружинна стомана 65Mn (ширина 20–80 mm, дебелина 0.8–3.0 mm, скорост на линията 5–25 m/min). Целеви крайни свойства: HRC 44–50, якост на опън 1,380–1,520 MPa, удължение ≥8%.
HLQ решение: Четиризонна LFI многозонна индукционна система: Зона 1 (аустенитизация, 900°C, 120 kW, 30 kHz, N₂ атмосфера) + секция за закаляване на полимера + Зона 2 (пирометрично проверена проверка за мартензит) + Зона 3 (първо загряване, 380°C, 60 kW, 50 kHz) + Зона 4 (второ загряване, 420°C, 60 kW, 50 kHz) + секция за окончателно въздушно охлаждане. Пълно PLC управление с управление на рецепти за 24 продуктови комбинации.
Резултати: Елиминирано използване на олово и солна баня — нулево изхвърляне на опасни отпадъци. HRC 45–49 за 95% от производствените серпентини, в сравнение с диапазона HRC 42–52 от старата линия. Якост на опън 1,410–1,490 MPa (по-плътно от спецификацията). Площта на пода е намалена от 60 метра на 18 метра. Разходите за енергия са намалени с 47% при еквивалентна мощност. Квалификацията на линията е одобрена от клиент от автомобилната индустрия Tier 1 при първи одит.
Казус 4: Отгряване на тънки ленти от неръждаема стомана 304 в разтвор, доставчик на компоненти за медицински изделия, САЩ
Изискване: Непрекъснато отгряване в разтвор на студеновалцувана лента от неръждаема стомана 304 (ширина 60 mm, дебелина 0.15–0.6 mm) за заготовки за медицински инструменти. Необходима изходна твърдост: HV ≤ 200 (напълно меко), размер на зърната ASTM 8–10, без сенсибилизация, откриваема чрез тест за ецване с оксалова киселина. Необходимо е блестящо повърхностно покритие — без окалина, без обезцветяване.
HLQ решение: Многозонова LFI система, две последователно свързани зони по 40 kW, 100 kHz, обща нагрявана дължина 600 mm, зададена точка 1,080°C, херметичен корпус за образуване на газ N₂+5%H₂, незабавно охлаждане с дейонизирана вода при <20°C, сушене след охлаждане. Система с контролирана кислородна атмосфера с блокировка <20 ppm O₂.
Резултати: HV 155–185 за всички варианти на дебелина. Размер на зърната ASTM 8–9, потвърден чрез металографски преглед на 100 производствени рулона. Нулева сенсибилизация при тестове за ецване с оксалова киселина през 6-месечния производствен период. Повърхностна белота, еквивалентна на покритие № 2B без допълнително валцоване. Консистентността между партидите се подобри значително в сравнение с предишния процес на отгряване в пещ с камбанен звънец, което намали процента на неуспех при входящ контрол от клиента от 3.2% на 0.1%.
Стандарти и съображения за безопасност
Системите за индукционно нагряване с ленти трябва да отговарят на приложимите електрически, механични и технологични стандарти за безопасност в юрисдикцията, където са инсталирани. Следните стандарти и изисквания за безопасност са най-често приложими за промишлени инсталации за индукционно нагряване с ленти.
приложимите стандарти
| Стандарт / Директива | Обхват | Приложимост |
|---|---|---|
| IEC 60519-1 | Безопасност в електронагревателни инсталации — общи изисквания | Всички индукционни нагревателни системи в световен мащаб |
| IEC 60519-10 | Безопасност в електронагревателни инсталации — специфични изисквания за индукционно нагревателно оборудване | Индустриални индукционни нагревателни системи, включително лентови нагреватели |
| Директива на ЕС за ниско напрежение (2014/35/ЕС) | Електрическа безопасност на оборудване, работещо при 50–1,000 V променливо напрежение / 75–1,500 V постоянно напрежение | Европейски инсталации — изисква се маркировка „CE“ |
| Директива на ЕС за електромагнитна съвместимост (2014/30/ЕС) | Електромагнитна съвместимост — граници за кондуктивни и излъчени емисии | Европейски инсталации — изисква се маркировка „CE“ |
| NFPA 86 г. | Стандарт за пещи и фурни (системи с контролирана атмосфера) | Северноамерикански инсталации с контролирана атмосфера (N₂, H₂, формовъчен газ) |
| OSHA 29 CFR 1910.303 | Електрическа безопасност — общи изисквания за окабеляване в промишлеността | Северноамерикански инсталации |
| Насоки на ICNIRP | Граници на експозиция на електромагнитни полета за работници | Всички инсталации — изисква се оценка на експозицията на електромагнитни полета на оператора над 50 kHz при висока мощност |
| ISO 9001 / IATF 16949 | Изисквания за система за управление на качеството | Инсталации на доставчици на автомобили; HLQ производствен процес |
Основни изисквания за безопасност за индукционни лентови нагревателни системи
Блокировка на охлаждащата вода: Захранването на индукционната система трябва да бъде блокирано с превключвателя за потока на охлаждащата вода, така че системата да не може да работи без потвърден минимален поток. Загубата на охлаждаща вода унищожава индукционната бобина в рамките на секунди при номинална мощност. Задължителен е превключвател за поток на връщащата линия на бобината с фиксирано прекъсване на захранването, а не само софтуерна блокировка.
Блокировка при прекъсване на лентата / спиране на линията: Сензор за спиране на линията (монитор за опъване или енкодер за скорост) трябва да бъде свързан така, че незабавно да намали индукционната мощност до нула, когато линията спре или опъването на лентата падне под минималния праг. Неподвижен сегмент от лентата в захранвана бобина с пълна мощност ще прегрее за по-малко от 1 секунда за тънка лента с висока плътност на мощността.
Безопасност на атмосферата в корпуса: За системи, работещи с азотни, водородни или образуващи газови атмосфери, корпусът трябва да се продуха до под 1% кислород преди започване на нагряването и да се поддържа в състояние на продухване по време на работа. Атмосферите, съдържащи водород, изискват взривобезопасни електрически инсталации в опасната зона, автоматично откриване на газ и термично изключване при повреда на продухването. Спазвайте NFPA 86 или еквивалентен национален стандарт.
Безопасност при работа с електромагнитни полета (ЕМП): При работни честоти над 10 kHz и нива на мощност над 50 kW, магнитното поле в близост до индукционната бобина може да надвиши границите на професионално облъчване, определени от насоките на ICNIRP. Операторите не трябва да стоят на разстояние по-малко от 0.5–1.5 м от бобината по време на работа. Работниците със сърдечни пейсмейкъри или метални импланти не трябва да работят в близост до индукционни системи с висока мощност. Необходими са маркировка на границите на ЕМП, табели за безопасност и зони с ограничен достъп.
Електрическа изолация и заключване/маркиране (LOTO): Шкафът за индукционно захранване трябва да бъде оборудван с главен изолатор, който може да се заключва. Процедурите по поддръжка изискват пълно съответствие с LOTO изискванията преди достъп до отделенията за бобини, кондензаторни батерии или IGBT модули. Обърнете внимание, че резонансните кондензатори в индукционните захранвания запазват опасен заряд след изолиране от мрежата — задължително е минимално 5-минутно изчакване за разреждане (или проверено разреждане), преди да се отвори отделението за кондензаторите.
Защо да изберете индукционно оборудване HLQ?
HLQ Induction Equipment е специализиран производител на индустриални индукционни нагревателни системи със специализиран инженерен екип, фокусиран изключително върху технологията за електромагнитна термична обработка. HLQ предлага възможности, с които доставчиците на индукционно нагряване с общо предназначение не могат да се сравнят.
Вътрешно инженерство на приложенията
Екипът по приложно инженерство на HLQ извършва цялостно проектиране на процеса за всяко запитване за нагряване на лента: изчисляване на мощността въз основа на действителните размери на лентата и данни за скоростта на линията, избор на честота въз основа на свойствата на материала и анализ на дълбочината на обвивката, проектиране на геометрията на намотката и термична симулация на равномерност на температурата по напречната ширина. Това не е процес на продажба - това е инженерна проверка дали предложената система ще отговаря на спецификациите, преди да бъде направена каквато и да е поръчка.
Проектиране и изработка на серпентини по поръчка
Индукционните бобини за лентово нагряване — по-специално възлите на концентратори на флюс TFI и нагревателните бобини с профилирани ръбове — са прецизно проектирани компоненти. HLQ произвежда всички бобини вътрешно от безкислородна мед, с компютърно моделирана геометрия на концентратора на флюс, за да се постигне зададена равномерност на напречната ширина. Бобините се тестват хидравлично преди монтажа и се предлагат като резервни части с 48-часова доставка по целия свят.
Пълна системна интеграция
HLQ доставя цялостни станции за индукционно нагряване на ленти, включително захранване, модул на бобината, корпус с атмосфера, колектор за охлаждаща вода, система за закаляване, инфрачервен пирометър и PLC контролен панел — като един интегриран модул с една точка на електрическо и водно свързване към производствената линия. Този подход елиминира сложността на интеграцията с множество доставчици и осигурява единен източник за гаранция за производителност и следпродажбена поддръжка.
Доказана производителност в взискателни приложения
Системите за нагряване на ленти HLQ са инсталирани в стоманодобивни заводи, валцови заводи за мед, линии за обработка на алуминий, производство на медицински изделия и обработка на компоненти за аерокосмическа индустрия в над 40 страни. Проучвания на клиенти демонстрират постоянно постигане на равномерност на температурата от ±5°C, енергийна ефективност над 90% и >8,000 часа годишна работна наличност в непрекъснати производствени среди.
Следпродажбено обслужване и резервни части
Всяка система за лентово нагряване HLQ се доставя с пълни електрически схеми, PLC изходен код и списък с резервни части. Критично важни резервни части - IGBT модули, кондензаторни батерии, материали за концентратори на флюс, бобини - са на склад и са налични за 48-часова експресна доставка по целия свят. Възможността за дистанционна диагностика чрез VPN позволява на инженерите на HLQ да имат достъп до системата за управление и да диагностицират неизправности без пътуване до място за повечето електрически и контролни проблеми.
| Възможност за нагряване на ленти HLQ | Спецификация |
|---|---|
| Диапазон на ширината на лентата | 5 мм - 2,000 мм |
| Диапазон на дебелината на лентата | 0.05 мм - 25 мм |
| Обхват на мощност | 15 kW – 2,000 kW на станция |
| Честотният диапазон | 1 kHz - 500 kHz |
| Възможност за скорост на линията | 0.5 м/мин – 1,200 м/мин |
| Температурен обхват | 100 ° C - 1,150 ° C |
| Температурна равномерност | ±3°C – ±10°C напречна ширина |
| Обслужвани държави | 40 + |
| Гаранция | 24 месеца за силова електроника |
| Сертификати | CE, ISO 9001 |
Често задавани въпроси
Каква е разликата между надлъжно-флуксово и напречно-флуксово индукционно нагряване на лентата?
При надлъжна индукция на потока (LFI), лентата преминава през соленоидна бобина и магнитното поле е успоредно на посоката на движение на лентата. Индуцираните токове протичат по периметъра на лентата. LFI е оптимален за тясна лента (под 200 мм) и пръчка или профилна плоча. При напречна индукция на потока (TFI), сегментите на бобината над и под лентата създават поле, което преминава перпендикулярно на дебелината на лентата. Индуцираните токове протичат по повърхността на лентата в посока на движение. TFI постига превъзходна равномерност на напречната ширина за широка лента и е значително по-ефективен за много широк, тънък материал, където соленоидната бобина на LFI би трябвало да бъде непрактично голяма, за да обхване пълната ширина на лентата.
Може ли индукционното нагряване на лентата да замени конвенционалната пещ за непрекъснато отгряване?
Да, в повечето случаи. Индукционното нагряване на лентите може да замени или допълни нагревателните секции. конвенционална линия за непрекъснато отгряване. Основният компромис е дължината на нагряваната зона: газовата или съпротивителната пещ обикновено включва дълга секция за нагряване след нагряване, за да се позволи изравняване на температурата по цялата дебелина на лентата, докато индукционното нагряване с правилната честота може
постигане на пълна температура в самата нагревателна серпентина (за дебелина на лентата ≤ 2× дълбочина на повърхностния слой) без отделно нагряване. За много дебели ленти (>8 mm), изискващи дълго време на нагряване, се препоръчва хибридна система — бързо индукционно нагряване, последвано от кратка пещ за задържане. За тънки ленти (под 4 mm), индукционната подмяна на цялата нагревателна секция на пещта е лесна.
Как се постига равномерност на температурата по напречната ширина при нагряване на широки ленти?
За TFI системите, равномерността на напречната ширина се постига чрез проектиране на геометрията на концентратора на магнитния поток (оформяне на разпределението на магнитното поле по ширината на лентата), активен контрол на страничната зона (разделяне на TFI бобината на 3–8 независимо захранвани сегмента по ширината на лентата) и бобини за компенсация на ръба, които противодействат на естествено по-ниската плътност на мощността по краищата на лентата. За LFI системи с тясна лента, равномерността е предимно функция на центрирането на отвора на бобината и избора на честота, осигурявайки адекватна дълбочина на повърхността спрямо ширината на лентата. Термична симулация с помощта на FEM (метод на крайните елементи) се извършва на етапа на проектиране, за да се предвиди разпределението на температурата по напречната ширина и да се оптимизира геометрията на бобината преди производството.
Каква атмосфера е необходима за индукционно отгряване на неръждаема стомана?
Аустенитната неръждаема стомана, отгрята над 900°C на въздух, ще развие хромов оксиден слой, който изисква декапиране (обработка с азотно-флуороводородна киселина) за отстраняване преди по-нататъшна обработка. За блестящо покритие без накип се използва азотна атмосфера с 3–10% водород (формовъчен газ, наричан още дисоцииран амоняк). Водородът намалява остатъчния оксид върху повърхността на лентата и предотвратява повторното окисление. Нивото на кислород вътре в обвивката на атмосферата трябва да се поддържа под 50 ppm, проверено чрез непрекъснат кислороден анализатор. За приложения, където е приемливо малко количество повърхностен оксид, чистият азот (O₂ < 200 ppm) е достатъчен и избягва риска от експлозия, свързан с атмосфери, съдържащи водород.
Как се изчислява мощността на индукционна нагревателна система?
Необходимата топлинна мощност е: P термична = w × t × v × ρ m × C p × ΔT, където w е ширината на лентата (m), t е дебелината (m), v е скоростта на линията (m/s), ρ m е плътността (kg/m³), C p е специфичната топлина (J/kg·°C) и ΔT е повишаването на температурата (°C). Разделете на ефективността на системата (0.82–0.90), за да получите електрическата мощност. Добавете 25% проектен марж. Например: отгряване на медна лента с ширина 600 mm × дебелина 1.0 mm при 20 m/min (0.333 m/s) от 20°C до 550°C: P = 0.6 × 0.001 × 0.333 × 8 900 × 385 × 530 / 0.85 ≈ 477 kW → изберете система с мощност 500 kW с вграден 25% марж.
Как да избера мощност за индукционно нагряване на лента?
Изборът на мощност зависи от ширината на лентата, дебелината, плътността на материала, специфичната топлина, скоростта на линията и целевото повишаване на температурата. Инженерите изчисляват масовия дебит и топлинния капацитет, след което добавят корекция за ефективност и граница на безопасност за реални производствени загуби.
Как се контролира температурата на лентата?
Температурата на лентата обикновено се контролира с инфрачервени пирометри, термокамери, обратна връзка от енкодер за скоростта на линията и PLC регулиране на мощността. За широка лента може да са необходими множество точки за измерване на температурата или сегментирано управление на мощността.
Може ли индукционното лентово нагряване да замени газовата пещ?
В някои приложения, да. Индукционното нагряване може да замени или намали натоварването на газови или съпротивителни пещи, когато се изисква бърза реакция, компактно разположение, локализирано нагряване и електрически контрол на процеса. В други случаи индукцията работи най-добре като ускорител преди или след съществуваща пещ.
Какво причинява прегряване на ръбовете на лентата?
Прегряването на ръбовете може да бъде причинено от напречни ефекти на магнитния поток, неправилна ширина на намотката, лошо центриране на лентата, прекомерна плътност на мощността или липса на магнитно екраниране. Решението е редизайн на намотката, компенсация на ръба, сегментирано управление или по-добро позициониране на лентата.