

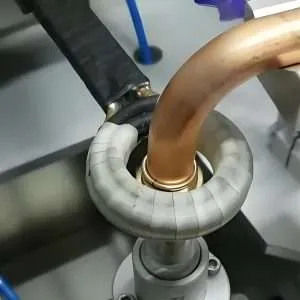
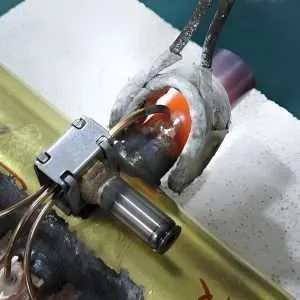
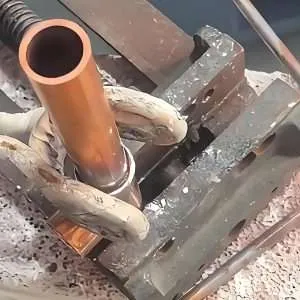
Преносима индукционна машина за запояване на медни, месингови, стоманени и ОВК тръбни съединения
Преносима индукционна машина за спояване
Съдържание
- Бърз отговор
- Какво представлява този продукт?
- Основни приложения
- Подходящи материали
- Принцип на работа
- Технически спецификации
- Препоръчителен избор на модел
- Работен процес на процеса
- Дизайн на бобини и приспособления
- Система за управление и автоматизация
- Често срещани проблеми и решения
- Ръководство за избор на инженерни решения
- Предимства
- Ограничения
- Защо да изберете индукционно оборудване HLQ?
- Често задавани въпроси
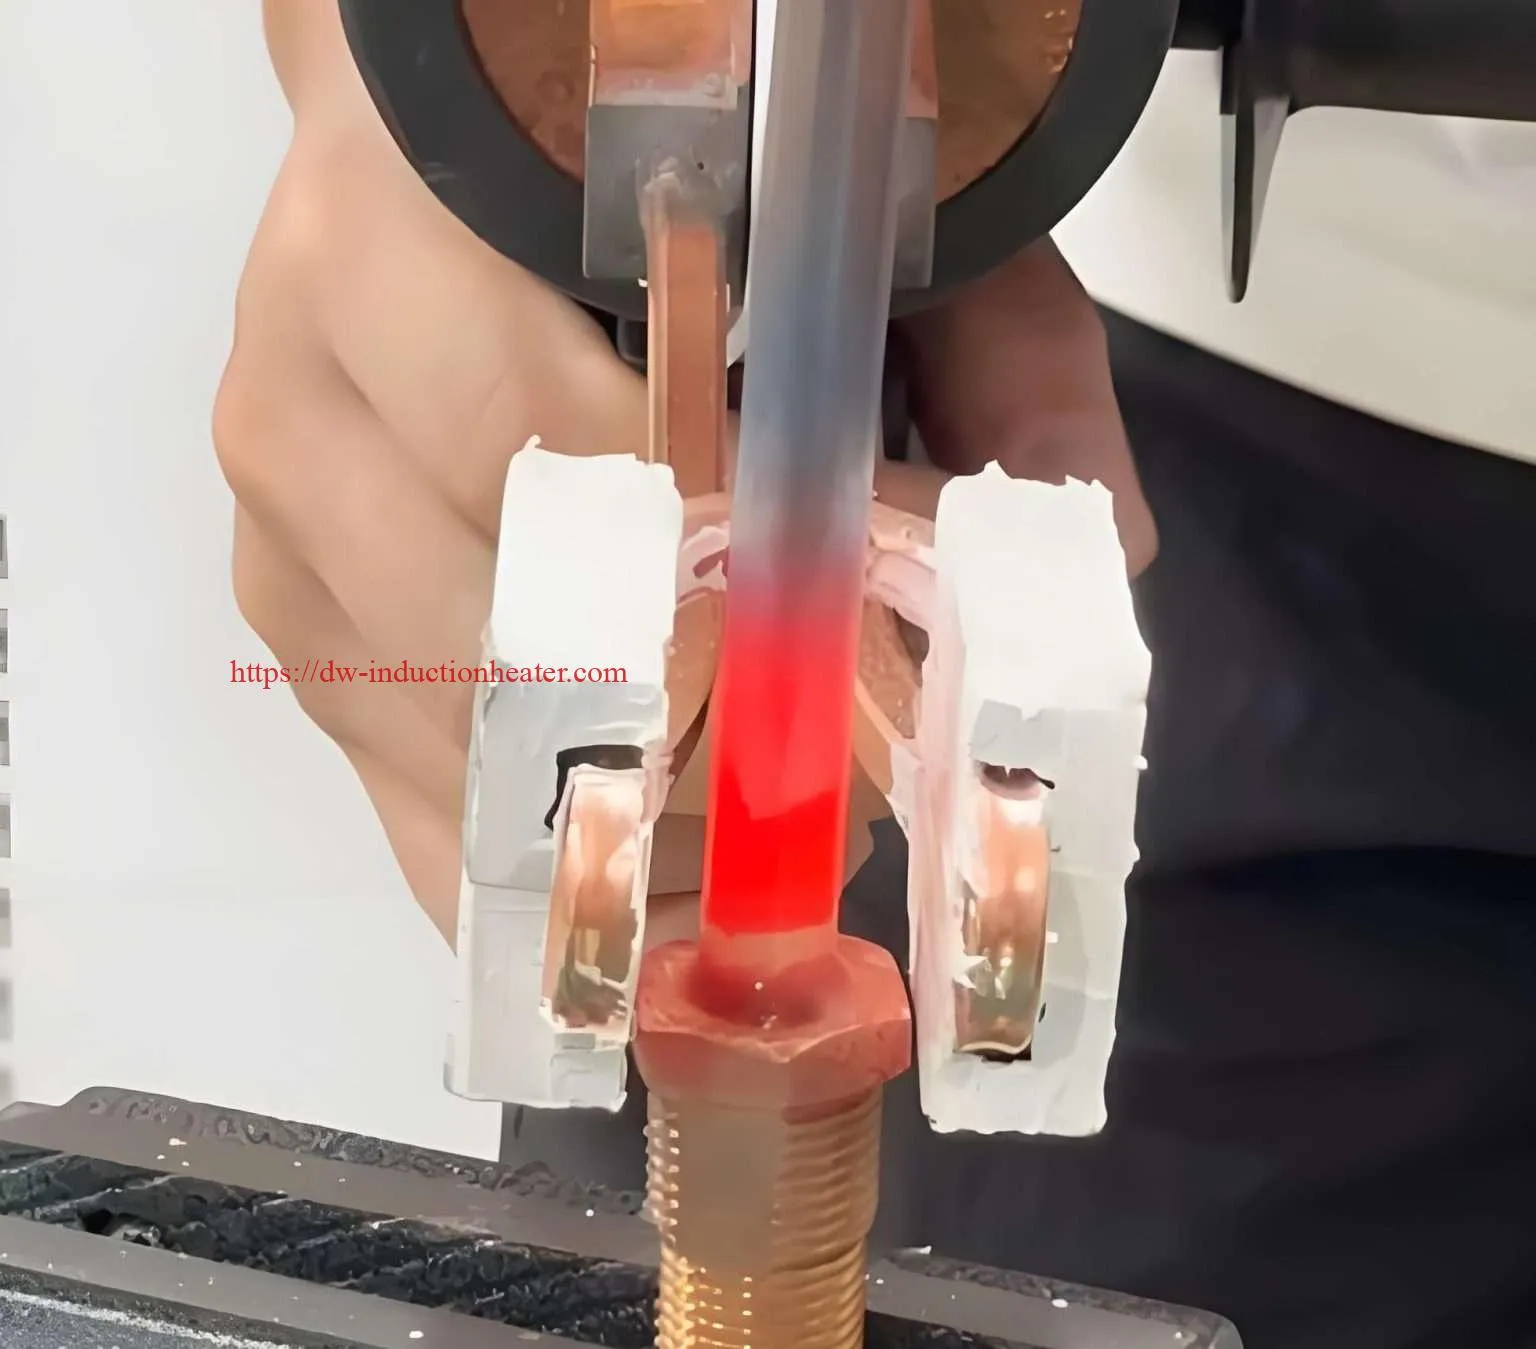
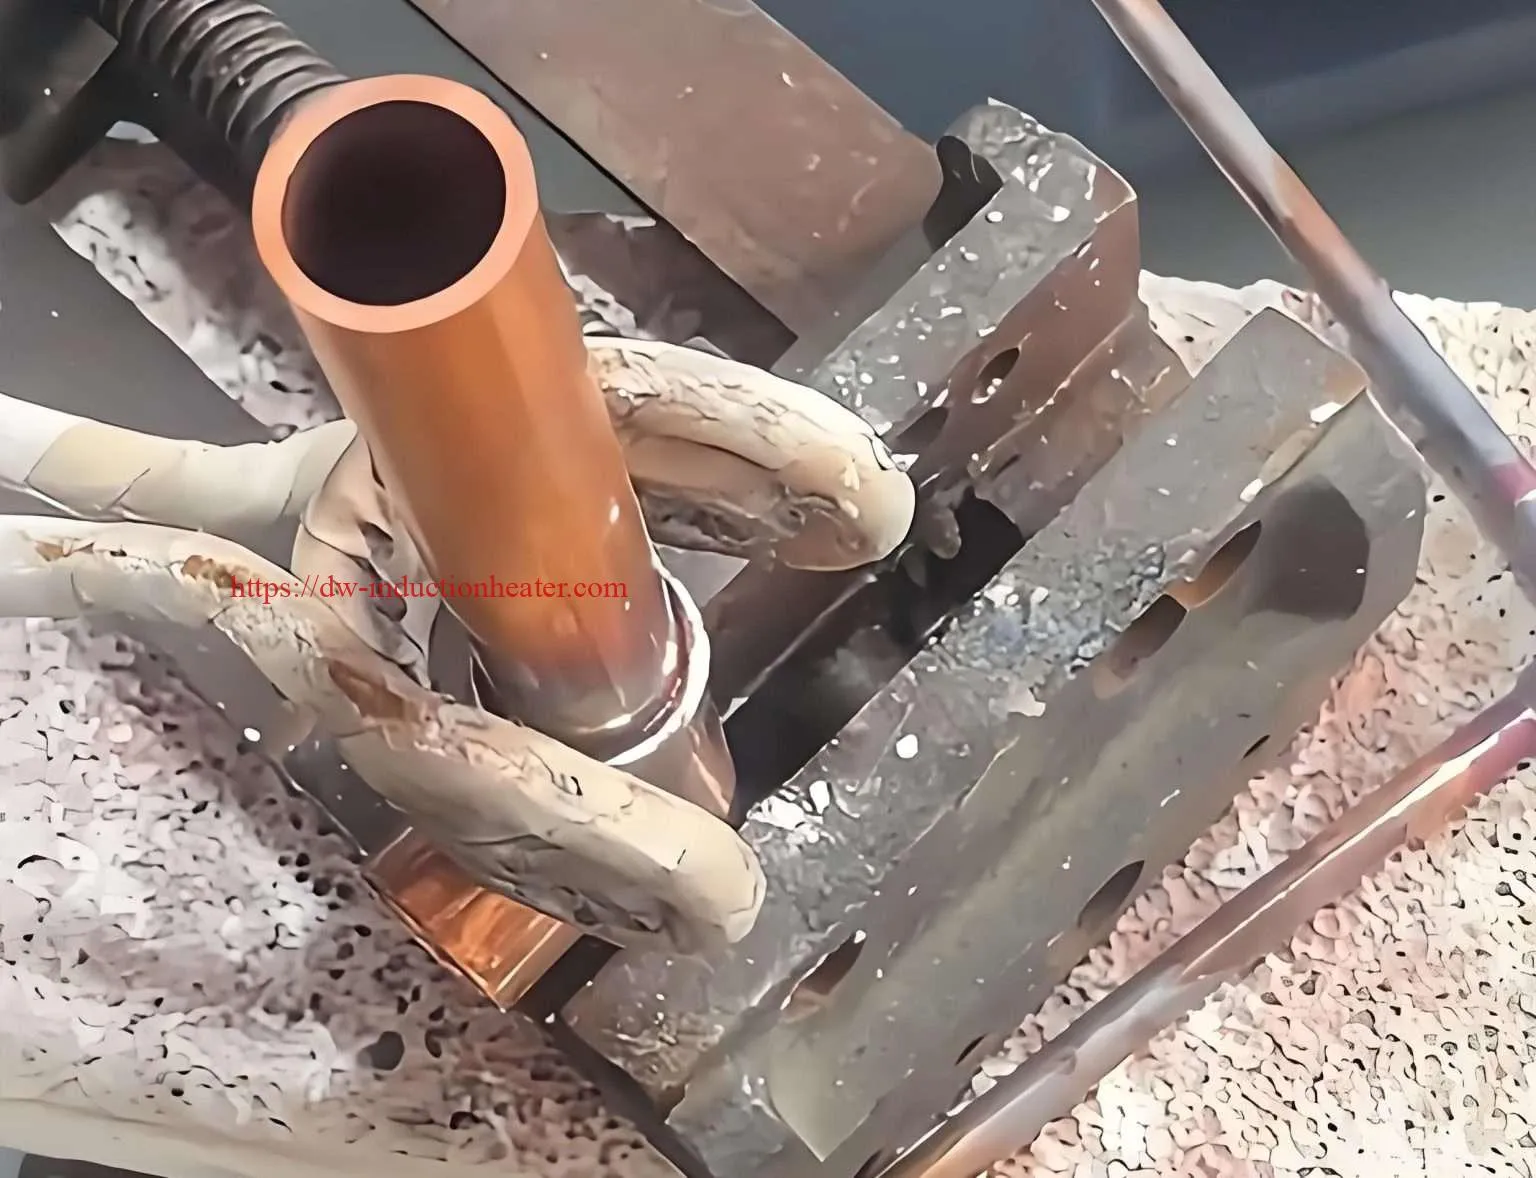
Преносим Индукционна машина за запояване е компактна, високочестотна индукционна нагревателна система, използвана за съединяване на мед, месинг, стомана, неръждаема стомана, карбид, диамантени инструменти и смесени метални сглобки с добавъчен метал за запояване. Вместо да използва открит пламък, тя генерира контролирана електромагнитна топлина директно в зоната на съединението. Широко се използва за медни тръби за ОВК, хладилни тръбопроводи, автомобилни компоненти, електрически конектори, карбидни инструменти, диамантени сегменти и сглобки от неръждаема стомана. За купувачите тя решава често срещани проблеми като нестабилно качество на пламъка, прегряване, окисляване, зависимост от оператора, опасения за безопасността и лоша повторяемост при ръчно запояване.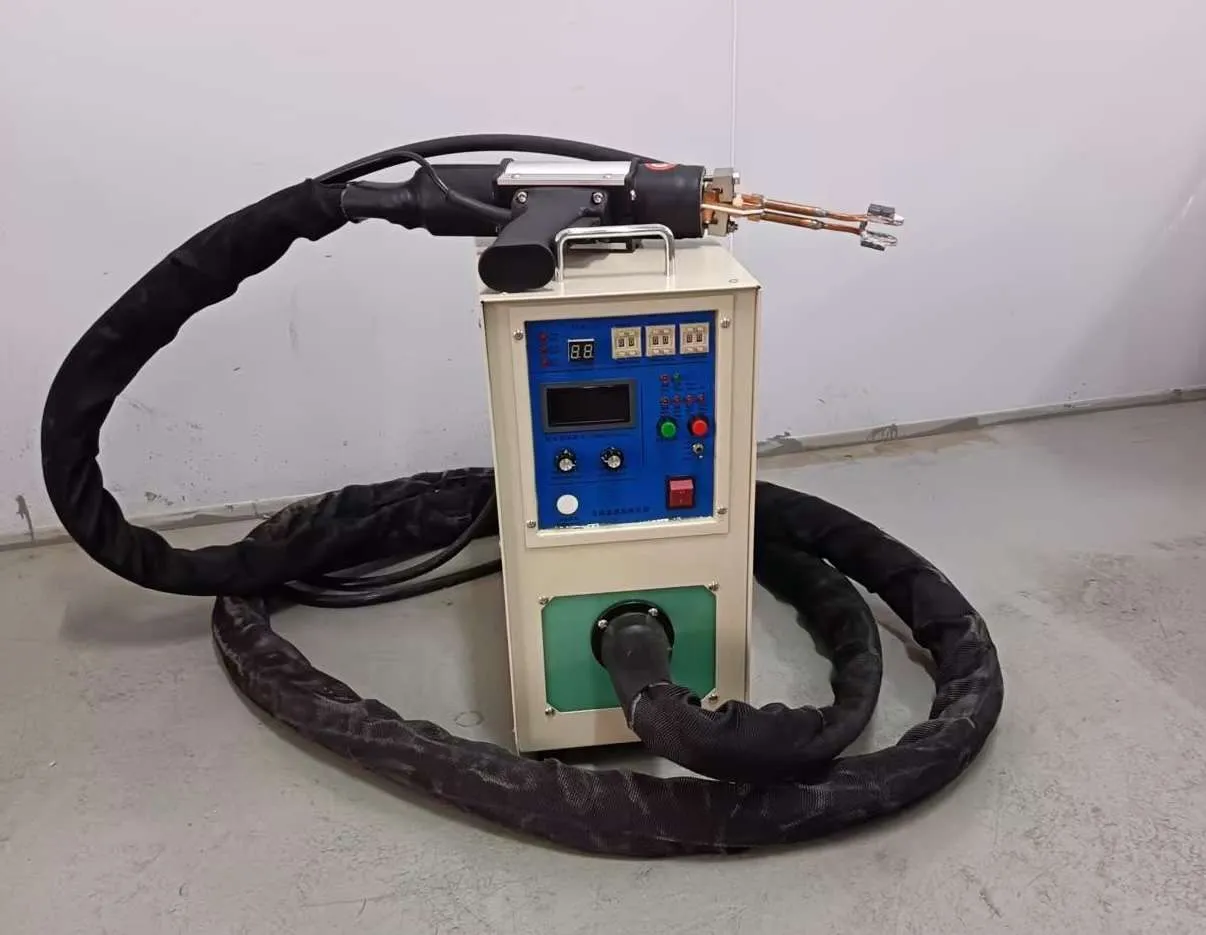
Бърз отговор
Преносимата индукционна спояваща машина е подвижно индукционно нагревателно захранване с ръчна или гъвкава спояваща глава, персонализирана медна намотка и цифрова система за управление. Тя е най-подходяща за локализирано запояване на медни тръби, месингови фитинги, стоманени съединения, части от неръждаема стомана, карбидни инструменти и тръбни сглобки за ОВК/хладилни системи, където се изисква бързо нагряване, чисти съединения, повтаряемо качество и работа без пламък.
Какво представлява този продукт?
Преносимата индукционна машина за запояване е индустриално нагревателно устройство, предназначено за бързо и селективно нагряване на метална зона на съединение чрез електромагнитна индукция. При запояването основните метали не се стопяват. Вместо това, пълнител с по-ниска температура на топене се нагрява, докато потече в фугата на съединението чрез капилярно действие. Когато пълнителят се втвърди, той образува здрава металургична връзка между частите.
В сравнение с традиционното запояване с горелка, индукционното запояване използва индукционна бобина, за да доставя топлина само там, където е необходима. Площта на нагряване е по-малка, процесът е по-лесен за контролиране, а качеството на съединението е по-повторяемо. За фабрики, които запояват медни тръби, месингови конектори, тръби от неръждаема стомана, карбидни накрайници или диамантени режещи сегменти, тази технология може да намали зависимостта от уменията на оператора за пламък и да подобри постоянството на производството.
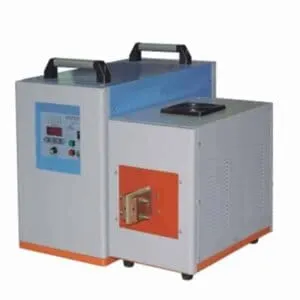
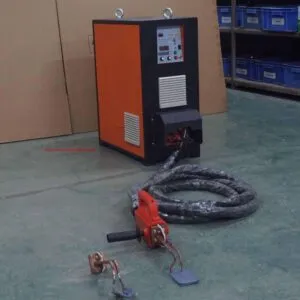
Типичната преносима индукционна машина за запояване включва IGBT индукционно нагревателно захранване, ръчен трансформатор или спояваща глава, медна индукционна бобина с водно охлаждане, охладителна система, крачен превключвател или пусков превключвател, опция за контрол на температурата и приспособление. В зависимост от приложението, машината може да бъде проектирана като малък настолен уред, подвижен уред тип количка или ръчна гъвкава кабелна система.
| Системна част | функция | Инженерни бележки |
|---|---|---|
| IGBT захранване | Преобразува входната мощност във високочестотен ток | Мощността и честотата трябва да съответстват на размера и материала на съединението |
| Ръчна глава за запояване | Доближава индукционната бобина до детайла | Важно за ремонт на място и гъвкаво производство |
| Индукционна намотка | Създава променливо магнитно поле | Формата на намотката определя скоростта и равномерността на нагряване |
| Охладителна система | Охлажда захранването, трансформатора и бобината | Препоръчва се защита от воден поток |
| арматура | Позиционира частите и контролира фугите | Подобрява повторяемостта и течливостта на пълнежа |
| Контролен панел | Задава мощност, време и режим на работа | Цифровото управление е полезно за партидно производство |
Основни приложения
Преносимите индукционни спояващи машини се използват навсякъде, където локализирана метална фуга трябва да се нагрее бързо, безопасно и многократно. Оборудването е особено ценно за тръбни съединения, малки възли, сервизна поддръжка и производствени линии, където се изисква гъвкава работа.
| Индустрия | Типично Application | Често срещани детайли | Основна полза |
|---|---|---|---|
| ОВК и хладилна техника | Спояване на медни тръби | Медни тръби, колена, колектори, компресорни тръби | Почистване на фугите без открит пламък |
| Автомобилни новини | Запояване на малки компоненти | Сензори, тръби, фитинги, конектори | Бързо време на цикъла и многократно нагряване |
| Производство на инструменти | Спояване с карбиден връх | Режещи инструменти, триони, свредла, фрези | Прецизно нагряване около гнездото на пластината |
| Диамантена инструментална индустрия | Спояване с диамантени сегменти | Корони, триони, шлифовъчни инструменти | Намалено термично увреждане на тялото на инструмента |
| Електрическа индустрия | Запояване на конектори и клеми | Медни клеми, шини, контакти | Висока проводимост и стабилно качество на съединението |
| Изработка от неръждаема стомана | Запояване на тръби и фитинги | Тръби, клапани, адаптери от неръждаема стомана | Локализирано подаване на топлина и по-ниско изкривяване |
| Поддръжка и ремонт | Спояване на място | Тръби, фитинги, малки механични части | Преносим и по-безопасен от пламъка в много работилници |
 Диаграма на топлинните нужди на приложението

| Тип на приложението | Топлинна нужда | Препоръчителен диапазон на машината | Ниво на трудност |
|---|---|---|---|
| Малки медни тръбни съединения | ниско | 5–15 kW | Лесна |
| Свързвания на HVAC разпределител и колектор | Среден | 15–25 kW | Среден |
| Спояване с карбидни инструменти | Среден | 15–35 kW | Среден |
| Спояване на голям месингов клапан | Високо | 25–60 kW | Високо |
| Тръбни сглобки от неръждаема стомана | Средно до високо | 25–60 kW | Високо |
| Автоматизирано многостанционно запояване | Високо | 35–100 kW | Високо |
Подходящи материали
Индукционното запояване може да се използва за повечето електропроводими метали. Реакцията на нагряване зависи от електрическото съпротивление, магнитната пропускливост, геометрията на детайла, свързването на бобините и честотата. Медта и алуминият са силно проводими, така че обикновено изискват по-висока плътност на мощността и добре проектирани бобини. Въглеродната стомана се нагрява по-лесно, защото има по-високо съпротивление и магнитни свойства при по-ниски температури. Неръждаемата стомана също е подходяща, но дизайнът на съединението и изборът на пълнител трябва да бъдат внимателно контролирани.
| Основен материал | Реакция на индукционно нагряване | Общ пълнителен метал | Типично Application |
|---|---|---|---|
| Мед | Бързо разпределение на топлината; изисква добро свързване на бобината | На сребърна основа, медно-фосфорни | ОВК тръби, електрически конектори |
| месинг | Добра реакция при нагряване | Месингов пълнител на сребърна основа | Вентили, фитинги, конектори |
| Въглеродна стомана | Много добър отклик под температурата на Кюри | Пълнител на сребърна основа, медна основа, месинг | Държачи за инструменти, механични части |
| Неръждаема стомана | Умерен отговор; зависи от степента | На сребърна основа, на никелова основа | Хранителни, медицински, химически и инструментални части |
| карбид | Обикновено се нагрява през държача и зоната на вложката | Сребърно-медно-цинкова сплав | Режещи инструменти и износващи се части |
| Диамантен сегмент | Непряко нагряване чрез стоманено тяло и пълнител | Спойка на сребърна основа или специална сплав | Диамантени триони и бормашини |
| Алуминий | По-трудно поради висока проводимост и оксиден слой | Алуминиево-силициев пълнител | Топлообменници и части от леки сплави |
Таблица с трудности при запояване на материали
| Комбинация от материали | Трудност при запояване | Ключова инженерна точка |
|---|---|---|
| Мед към мед | Лесна | Използвайте правилната хлабина на фугата и флюс/пълнител |
| Мед към месинг | Лесно до средно | Контролирайте топлинния баланс между частите |
| Мед към стомана | Среден | Загрейте двете части равномерно, въпреки различните термични свойства |
| Стомана до карбид | Среден | Избягвайте прегряване на карбида и поддържайте подравняването на пластината |
| Неръждаема стомана към неръждаема стомана | Средно до високо | Използвайте подходящ флюс, атмосфера или пълнител |
| Алуминий към алуминий | Високо | Прецизният контрол на температурата и управлението на оксидите са от решаващо значение |
Принцип на работа
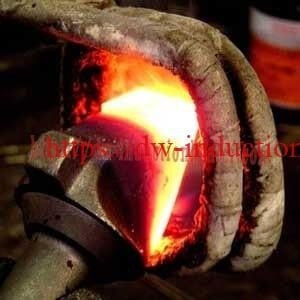
Принципът на работа на a преносима машина за индукционно спояване се основава на електромагнитна индукция. Захранването преобразува промишленото електричество във високочестотен променлив ток. Този ток протича през медната индукционна бобина и създава бързо променящо се магнитно поле. Когато проводима метална част се постави вътре или близо до бобината, в детайла се индуцират вихрови токове. Тези вихрови токове генерират топлина поради електрическото съпротивление на метала.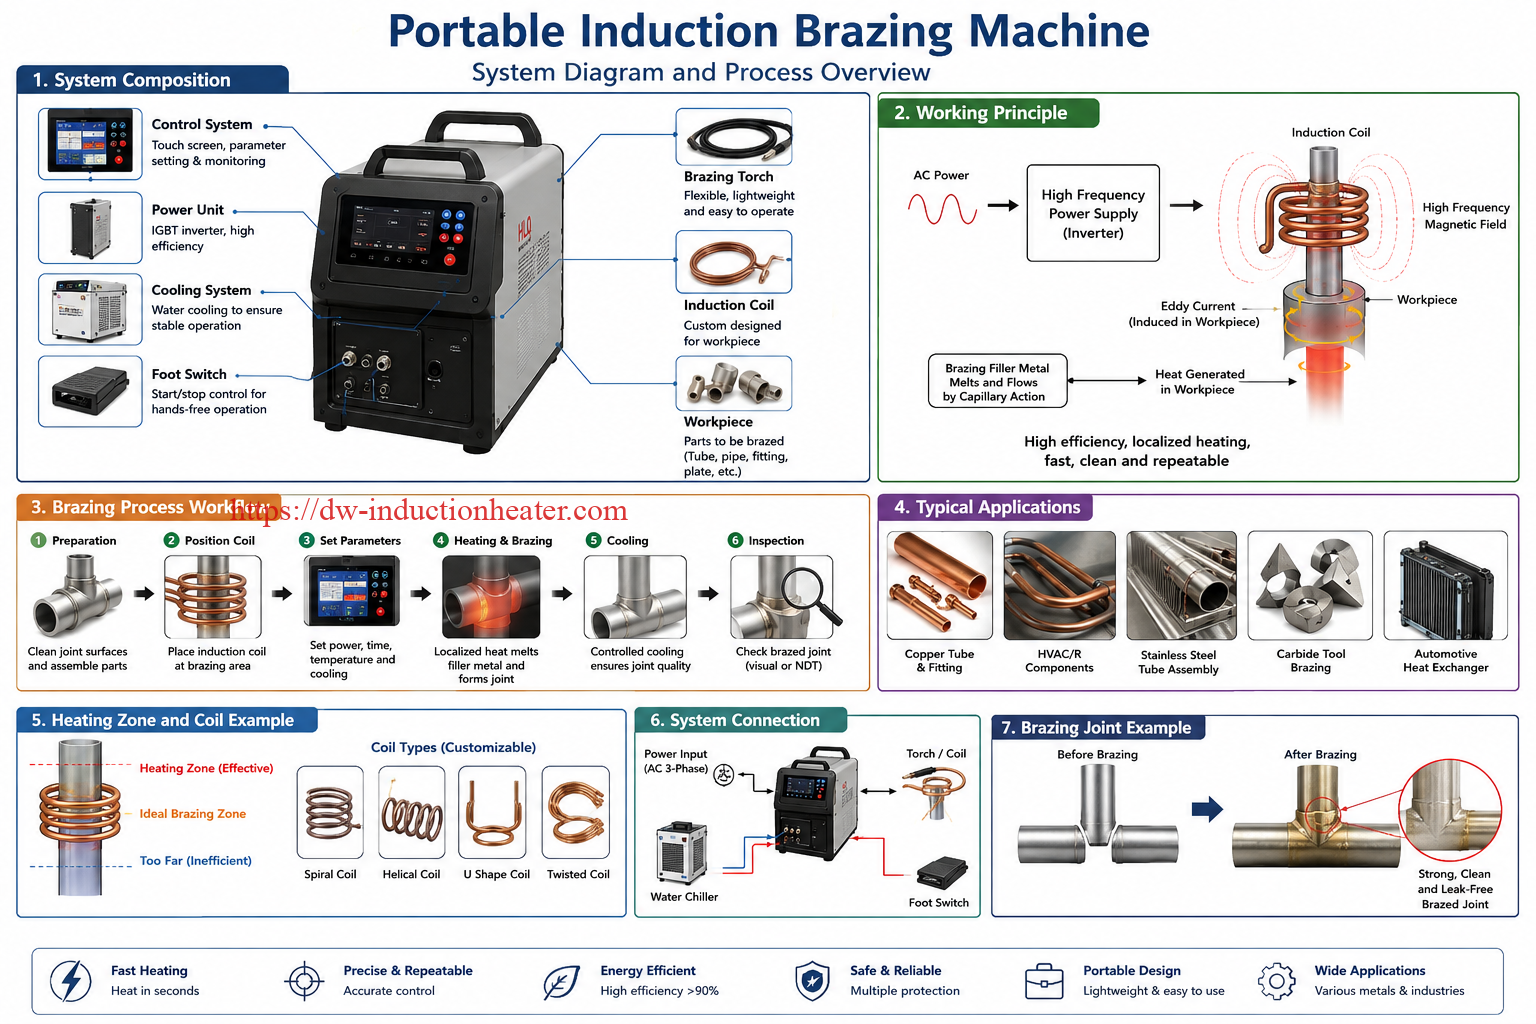
За магнитни метали, като например въглеродна стомана, допълнителна топлина може да се произведе чрез магнитен хистерезис под температурата на Кюри. За немагнитни метали, като мед и месинг, нагряването се причинява главно от загуби от вихрови токове. Тъй като енергията се генерира директно вътре в метала, индукционното нагряване е бързо, ефективно и лесно контролируемо.
Диаграма на принципа на индукционното запояване
| Стъпка | Преобразуване на енергия | Резултат |
|---|---|---|
| 1 | Променливотоковото захранване постъпва в IGBT инвертора | Стабилен високочестотен електрически изход |
| 2 | Високочестотен ток протича през медна намотка | Генерира се променливо магнитно поле |
| 3 | Магнитното поле се свързва с металната връзка | В детайла се произвеждат вихрови токове |
| 4 | Вихровите токове срещат съпротивлението на метала | Топлината се генерира в и около ставата |
| 5 | Спойката достига температура на течливост | Пълнителят се топи и навлиза в фугата |
| 6 | Захранването спира и съединението се охлажда | Образува се здрава споена фуга |
Диаграма на текстовия процес
Входна мощност ↓ IGBT инвертор ↓ Високочестотен ток ↓ Медна индукционна бобина ↓ Променливо магнитно поле ↓ Вихрови токове в детайла ↓ Локализирано нагряване на съединението ↓ Топене и течение на пълнителния метал ↓ Охлаждане и втвърдяване на споено съединение
Най-важният инженерен момент е, че индукционното нагряване се осъществява според електромагнитното свързване, а не само според видимото положение на пламъка, както е при запояване с горелка. Следователно, формата на намотката, разстоянието между намотките, позицията на съединението, видът материал и разположението на пълнителя трябва да бъдат проектирани заедно. Добрата система за индукционно запояване не е само захранване; тя е цялостно решение за нагряване.
Технически спецификации
| Параметър | Спецификация | бележки |
|---|---|---|
| Наименование на продукта | Преносима индукционна машина за спояване | Нарича се още ръчна индукционна спояваща машина или преносим индукционен нагревател за запояване |
| Обхват на мощност | Типична преносима гама от 5 kW–100 kW | По-висока мощност, налична за персонализирани полуавтоматични системи |
| Честотният диапазон | 30–300 kHz типично | По-висока честота за малки части и тънки съединения; по-ниска честота за по-големи части |
| Захранващо напрежение | Еднофазен или трифазен, персонализиран | Често срещаните опции включват 220 V, 380 V, 415 V, 440 V и 480 V |
| Контрол на мощността | Цифрово регулиране на мощността | Полезно за повтарящи се цикли на нагряване |
| Режим на отопление | Ръчно, таймер, контрол на температурата или PLC управление | Избран според производствените изисквания |
| метод за охлаждане | Водно охлаждане или вграден охладител | Бобината и трансформаторът обикновено изискват водно охлаждане |
| Защита от охлаждане | Защита от воден поток, температура на водата и налягане | Препоръчва се за безопасна дългосрочна експлоатация |
| Вид операция | Ръчна, настолна, тип количка или автоматизирана станция | Преносимият тип е идеален за гъвкаво производство и полеви услуги |
| Тип намотка | Медна тръбна намотка по поръчка | Еднооборотна, многооборотна, U-образна, разделена намотка или бобина тип „палачинка“ |
| Приложим пълнител | Сребърен, медно-фосфорен, месингов, никелов и алуминиев пълнител | Зависи от основния материал и изискванията за фугите |
| Температурен обхват | Обикновено 600–1150°C в зависимост от пълнителя | Действителната температура на процеса зависи от пълнителната сплав |
| цикъл време | От няколко секунди до няколко минути | Зависи от масата, материала и мощността на ставата |
| Контролен интерфейс | Панел с бутони, цифров дисплей, педал, ръчен спусък или PLC | Предлага се опционален интерфейс за автоматизация |
| Защита на безопасността | Защита от свръхток, пренапрежение, прегряване, недостиг на вода и фазова защита | Важно за индустриалната надеждност |
Типична справка за преносим модел
| Модел клас | Типична мощност | Най-подходящ детайл | Производствен стил |
|---|---|---|---|
| Малък преносим уред | 5–10 kW | Малки медни тръбички, клеми, малки пръстени | Ремонт, лаборатория, малка партида |
| Общо преносимо устройство | 15–25 kW | ОВК тръби, месингови фитинги, малки карбидни инструменти | Производство в работилница |
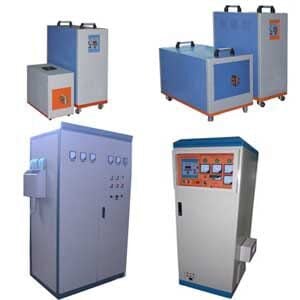
| Индустриален преносим уред | 30–60 kW | По-големи клапани, неръждаеми съединения, корпуси на инструменти | Серийно производство |
| Полуавтоматична станция за запояване | 60–100 kW | Големи сглобки или многосъединно производство | Автоматизирано или високосерийно производство |
Препоръчителен избор на модел
| Приложение | Материал | Препоръчителна мощност | Честота |
|---|---|---|---|
| Спояване на малки медни тръби с диаметър под 10 мм | Мед към мед | 5–10 kW | 100–300 XNUMX kHz |
| Свързвания на медни тръби за ОВК, 10–25 мм | Мед към мед или мед към месинг | 10–25 kW | 60–200 XNUMX kHz |
| Запояване на тръби за хладилен компресор | Мед, месинг, стомана | 15–30 kW | 50–150 XNUMX kHz |
| Спояване на месингов клапан и фитинг | Месинг към мед или месинг към стомана | 20–40 kW | 40–120 XNUMX kHz |
| Спояване с карбиден връх | Стоманен държач и карбидна вложка | 15–35 kW | 80–250 XNUMX kHz |
| Спояване с диамантени сегменти | Стоманено тяло и диамантен сегмент | 20–50 kW | 60–180 XNUMX kHz |
| Спояване на тръби от неръждаема стомана | Неръждаема стомана към неръждаема стомана | 25–60 kW | 30–100 XNUMX kHz |
| Спояване на електрически медни конектори | Меден терминал, шина, контакт | 10–40 kW | 60–200 XNUMX kHz |
| Запояване на алуминиева тръба или топлообменник | алуминиева сплав | 20–80 kW | 40–150 XNUMX kHz |
| Автоматизирана линия за многосъединно запояване | Смесени метали | 40–100 kW | 30–150 XNUMX kHz |
Матрица за избор
| Изискване към купувача | Препоръчителна конфигурация | Причина |
|---|---|---|
| Ремонт на място | Компактна преносима машина с ръчна глава | Лесно движение и гъвкава работа |
| Стабилно партидно производство | Цифрово управление с таймер и осветително тяло | Подобрява повторяемостта на процеса |
| Спояване на тънки медни тръби | По-висока честота и малка персонализирана бобина | Бързо локализирано нагряване |
| Голямо запояване на месингови фитинги | По-висока мощност с по-ниска честота | По-добро проникване на топлината в по-голяма маса |
| Проследимост на качеството | PLC управление и наблюдение на температурата | Поддържа записи на процеси и управление на параметри |
| Непрекъсната промишлена употреба | Външен охладител за вода и система за защита | Подобрява дългосрочната надеждност |
Работен процес на процеса
Стабилният процес на индукционно запояване изисква повече от нагряване на съединението. Пълният работен процес включва почистване, подготовка на съединението, поставяне на пълнителя, позициониране на серпентината, контролирано нагряване, охлаждане и проверка. Всяка стъпка влияе върху крайната здравина и външен вид на съединението.
Стандартен работен процес за индукционно запояване
| Стъпка | операция | Инженерни изисквания | Проверка на качеството |
|---|---|---|---|
| 1 | Почистете частите | Премахнете масло, оксид, прах и влага | Блестяща и чиста повърхност на фугата |
| 2 | Подгответе хлабината на фугите | Поддържайте подходящо разстояние за капилярен поток | Без прекомерна хлабавост или стегнато прилягане |
| 3 | Нанесете флюс или защитна атмосфера | Използвайте правилния флюс за материала и пълнителя | Флюсът покрива зоната на нагряване |
| 4 | Поставете пълнителния метал | Пръстен, тел, паста, подложка или заготовка | Пълнителят е близо до фугата |
| 5 | Позициониране на бобината и приспособлението | Поддържайте равномерно разстояние около ставата | Няма контакт между бобината и детайла |
| 6 | Стартиране на цикъла на нагряване | Задайте мощност и време според резултата от теста | Пълнителят започва да тече равномерно |
| 7 | Спрете захранването и охладете по естествен път | Избягвайте преместването на фугата преди втвърдяване | Без пукнатини или изместване |
| 8 | Почистете и огледайте | Отстранете остатъците от флюс, ако е необходимо | Проверете филета, проникването и якостта |
Диаграма на работния процес
Почистване на детайлите ↓ Сглобяване на съединението ↓ Поставяне на флюс/пълнител ↓ Позициониране на бобината ↓ Настройка на мощността и времето ↓ Индукционно нагряване ↓ Топене на пълнителя и капилярен поток ↓ Охлаждане и втвърдяване ↓ Почистване, проверка и тестване

Ключови променливи на процеса
| Променлив | Влияние върху запояването | Препоръчителен метод за контрол |
|---|---|---|
| Захранване | Контролира скоростта на нагряване | Настройте според масата и материала на съединението |
| Честота | Контролира дълбочината на нагряване и свързването | Съчетайте размера на частите и дизайна на бобината |
| път Отопление | Влияе на течливостта на пълнителя и окислението | Използвайте таймер за повторяемост |
| Разстояние между бобините | Влияе върху равномерността на нагряването | Поддържайте постоянна разлика |
| хлабина на съединението | Влияе на капилярното действие | Контрол с машинна обработка или приспособление |
| Количество пълнител | Влияе върху здравината и външния вид на ставите | Използвайте преформа за партидно производство |
| метод за охлаждане | Влияе на остатъчното напрежение и външния вид | Осигурете стабилно охлаждане, освен ако процесът не изисква закаляване |
Дизайн на бобини и приспособления
Индукционната бобина е една от най-важните части на преносимата машина за индукционно запояване. Дори при правилно захранване, лошият дизайн на бобината може да причини неравномерно нагряване, бавно време на цикъла, прегаряне на пълнителя, прегряване на едната страна или непълно запояване. Бобината трябва да съответства на формата на съединението, материала, зоната на нагряване и метода на производство.
| Тип намотка | Най-доброто приложение | Предимства | Бележки за дизайн |
|---|---|---|---|
| Еднооборотна кръгла бобина | Малки тръбни съединения и пръстени | Просто, бързо загряване, лесна работа | Подходящ за кръгли части |
| Многооборотна спирална намотка | По-дълги тръбни съединения и муфи | По-голяма дължина на нагряване | Изисква равномерно разстояние |
| U-образна намотка | Спояване със страничен достъп | Подходящ за части, които не могат да преминат през затворена намотка | Отоплението може да се нуждае от балансиране |
| Разделена бобина | Големи фиксирани възли | Лесно товарене и разтоварване | Полезно за ремонт на място |
| Палачинка бобина | Плоски инструменти, плочи и диамантени сегменти | Добро повърхностно нагряване | Разстоянието между бобината и детайла трябва да се контролира |
| Персонализирана профилна бобина | Неправилна геометрия на съединението | Най-добра равномерност на нагряване | Изисква тестване на проби и инженерен дизайн |
Правила за проектиране на бобини
| Фактор на дизайна | Препоръчителна практика | Причина |
|---|---|---|
| Разстояние от бобина до детайл | Поддържайте разстоянието малко, но безопасно | Подобрява електромагнитното свързване |
| Позиция на бобината | Центрирайте бобината около спояващото съединение | Предотвратява неравномерното течение на пълнителя |
| Охлаждане на бобината | Използвайте куха медна тръба с вътрешно водно охлаждане | Предотвратява прегряването на бобината по време на непрекъсната работа |
| Разстояние между завоите | Поддържайте равномерно разстояние | Подобрява топлинния баланс |
| Магнитен концентратор | Използвайте, когато топлината трябва да бъде фокусирана | Повишава ефективността на локалното отопление |
| изолация | Избягвайте директен контакт между бобината и детайла | Предпазва от късо съединение и повреда на бобината |
Фиксиращите приспособления са също толкова важни. Подходящото приспособление поддържа стабилна фугата на съединението, държи пълнителния метал на място и предотвратява движението му по време на нагряване и охлаждане. За ръчно запояване може да е достатъчно просто позициониращо приспособление. За серийно производство пневматичните скоби, ротационните индексиращи маси или PLC-контролираните приспособления могат значително да подобрят производителността.
Контролен списък за проектиране на приспособления
| Точка | Изискване | Защо има значение |
|---|---|---|
| Подравняване на части | Стабилен преди и по време на нагряване | Предпазва от слаби или изместени стави |
| хлабина на съединението | Последователно от част до част | Поддържа повтаряем капилярен поток |
| Топлинно съпротивление | Материалът на закрепващото тяло трябва да е устойчив на лъчиста топлина | Предотвратява деформацията на приспособлението |
| Електрическо поведение | Избягвайте ненужни проводими контури близо до бобината | Предотвратява нежеланото нагряване |
| Скорост на зареждане | Лесно товарене и разтоварване на части | Подобрява ефективността на производството |
Система за управление и автоматизация
Преносимите индукционни спояващи машини могат да се управляват ръчно или да се интегрират в полуавтоматични производствени станции. Нивото на управление трябва да се избира според обема на производството, изискванията за качество и уменията на оператора. За ремонт и работа с малки партиди, ръчното управление на спусъка е гъвкаво. За многократно производство се препоръчва управление с таймер, наблюдение на температурата и PLC програми.
| Контролно ниво | Конфигурация | Най-доброто приложение | Възползвайте |
|---|---|---|---|
| Ръчен контрол | Регулиране на мощността и ръчен спусък | Ремонт, пробно производство, гъвкава работа | Просто и икономично |
| Управление на таймера | Предварително зададено време и мощност на нагряване | Серийно производство на подобни части | Подобрява повторяемостта |
| Контрол на температурата | Обратна връзка с инфрачервен пирометър или термодвойка | Прецизно запояване и чувствителни материали | Намалява риска от прегряване |
| PLC контрол | Съхранение на рецепти, сензори и блокировки | Производствени линии и автоматизация | Поддържа стабилен индустриален процес |
| Интеграция на роботи | Роботизирано боравене с бобини или части | Масово производство | Намалява труда и подобрява консистенцията |
Таблица с опции за автоматизация
| Производствен обем | Препоръчителен контрол | Препоръчителни аксесоари |
|---|---|---|
| Нисък обем | Ръчен режим | Ръчна глава, крачен превключвател, просто закрепване |
| Среден обем | Режим таймер | Цифров панел, воден охладител, позициониращо приспособление |
| Висок звук | PLC режим | Пневматично приспособление, въртяща се маса, наблюдение на охлаждането |
| Производство с критично значение за качеството | Режим на обратна връзка по температурата | Пирометър, регистриране на данни, алармена система |
| Напълно автоматизирана линия | Интеграция на PLC и роботи | Роботизирано рамо, автоматично зареждане, защитно ограждение |
Често срещани проблеми и решения
| Проблем | Възможна причина | Инженерно решение |
|---|---|---|
| Пълнителят не тече | Твърде ниска температура, лошо почистване, грешен пълнител или твърде малка хлабина на фугата | Увеличете мощността или времето, почистете повърхността, изберете правилния пълнител и регулирайте хлабината |
| Пълнежът се натрупва | Окисление, лош флюс, повърхностно замърсяване или неравномерно нагряване | Подобрете почистването, нанесете правилния флюс, регулирайте позицията на бобината |
| Прегряване на ставите | Мощността е твърде висока или времето за нагряване е твърде дълго | Намалете мощността, съкратете времето на цикъла или използвайте обратна връзка за температурата |
| Едната страна се загрява по-бързо | Бобината не е центрирана или частите имат различна маса | Препроектирайте бобината, завъртете частта или променете разстоянието между бобините |
| Слаба здравина на ставите | Лош капилярен поток, грешен пълнител, неправилна празнина или недостатъчно нагряване | Оптимизирайте дизайна на съединението и проверете температурата на запояване |
| Прекомерно окисление | Времето за нагряване е твърде дълго или флюсът е недостатъчен | Съкратете цикъла, използвайте подходящ флюс или защитна атмосфера |
| Прегряване на бобината | Недостатъчно охлаждаща вода или прекомерен ток | Проверете водния поток, запушването на тръбата на серпентината и охладителната система |
| Машината често алармира | Проблем с водния поток, свръхток, пренапрежение или претоварване | Проверете входната мощност, охладителната система и съвпадението на бобините |
| Непоследователни резултати от цикъла | Ръчна вариация, нестабилна позиция на детайла или непостоянно количество пълнеж | Използвайте приспособление, таймер за управление и предварително оформени пълнителни пръстени |
Таблица за диагностика на дефекти
| Наблюдаван дефект | Вероятен проблем с процеса | Проверка на приоритета |
|---|---|---|
| Черна повърхност на ставата | Окисление или прегряване на флюса | Време за нагряване и вид на флюса |
| Непълно филе | Недостатъчна топлина или пълнител | Мощност, време и поставяне на пълнител |
| Напукана става | Движение по време на охлаждане или термично натоварване | Стабилност на приспособлението и метод на охлаждане |
| Излишък от пълнител извън фугата | Твърде много пълнител или лош контрол на празнините | Размер на пълнителя и хлабина на фугата |
| Обезцветяване на основния метал | Прегряване или зона, засегната от прекомерна топлина | Позиция на бобината и настройка на мощността |
Ръководство за избор на инженерни решения
Изборът на преносима индукционна машина за запояване трябва да започне с детайла, не само с номиналната мощност. Същата машина с мощност 25 kW може да работи много добре за едно съединение на медна тръба, но може да е твърде малка за голям месингов вентил или твърде мощна за малък електрически терминал. Добрият избор изисква анализ на материала, размера на съединението, пълнителя, количеството на производството, метода на работа на оператора и необходимото ниво на качество.
Стъпка 1: Определете ставата
Геометрията на съединението определя формата на намотката и необходимата мощност. Съединенията тръба-тръба, съединенията тръба-фитинг, плоските инструменти и пръстеновидните съединения изискват различни конструкции на намотките. Инженерите трябва да измерят външния диаметър, дебелината на стената, дължината на припокриване, хлабината на съединението и общата нагрята маса.
Стъпка 2: Потвърдете комбинацията от материали
Медта, месингът, стоманата, неръждаемата стомана, карбидът и алуминият се нагряват по различен начин. Съединенията от смесени метали изискват топлинен баланс. Например, медта отвежда топлината бързо, докато стоманата може да се нагрее по-бързо под една и съща намотка. Намотката може да се нуждае от фокусиране на повече енергия върху медната страна или от увеличаване на дължината на нагряване, за да се създаде равномерен поток на пълнежа.
Стъпка 3: Изберете добавъчен метал и температура на запояване
Металът за зареждане определя необходимата температура на процеса. Пълнителят на основата на сребро се използва широко за висококачествено запояване на мед, месинг, стомана и карбиди. Медно-фосфорният пълнеж е често срещан за приложения мед-мед. Пълнителят на основата на никел може да се използва за неръждаема стомана или за високотемпературна работа. Запояването на алуминий изисква много прецизен контрол на температурата, тъй като диапазонът на топене на основния материал и пълнежа е сравнително близък.
Стъпка 4: Оценка на мощността и честотата
Малките части се нуждаят от висока честота и по-ниска мощност. По-големите части се нуждаят от повече мощност и често от по-ниска честота за по-добра дълбочина на нагряване. При преносимо запояване, 10–25 kW покрива много приложения за медни тръби и ОВК, докато 30–60 kW е по-подходящо за по-големи месингови, стоманени и неръждаеми стоманени сглобки.
Стъпка 5: Проектиране на бобина и приспособление
След като изберете диапазон на мощност на машината, бобината и приспособлението трябва да бъдат тествани с реални образци. Най-добрата бобина не винаги е най-сложната бобина. Именно бобината нагрява съединението равномерно, позволява лесно натоварване, избягва риска от късо съединение и осигурява стабилни резултати в продължение на много цикли.
Стъпка 6: Проверка чрез пробен тест
Преди масово производство силно се препоръчва провеждането на пробни тестове. Правилният тест трябва да регистрира мощност, честота, време за нагряване, поток на пълнителя, външен вид на съединението, резултат от теста за якост на опън или теч, както и обратна връзка от оператора. Тези записи стават основа за параметрите на производствения процес.
| Въпрос за избор | Защо има значение | Примерен отговор |
|---|---|---|
| Какъв е материалът на детайла? | Определя реакцията на нагряване и избора на пълнител | Фитинг от медна тръба към месинг |
| Какъв е размерът на ставата? | Определя мощността и размера на бобината | Диаметър на тръбата 22 мм, дебелина на стената 1 мм |
| Какъв пълнителен метал се използва? | Определя целевата температура | Сребърен пръстен за спояване |
| Колко части на час? | Определя нивото на автоматизация и нуждата от охлаждане | 300 фуги на час |
| Ръчно или автоматизирано? | Определя структурата на машината | Ръчен с режим на таймер |
| Какъв тест за качество е необходим? | Определя нивото на контрол на процеса | Тест за течове и визуална проверка |
Предимства
Преносимото индукционно запояване предлага сериозни практически предимства за съвременното производство на метални съединения. То е по-чисто, по-безопасно и по-лесно за стандартизиране от пламъчното запояване в много приложения.
| Предимство | Инженерна стойност | Полза за купувача |
|---|---|---|
| Безпламъчно отопление | Няма открит пламък на съединението | Подобрява безопасността в работилницата |
| Локализирано подаване на топлина | Топлината е концентрирана около ставата | Намалява изкривяването и обезцветяването |
| Бърза скорост на нагряване | Енергията се генерира директно в метала | По-кратко време на цикъла |
| Добра повторяемост | Мощността и времето могат да се контролират цифрово | Стабилно качество на фугите |
| По-чиста работна среда | По-малко дим и по-малко нагряване на голяма площ | Подобрява комфорта на оператора |
| Лесна автоматизация | Може да се интегрира с PLC, приспособление и робот | Подходящ за производствени линии |
| По-ниска зависимост от оператора | По-малка зависимост от ъгъла на горелката и уменията за управление на пламъка | По-лесно обучение и контрол на качеството |
| Енергийна ефективност | Топлината е фокусирана върху областта на ставата | Намалява загубената топлина |
| Преносима операция | Машината може да се движи близо до детайла | Полезно за ремонт и гъвкаво производство |
Сравнение: Индукционно запояване срещу пламъчно запояване
| Точка | Преносимо индукционно запояване | Спояване с пламък |
|---|---|---|
| Източник на топлина | Електромагнитна индукция | Пламък на горене |
| Контрол на топлината | Цифрово управление на мощността и времето | Ръчно регулиране на пламъка |
| Безопасност | Без открит пламък | Необходимо е съхранение на открит пламък и газ |
| Повторяемост | Висока с приспособление и таймер | Силно зависи от уменията на оператора |
| Отоплителна зона | Локализирани | По-широка засегната от топлината зона |
| Автоматизация | Лесна за интегриране | По-трудно |
| Начална цена | По-високи инвестиции в машини | По-ниска първоначална цена на оборудването |
| Дългосрочни производствени разходи | Често по-ниски при серийно производство | Разликите в потреблението на газ и работната сила остават |
| Най-добро използване | Многократно промишлено запояване | Прост ремонт или работа с малък обем |
Ограничения
Въпреки че преносимото индукционно запояване е мощно и ефикасно, то не е подходящо за всяка сглобка без инженерна настройка. Купувачите трябва да разберат ограниченията му, преди да изберат машина.
| ограничаване | Обяснение | Препоръчително решение |
|---|---|---|
| Изисква дизайн на бобина | Различните части често се нуждаят от различни намотки | Предоставете мостри или чертежи преди избора на машина |
| Първоначалната цена е по-висока от тази на запояване с горелка | Захранването, бобината и охладителната система увеличават инвестицията | Оценете общите производствени разходи и подобрението на качеството |
| Не всички геометрии са леснодостъпни | Затворените бобини може да не пасват на сложни сглобки | Използвайте U-образни, разделени или персонализирани профилни рулони |
| Запояването на алуминий е по-трудно | Температурният прозорец е тесен и оксидният слой е труден за обработка. | Използвайте прецизен контрол, правилен флюс и тестване на проби |
| Обикновено е необходима охлаждаща вода | Бобината и трансформаторът се нуждаят от охлаждане по време на работа | Използвайте индустриален охладител и защита от воден поток |
| Операторът все още се нуждае от обучение | Почистването на детайлите, поставянето на пълнителя и позицията на бобината са от значение | Създаване на стандартни оперативни процедури |
В инженерната практика повечето ограничения могат да бъдат решени чрез правилно проектиране на бобината, добро закрепване, подходящ избор на пълнител и тестване на проби. Машината трябва да се разглежда като част от цялостния процес на запояване, а не само като самостоятелен източник на топлина.
Защо да изберете индукционно оборудване HLQ?
HLQ Induction Equipment се фокусира върху индустриални решения за индукционно нагряване за запояване, закаляване, коване, топене, отгряване, термосвиваемо сглобяване, PWHT и други процеси на нагряване на метали. За преносимите индукционни машини за запояване най-важната стойност е не само продажбата на захранване, но и подпомагането на клиентите да съчетаят машината, бобината, охладителната система и параметрите на процеса с действителния детайл.
| Възможности на HLQ | Стойност на клиента | Пример за приложение |
|---|---|---|
| Широка гама от продукти за индукционно нагряване | Поддържа различни изисквания за мощност и честота | От запояване на малки тръби до големи промишлени съединения |
| Дизайн на индукционна бобина по поръчка | Подобрява равномерността на нагряване и времето на цикъла | Медна тръба, месингов фитинг, карбид инструмент и спояване с диамантен сегмент |
| Инженерна подкрепа при избора | Намалява риска от грешен избор на машина | Препоръчителна мощност и честота според размера на детайла |
| Преносими и индустриални конфигурации | Подходящ за ремонт, работилница и употреба на производствена линия | Ръчна спояваща глава или автоматизирана станция за закрепване |
| Нагласа за тестване на процеси | Подобрява практическия процент на успех при запояване | Тест за нагряване на пробата преди крайното производство на разтвор |
| OEM и възможност за персонализирани решения | Поддържа различни нужди от напрежение, оформление и автоматизация | Специална машина за ОВК, инструментална или автомобилна промишленост |
За купувачи, които преминават от пламъчно към индукционно запояване, HLQ може да помогне за оценка на текущото съединение, пълнителния метал, целевото време на цикъла и производствената среда. Препоръчителното решение може да включва преносима индукционна спояваща машина, персонализирана серпентина, система за охлаждаща вода, приспособление, таймер за управление и опционално наблюдение на температурата. Този инженерен подход помага на клиентите да получат стабилно качество на съединението, вместо да купуват само стандартна машина.
Често задавани въпроси
1. Какво представлява преносимата машина за индукционно запояване?
Преносимата индукционна машина за запояване е компактна индукционна нагревателна система, използвана за нагряване на метална фуга и разтопяване на спояващ метал. Обикновено включва индукционно захранване, ръчна спояваща глава, водно охлаждана бобина и система за управление.
2. Какви материали може да запоява?
Може да запоява мед, месинг, въглеродна стомана, неръждаема стомана, карбид, сегменти от диамантени инструменти и някои алуминиеви сплави. Точният процес зависи от добавъчния метал, дизайна на съединението и конфигурацията на намотката.
3. По-добро ли е индукционното запояване от пламъчното запояване?
За повтаряемо промишлено производство, индукционното запояване често е по-добро, защото осигурява локализирано нагряване, цифров контрол, по-висока повторяемост и липса на открит пламък. Пламъчното запояване може все още да е подходящо за прости ремонтни дейности с малък обем.
4. Каква мощност трябва да избера за запояване на медни тръби?
Малките медни тръби често използват 5–15 kW. Средните тръбни съединения за ОВК обикновено използват 10–25 kW. По-големите месингови или медни сглобки може да изискват 25–60 kW в зависимост от размера, времето за нагряване и пълнителния метал.
5. Каква честота е подходяща за индукционно запояване?
Преносимите приложения за запояване обикновено използват високочестотни диапазони, като например 30–300 kHz. Малките части обикновено се нуждаят от по-висока честота, докато по-големите части може да се нуждаят от по-ниска честота и по-висока мощност.
6. Индукционната бобина се нуждае ли от водно охлаждане?
Да, повечето промишлени индукционни запояващи бобини са изработени от куха медна тръба с вътрешно водно охлаждане. Охлаждането предпазва бобината и трансформатора по време на непрекъсната работа.
7. Може ли една машина да запоява различни части?
Да, едно захранване често може да запоява различни части, като променя индукционната бобина, приспособлението и параметрите на процеса. Въпреки това, много различни размери на детайлите може да изискват различни диапазони на мощност.
8. Може ли да се използва за запояване на тръби за ОВК и хладилни системи?
Да. Запояването на медни тръби за ОВК и хладилни системи е сред най-често срещаните приложения. Индукционното запояване може да осигури чисти и равномерни съединения без открит пламък в близост до чувствителни компоненти.
9. Може ли индукционното запояване да бъде автоматизирано?
Да. Машината може да бъде интегрирана с PLC управление, пневматични приспособления, въртящи се маси, температурен мониторинг и роботизирано управление за полуавтоматично или напълно автоматично производство.
10. Каква информация е необходима, за да избера правилната машина?
Ключовата информация включва материал, размер на фугата, дебелина на стената, пълнителен метал, целево време за нагряване, количество продукция, налично напрежение, ръчна или автоматична работа и изисквания за тестване на качеството.
11. Защо припойният метал не тече по време на запояване?
Често срещани причини включват недостатъчна температура, лошо почистване на повърхността, грешен пълнител, неправилна хлабина на съединението, лош флюс или неравномерно нагряване. Решението е да се оптимизира почистването, мощността, времето за нагряване, изборът на пълнител и позицията на намотката.
12. Може ли преносимото индукционно запояване да намали производствените разходи?
При серийно производство, това може да намали разходите чрез подобряване на времето за цикъл, намаляване на повторната работа, намаляване на зависимостта от оператора и подобряване на консистенцията на съединенията. Общата икономия зависи от обема на производство и текущия метод на запояване.
13. Безопасно ли е индукционното запояване?
Индукционното запояване избягва открит пламък и горене на газ, което подобрява безопасността в много работилници. Операторите все още се нуждаят от обучение за електрическа безопасност, горещи части, охлаждаща вода и правилно боравене с бобини.
14. Може ли алуминият да се запоява чрез индукция?
Да, но запояването на алуминий е по-трудно от запояването на мед или стомана, защото температурният прозорец е тесен и оксидният слой трябва да се контролира. Препоръчва се точно тестване на процеса.
15. Защо да изберете персонализиран индуктивна спояваща бобина?
Персонализирана намотка подобрява равномерността на нагряването, скъсява времето на цикъла и предотвратява прегряване. Това е една от най-важните части на успешния процес на индукционно запояване.