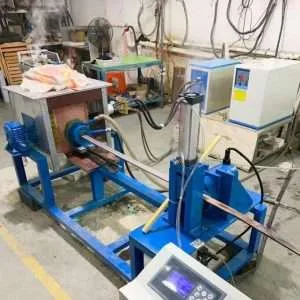
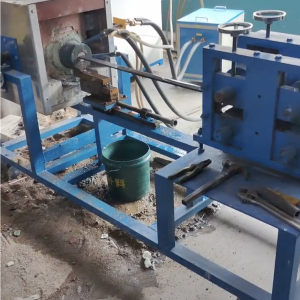
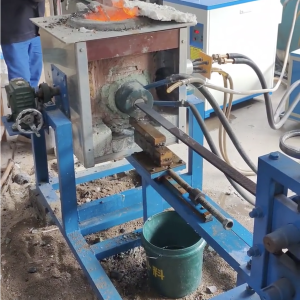
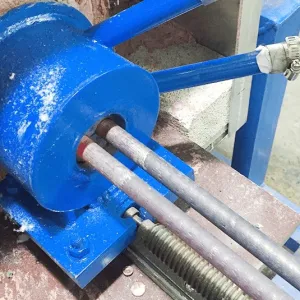
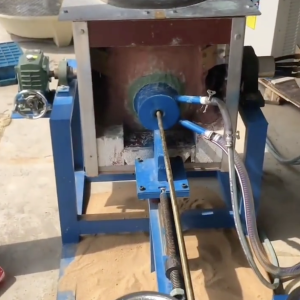
Малка индукционна пещ за топене и непрекъснато леене на медни пръти, плочи, ленти и тел
Малка индукционна пещ за топене и непрекъснато леене на медни пръти | щанга | плоча | лента | тел
Съдържание
- Бърз отговор
- Какво представлява този продукт?
- Основни приложения
- Подходящи материали
- Принцип на работа
- Технически спецификации
- Препоръчителен избор на модел
- Работен процес на процеса
- Дизайн на бобини и приспособления
- Система за управление и автоматизация
- Често срещани проблеми и решения
- Ръководство за избор на инженерни решения
- Предимства
- Ограничения
- Защо да изберете индукционно оборудване HLQ?
- Често задавани въпроси
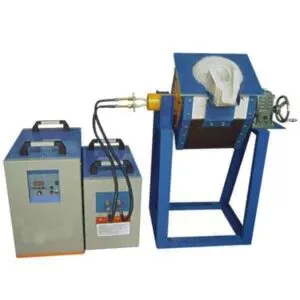
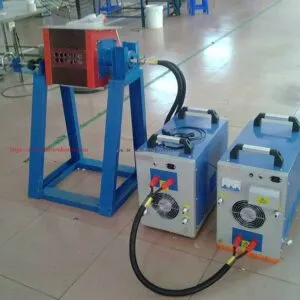
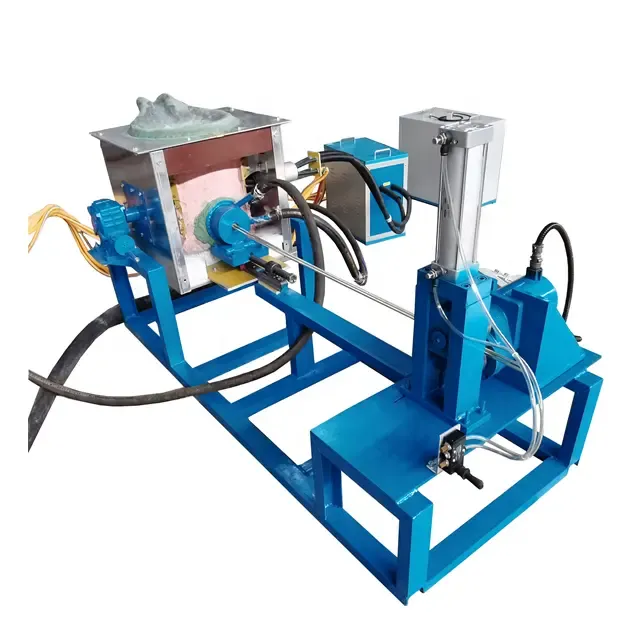
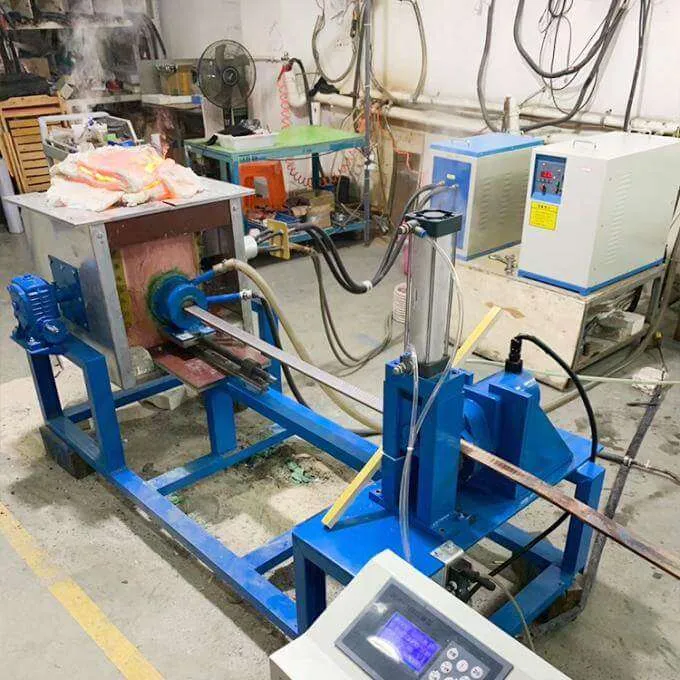
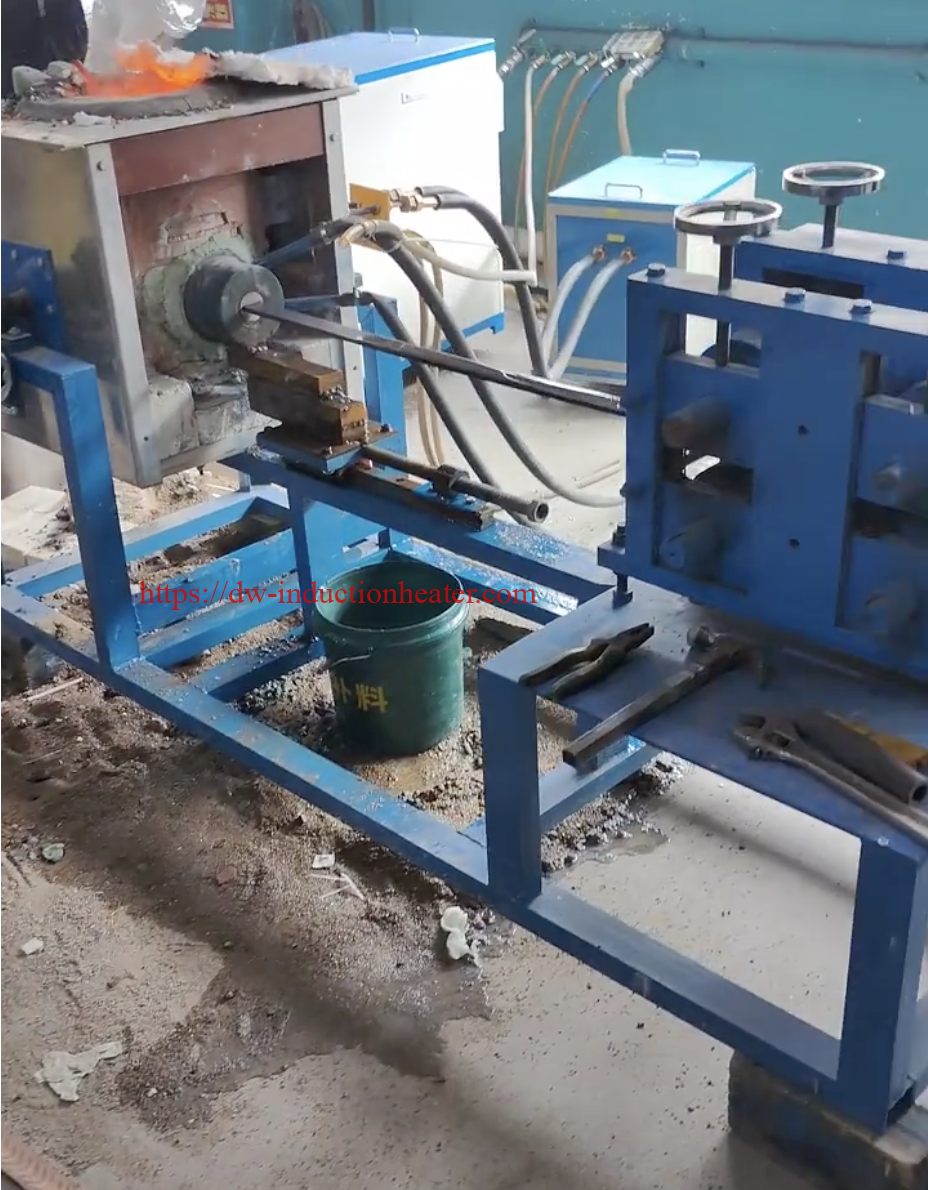
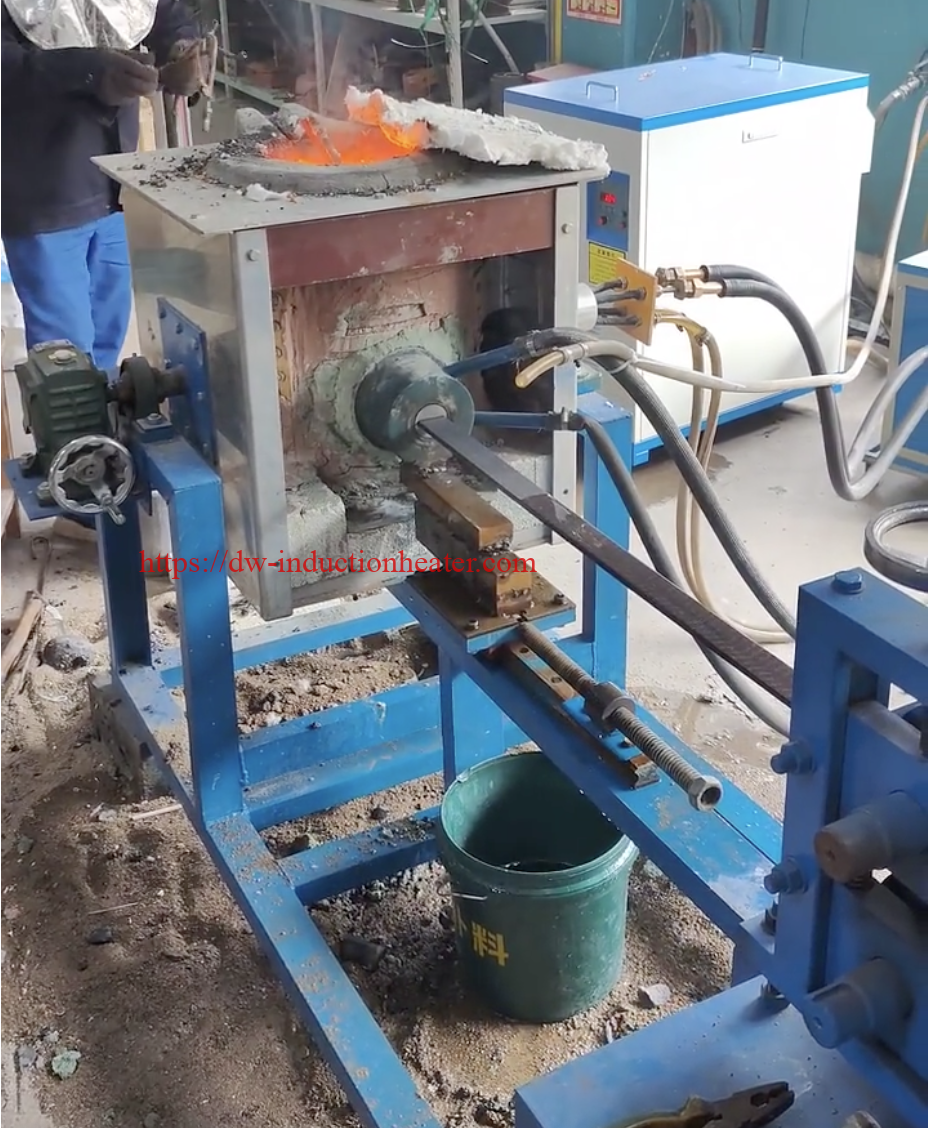
Малък индукционно топене Пещта за непрекъснато леене на медни пръти/плочи/ленти/тел е компактна система за производство на метал, използвана за топене на мед, месинг, бронз и медни сплави, след което отливането им в непрекъснати полуготови продукти. Използва се в заводи за рециклиране на мед, цехове за кабелни материали, фабрики за електрически компоненти, леярни, лаборатории за сплави и малки до средни линии за обработка на метал. Системата помага на купувачите да решат проблеми като висока цена на топене, нестабилно качество на отливките, ограничено пространство в цехата, непостоянни размери на продукта, загуба на окисление, ниско извличане на материал и трудност при производството на множество форми на медни продукти с една гъвкава платформа за топене.
Бърз отговор
Малка индукционна пещ за топене и непрекъснато леене на медни пръти/плочи/ленти/тел е интегрирано решение за топене и леене на мед, което използва електромагнитна индукция за разтопяване на мед или медни сплави и след това оформя разтопения метал в пръти, решетки, плочи, ленти или тел чрез матрици за непрекъснато леене, форми, кристализатори, издърпващи ролки и охладителни системи. Тя е най-подходяща за малки и средни инсталации за преработка на мед, които се нуждаят от гъвкаво производство, чисто електрическо нагряване, стабилен температурен контрол, високо използване на материала и персонализирани медни полуготови продукти за изтегляне на тел, валцоване, машинна обработка, щамповане, приложения за електрическа проводимост и производство на сплави.
Какво представлява този продукт?
Малката индукционна топилна пещ и пещ за непрекъснато леене на медни пръти/плочи/ленти/тел е персонализирана производствена линия, която съчетава компактна индукционна топилна пещ с модул за непрекъснато леене. Тя е предназначена за клиенти, които не се нуждаят от огромна инсталация за топене на мед, но все пак изискват скорост на топене на индустриално ниво, надежден контрол на температурата и стабилно качество на леенето. Системата може да обработва меден катод, да почиства меден скрап, скрап от медна тел, медни гранули, месингов скрап, бронзови блокове и други медни сплави, след което да ги преобразува в ценни полуготови продукти.
За разлика от обикновена тигелна топилна пещ, тази система включва както функции за термична обработка, така и за формоване. Индукционната пещ разтопява шихтата и хомогенизира разтопената вана. Секцията за задържане или прехвърляне стабилизира температурата преди леенето. Леярската секция оформя медта в необходимата форма. Системата за сцепление контролира скоростта на издърпване. Системата за охлаждане контролира втвърдяването. Оборудването за рязане, навиване или събиране подготвя продукта за последваща обработка.
От инженерна гледна точка, системата е изградена около четири основни изисквания: стабилна температура на стопилката, контролиран поток на метала, балансирано втвърдяване и синхронизирано сцепление. Медта има висока топлопроводимост и висока електрическа проводимост, което я прави отлична за електрически продукти, но представлява предизвикателство по време на топене и леене. Ако температурата, скоростта на охлаждане или издърпване не се контролират правилно, крайният продукт може да има повърхностни пукнатини, вътрешно свиване, оксидни включвания, лоша проводимост, неравномерна дебелина, дефекти по ръбовете или нестабилни размери.
Поради тази причина, добрата малка пещ за непрекъснато леене на мед не се избира само по мощност. Тя трябва да бъде проектирана според формата на крайния продукт. Леенето на пръти, леенето на профили, леенето на плочи, леенето на ленти и леенето на тел изискват различни структури на формите, методи на охлаждане и управление на издърпването. Индукционното оборудване HLQ може да бъде конфигурирано като компактна система за топене, система за топене и задържане или персонализирана линия за топене и леене в зависимост от производствената цел на купувача.
Основни приложения
Пещта е подходяща за малки и средни операции по преработка на мед, където гъвкавите размери на продуктите и контролираните производствени разходи са по-важни от свръхмасовото производство. Може да се използва за рециклиране, производство на електрически материали, тестване на сплави, подготовка на отливки и производство на полуготови медни продукти.
| Приложение | Краен продукт | Типичен потребител | Инженерна цел |
|---|---|---|---|
| Производство на медни пръти | Кръгли медни пръти, тел пръти | Цех за кабелни материали, цех за теглене на тел | Подгответе суровината за рисуване и електрическа употреба |
| Производство на медни пръти | Кръгла лента, квадратна лента, правоъгълна лента | Машинна фабрика, завод за електрически компоненти | Производство на проводими или обработваеми медни материали |
| Леене на медни плочи | Тънки или средни медни заготовки | Валцов цех, щампован цех | Подготовка на листов материал за валцоване, рязане или щамповане |
| Леене на медни ленти | Непрекъсната лента, плоска медна лента | Производител на електрически ленти, завод за трансформаторни материали | Производство на плосък материал за валцуване или електрически компоненти |
| Леене на медна тел като суровина | Малка заготовка от пръчка или тел | Фабрика за теглене на тел | Подгответе материал за последващо рисуване |
| Рециклиране на меден скрап | Прът, щанга, плоча или лента | Рециклиране на метал, леярна | Преобразувайте чистия скрап в продукти с по-висока стойност |
| Отливане на месингови пръти/баркети | Обработка на месингови пръти и решетки | Производител на клапани, фитинги и хардуер | Пригответе месингов материал с контролиран състав |
| Отливане на бронзови пръти | Лагерен бронз, втулка, износоустойчива шина | Производител на механични части | Произвеждане на сплавен прът за машинна обработка |
| Производство на мед без кислород | Медна пръчка или лента с висока проводимост | Доставчик на електрически и електронни материали | Намалете окислението и подобрете проводимостта |
| Изпитване на сплави в научноизследователска и развойна дейност | Малки пръчки, плочи, ленти или пробни пръчки | Лаборатория, университет, разработчик на сплави | Тестване на нови състави на медни сплави |
Диаграма на формата на продукта и процеса надолу по веригата
| Продукт за леене | Типичен процес надолу по веригата | Типична крайна употреба | Ключово изискване за качество |
|---|---|---|---|
| прът | Рисуване, изправяне, рязане | Проводници, кабели, конектори | Закръгленост, качество на повърхността, проводимост |
| бар - Bar | Машинна обработка, струговане, фрезоване | Клеми, втулки, фитинги, крепежни елементи | Плътност, праволинейност, химическа еднородност |
| Плоча | Валцуване, рязане, щамповане | Заготовки за шини, радиатори, електрически плочи | Постоянство на дебелината, плоскост, вътрешна здравина |
| Газа | Студено валцуване, нарязване, отгряване | Трансформаторни ленти, конектори, клеми | Качество на ръбовете, контрол на дебелината, повърхностна обработка |
| Изходна тел | Многоходово рисуване | Фина медна тел, тел за навиване | Ниско съдържание на включвания, добра пластичност, стабилен диаметър |
 Подходящи материали

Системата е проектирана главно за мед и медни сплави. Изборът на материал влияе върху облицовката на пещта, вида на тигела, температурата на леене, защитата на атмосферата, скоростта на издърпване и интензивността на охлаждане. Чистата мед изисква висока температура и контрол на окислението. Месингът изисква контрол на загубата на цинк. Бронзът изисква еднородност на сплавта и контрол на сегрегацията. Медно-никеловите и високоякостните медни сплави може да се нуждаят от по-висока мощност на топене и по-добра огнеупорна съвместимост.
| Материал | Типичен продукт | Проблем с топенето/леенето | Препоръчителен метод за контрол |
|---|---|---|---|
| Чиста мед | Пръчка, щанга, плоча, лента, тел - суровина | Окисление и загуба на проводимост | Използвайте чист заряд, покрита вана и контролирано прегряване |
| Безкислородна мед | Проводима пръчка, лента, тел | Поемане на кислород по време на топене и леене | Използвайте защитена повърхност на стопилката и леене с ниска турбулентност |
| Електролитен меден катод | Пръчка или лента с висока чистота | Поддържайте чистота | Избягвайте замърсени отпадъци и мръсни инструменти |
| Скрап от медна тел | Рециклирана пръчка или прът | Изолация, замърсяване с масло и смесени метали | Предварително почистване, сортиране и сушене преди топене |
| месинг | Пръчка, прът, лента | Загуби от горене на цинк и образуване на дим | Контролирайте температурата и използвайте отвеждане на дим |
| Калай бронз | Прът, плоча, лента | Сегрегация и образуване на шлака | Използвайте електромагнитно разбъркване и правилната температура на изливане |
| Алуминиев бронз | Високоякостна пръчка и плоча | Окисление на алуминий и огнеупорна реакция | Използвайте подходящ тигел и контролирана атмосфера |
| Медно-никелова сплав | Корозионноустойчиви пръти и ленти | По-високо изискване за топене и еднородност на сплавта | Изберете подходяща плътност на мощността и време на задържане |
| Фосфорен бронз | Материал за ленти, плочи, пружини | Контрол на състава и качество на повърхността на лентата | Използвайте точно добавяне на сплав и стабилна скорост на леене |
| Специални медни сплави | Пръчка, щанга, плоча или лента по поръчка | Различните легиращи елементи имат различно окислително поведение | Потвърдете процеса чрез тестване на проби |
Матрица за пригодност на материалите
| Материал | прът | бар - Bar | Плоча | Газа | Изходна тел |
|---|---|---|---|---|---|
| Чиста мед | отличен | отличен | добър | добър | отличен |
| Безкислородна мед | отличен | добър | добър | отличен | отличен |
| месинг | отличен | отличен | добър | добър | ограничен |
| Калай бронз | добър | отличен | добър | добър | ограничен |
| Алуминиев бронз | добър | отличен | добър | ограничен | ограничен |
| Фосфорен бронз | добър | добър | добър | отличен | добър |
| Медно-никелова сплав | добър | добър | добър | добър | ограничен |
Принцип на работа
Принципът на работа се основава на електромагнитна индукция. Индукционният източник на захранване преобразува промишления трифазен ток в средночестотен променлив ток. Този ток протича през водноохлаждаема медна намотка, обграждаща тигела или пещната камера. Променливото магнитно поле прониква в проводимата медна шихта и индуцира вихрови токове вътре в материала. Тези вихрови токове генерират топлина чрез електрическо съпротивление, което води до бързо топене на медта или медната сплав.
След като металът стане течен, електромагнитното разбъркване помага за изравняване на температурата и състава. Това е полезно за топене на сплави, тъй като легиращите елементи трябва да бъдат разпределени равномерно преди леене. Прекаленото разбъркване, твърде високата температура или твърде дългото време на задържане обаче могат да увеличат окисляването и загубата на сплав. Следователно системата трябва да използва правилната честота, плътност на мощността, геометрия на тигела и контрол на температурата.
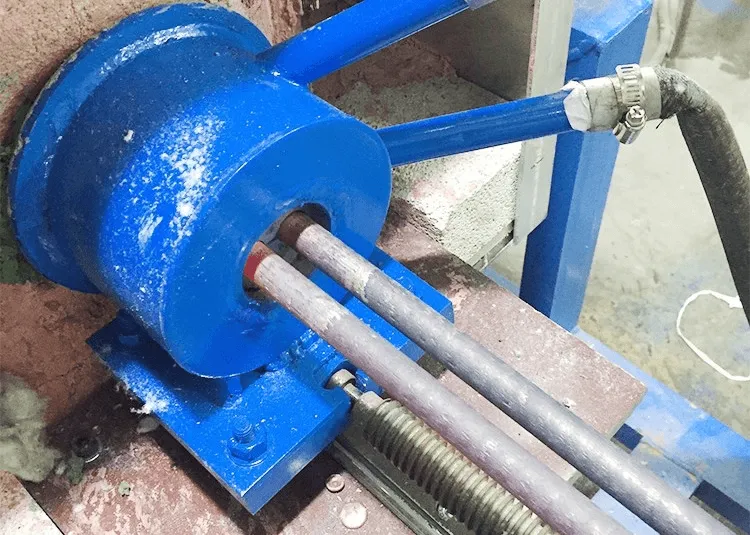
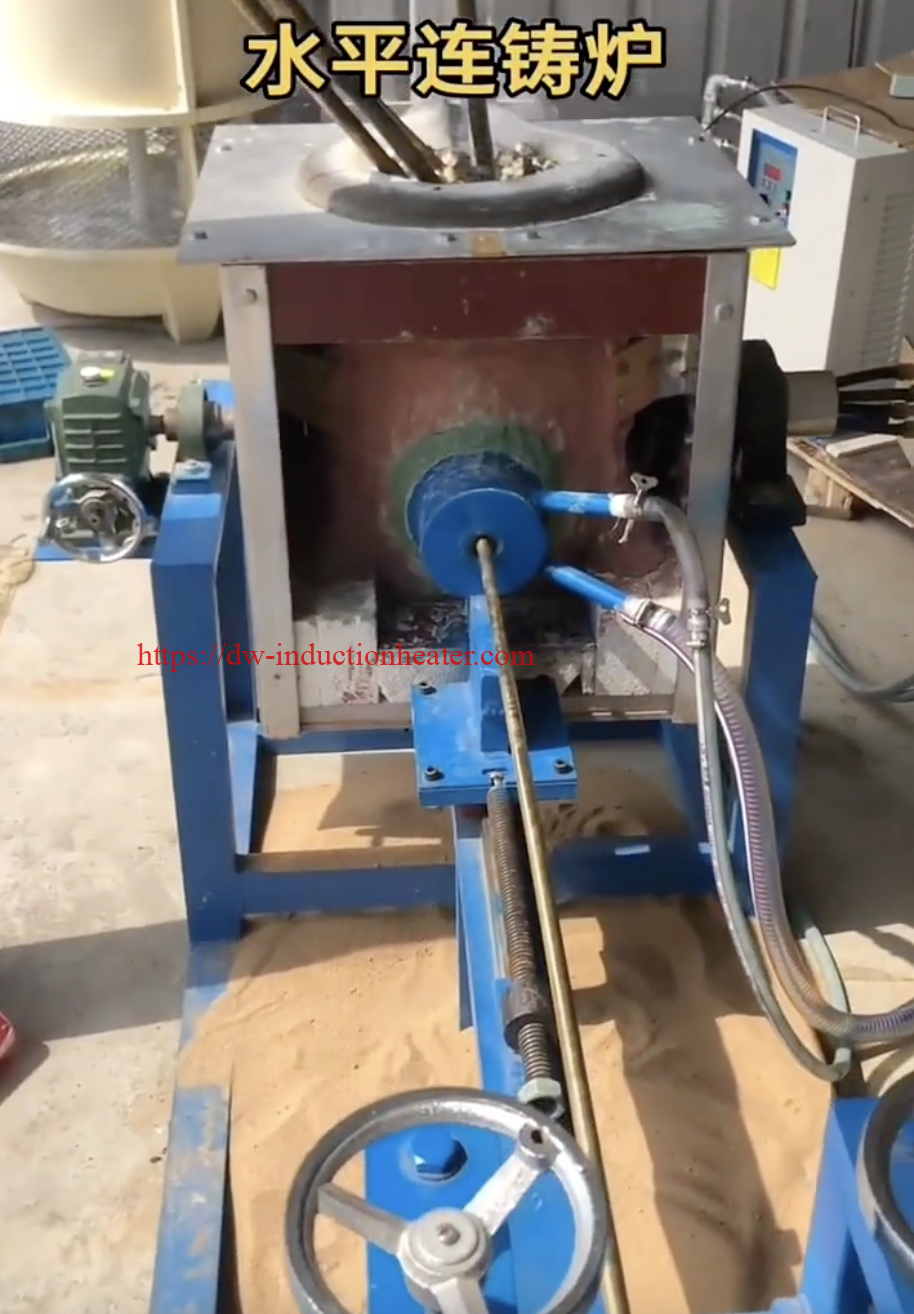
След топенето, разтопената мед се насочва в секция за непрекъснато леене. В зависимост от продукта, линията може да използва вертикално леене нагоре, хоризонтално леене, леене надолу, леене с два вала или леене на ленти/плочи във форма. Разтопеният метал постъпва в графитна матрица, водно охлаждан кристализатор или профилна форма. Топлината се отвежда чрез контролирано охлаждане. Първо се образува втвърдената обвивка, след което вътрешното ядро се втвърдява, докато продуктът се издърпва напред. Скоростта на издърпване трябва да съответства на скоростта на втвърдяване; в противен случай могат да се появят дефекти.
Фигура 1: Индукционно топене и принцип на непрекъснато леене
| Етап | Действие в процеса | Инженерна функция | Ключов контролен параметър |
|---|---|---|---|
| 1 | Преобразуване на мощност | Преобразуване на мрежовата мощност в средночестотен ток | Напрежение, ток, честота, фактор на мощността |
| 2 | Генериране на магнитно поле | Индукционната бобина създава променливо магнитно поле | Намотки на бобината, ток на бобината, охлаждаща вода |
| 3 | Нагряване с вихрови токове | Медният заряд се нагрява вътрешно | Плътност на мощността и ефективност на свързване |
| 4 | Топене и разбъркване | Металът става течен и хомогенизиран | Температура на ваната и интензивност на разбъркване |
| 5 | Задържане и рафиниране | Отстраняване на шлака, регулиране на сплавта и стабилизиране на температурата | Задържане на температура и атмосфера |
| 6 | Хранене с мухъл | Разтопен метал влиза в леярска матрица или кристализатор | Ниво на метала и стабилност на потока |
| 7 | Контролирано втвърдяване | Изходни форми на пръти, пръчки, плочи, ленти или тел | Дебит на охлаждащата вода и температура на матрицата |
| 8 | Сцепление и събиране | Продуктът се издърпва, охлажда, нарязва или навива | Скорост и напрежение на дърпане |
Фигура 2: Опростена диаграма на оформлението
Меден катод / Чист скрап / Шахта за сплав ↓ Претегляне + Сортиране + Сушене ↓ Индукционна топилна пещ ↓ Задържане / Стабилизиране на температурата ↓ Леярска форма / Щипца / Кристализатор ↓ Тягови ролки / Серво система за издърпване ↓ Охлаждащ резервоар / Охлаждане чрез пръскане / Охлаждане на ролките ↓ Прът / Пръчка / Плоча / Лента / Тел ↓ Рязане / Навиване / Изправяне / Инспекция
Технически спецификации
| Параметър | Спецификация | бележки |
|---|---|---|
| Наименование на продукта | Малка индукционна пещ за топене и непрекъснато леене на медни пръти/плочи/ленти/тел | Персонализирано за производство на медни полуготови продукти |
| Приложими материали | Мед, безкислородна мед, месинг, бронз, медно-никелови сплави и други медни сплави | Съставът на материала влияе върху тигела, атмосферата и параметрите на леенето |
| Типичен капацитет на топене | от 10 кг до 1000 кг на партида | По-висок капацитет може да бъде персонализиран |
| Типичен диапазон на изхода | от 20 кг/ч до 1500 кг/ч | Зависи от мощността, формата на продукта и скоростта на леене |
| Препоръчителен диапазон на мощност | от 15 kW до 500 kW за малки и средни системи | По-големите производствени линии могат да използват по-висока мощност |
| тип Захранване | IGBT средночестотно индукционно захранване | Стабилен изход и бърза реакция на захранването |
| Честотният диапазон | Типично от 0.5 kHz до 20 kHz | Избира се според размера на зареждането и геометрията на пещта |
| Захранващо напрежение | Трифазно промишлено напрежение | Персонализирано според местното електрозахранване |
| Температура на топене | Проектиран съгласно процеса на производство на мед или медни сплави | Чистата мед се топи при около 1085°C, но леенето изисква контролирано прегряване. |
| Контрол на температурата | Термодвойка, потапяща сонда, инфрачервен пирометър или комбинирано измерване | Предлага се управление със затворен контур |
| Тигелен материал | Графит, силициево-карбиден графит, керамичен или огнеупорен тигел | Избрани според сплавта и температурата |
| Структура на пещта | Стационарен, накланящ се, интегриран или отделен тип за топене и задържане | Избира се според изхода и режима на работа |
| Методи за леене | Леене нагоре, хоризонтално леене, леене надолу, леене на плочи/ленти или леене под налягане по поръчка | Избран по форма на продукта |
| Диаметър на пръчката | Прибл. 6 мм до 80 мм | Необходима е персонализирана форма |
| Размер на лентата | Кръгла, квадратна или правоъгълна лента | Зависи от матрицата и системата за издърпване |
| Ширина на плочата | Малки и средни персонализирани ширини | Изисква плоска форма или леене с помощта на валцоване |
| Дебелина на лентата | Персонализирана тънка или средна заготовка за лента | Обикновено последвано от валцоване или отгряване |
| Изходна тел | Леене с малки пръти или предварително леене на тел | Използва се преди изтегляне на тел |
| Система за издърпване | Серво дърпане, сцепление с инверторен двигател или сцепление с ролка | Стабилната скорост подобрява качеството на продукта |
| метод за охлаждане | Водно охлаждан кристализатор, охлаждащ кожух, охлаждащ резервоар, спрей охлаждане или ролково охлаждане | Трябва да съответства на формата и скоростта на продукта |
| Система за контрол | Ръчно, полуавтоматично, PLC + HMI автоматично управление | Налична е функция за рецепти |
| Функции за защита | Свръхток, пренапрежение, водно налягане, температура на водата, загуба на фаза и аварийно спиране | Защитава пещта и оператора |
| Система за охлаждане на водата | Препоръчва се чилър или охладителна кула със затворен контур | Защитава захранването, бобината и кристализатора |
| Защита на атмосферата | Покриващ агент, покритие от въглен, азот или инертен газ по избор | Подходящ за безкислородна мед и висококачествени медни сплави |
| Метод на събиране | Маса за рязане, навиваща машина, приемаща маса или изправителна единица | Зависи от формата на продукта |
| Стил на монтаж | Компактна платформа, модулна линия или персонализирано оформление на работилницата | Проектиран според наличното пространство |
| Изискване за оператора | Типично от 1 до 3 оператора | Зависи от нивото на автоматизация |
Препоръчителен избор на модел
Правилният модел трябва да бъде избран според целевия продукт, вида на материала, почасовата производителност, размера на продукта и непрекъснатостта на производството. Пещ, подходяща за меден прът с диаметър 10 мм, може да не е подходяща за медна лента с ширина 200 мм. Изходните материали за пръти и тел се нуждаят от стабилна кръглост и ниски включвания. Плочите и лентите се нуждаят от плоскост, контрол на дебелината и качество на ръбовете. Прътовите продукти се нуждаят от плътност, праволинейност и обработваемост.
| Приложение | Материал | Препоръчителна мощност | Честота |
|---|---|---|---|
| Отливане на проби от меден прът или лента в лаборатория | Чиста мед, месинг, бронз | 15–35 kW | 10–30 XNUMX kHz |
| Леене на малки медни телчета | Чиста мед, безкислородна мед | 35–80 kW | 4–20 XNUMX kHz |
| Отливка от малки медни пръти | Меден катод, чист меден скрап | 60–120 kW | 2–10 XNUMX kHz |
| Отливка от малки месингови пръти/баркети | Месингов слитък, месингов скрап | 80–160 kW | 1–8 XNUMX kHz |
| Бронзова отливка от прът или плоча | Калаен бронз, алуминиев бронз | 100–250 kW | 1–6 XNUMX kHz |
| Медна лента за отливка | Чиста мед, фосфорен бронз, месинг | 120–300 kW | 0.8–6 XNUMX kHz |
| Производство на средни медни пръти или плочи | Чиста мед, месинг, бронз | 160–350 kW | 0.8–4 XNUMX kHz |
| Линия за полуготови продукти от мед с по-висока производителност | Мед и медни сплави | 300–500 kW | 0.5–3 XNUMX kHz |
Таблица за избор на базата на продукти
| Целеви продукт | Препоръчителен метод на леене | Важно оборудване | Критична контролна точка |
|---|---|---|---|
| Меден прът | Възходящо или хоризонтално леене | Графитна матрица, кристализатор, серво машина за издърпване | Закръгленост и повърхностна обработка |
| Медна пръчка | Хоризонтално леене или леене надолу | Оформена форма, охлаждащ кожух, теглителни ролки | Плътност и праволинейност |
| Медна плоча | Леене с плоска форма или леене с плоча | Плоска матрица, опорни ролки, охлаждащо легло | Дебелина и плоскост |
| Медна лента | Леене в лентови форми или леене с помощта на валцоване | Тънка правоъгълна матрица, охлаждане на ролките, контрол на опъването | Контрол на качеството и дебелината на ръбовете |
| Изходна тел | Малък прът за изхвърляне нагоре | Матрица с малък диаметър, прецизно сцепление, навиваща машина | Ниско съдържание на включения и стабилен диаметър |
Таблица за справка за мощност и изход
| Ниво на мощност | Типична продуцентска роля | Подходящ купувач | Типичен продукт |
|---|---|---|---|
| 15–35 kW | Пробно топене и леене на проби | Лаборатория, университет, център за научноизследователска и развойна дейност | Малки пръти, ленти, плочи и проби от сплави |
| 35–80 kW | Малкосерийно производство | Малък рециклиращ цех или леярна | Изходна тел и малки пръти |
| 80–160 kW | Производство в работилница | Фабрика за електрически части или производител на месинг | Пръчки, пръти и малки ленти |
| 160–350 kW | Средно промишлено производство | Производител на медни изделия | Пръти, плочи и заготовки за ленти |
| 350–500 kW | Висока компактна производителност | Професионален завод за медни полупродукти | Разнообразни форми на продуктите и по-големи напречни сечения |
Работен процес на процеса
Надеждният работен процес за леене на мед започва преди стартирането на пещта. Суровината трябва да бъде сортирана, претеглена, почистена и изсушена. Трябва да се отстранят масло, влага, изолация, боя, стоманени парчета, замърсявания от алуминий и неизвестни сплави. Добрият контрол на суровините намалява шлаката, газовите дефекти, оксидните включвания и проблемите с проводимостта.
Фигура 3: Пълен работен процес
| Стъпка | операция | Цел | Инженерен контролен пункт |
|---|---|---|---|
| 1 | Сортиране на суровини | Отделете мед, месинг, бронз и примеси | Проверка за клас на материала и замърсяване |
| 2 | Претегляне и дозиране | Контрол на състава и производствените разходи | Партиден запис и рецепта за сплав |
| 3 | Почистване и сушене | Премахнете маслото, влагата и покритието | Сухо зареждане и чиста повърхност |
| 4 | Зареждане | Зареждане на материал в тигел | Избягвайте удари в тигела и претоварване |
| 5 | Индукционно топене | Разтопете шихтата бързо и чисто | Крива на мощността, време за охлаждане с вода и топене |
| 6 | Отстраняване на шлака | Отстранете оксидите и плаващите примеси | Почистете повърхността на ваната |
| 7 | Регулиране на сплавта | Правилен химичен състав | Вземане на проби и контрол на състава |
| 8 | Задържане на температурата | Стабилизиране на температурата на леене | Прегряване и време на задържане |
| 9 | Предварително загряване на матрицата | Предотвратете термичен шок и залепване | Температура и подравняване на матрицата |
| 10 | Стартиране на непрекъснато леене | Начална продуктова секция на формуляра | Начална скорост и поток на метала |
| 11 | Стабилно сцепление | Дърпайте продукта непрекъснато | Скорост, напрежение и вибрации |
| 12 | Първично охлаждане | Контрол на втвърдяването в матрицата | Дебит и температура на охлаждащата вода |
| 13 | Вторично охлаждане | Намалете температурата на продукта | Охлаждащ резервоар или контрол на пръскането |
| 14 | Колекция от продукти | Рязане, навиване, изправяне или получаване на продукт | Дължина на продукта, качество на намотката или плоскост |
| 15 | Проверка на качеството | Потвърдете приемането на продукта | Повърхност, размери, проводимост и вътрешни дефекти |
Фигура 4: Работен процес, специфичен за продукта
| Продукт | Топене | Отливка | Охлаждане | колекция |
|---|---|---|---|---|
| прът | Индукционно топене и задържане | Кръгла графитна матрица или кристализатор | Водна риза и вторично охлаждане | Навиване или рязане |
| бар - Bar | Индукционно топене и регулиране на сплавта | Кръгла, квадратна или правоъгълна форма | Контролиран охлаждащ канал | Изправяне и рязане |
| Плоча | Топене и стабилизиране на температурата | Плоска форма или празна форма за плоча | Ролкова маса или охлаждащо легло | Рязане или прехвърляне към валцуване |
| Газа | Чиста стопилка и контролирано прегряване | Тънко правоъгълно леене в матрици или с помощта на валцоване | Охлаждане на ролка или охлаждане със спрей | Подготовка за навиване или рязане |
| Изходна тел | Топене на мед с висока чистота | Малък прът за изхвърляне нагоре | Стабилно водно охлаждане | Навиване преди изтегляне |
Дизайн на бобини и приспособления
Индукционната бобина е основният компонент за пренос на енергия. Обикновено е изработена от медна тръба с водно охлаждане и е проектирана според диаметъра на тигела, капацитета на топене, честотата, мощността и структурата на пещта. Добрият дизайн на бобината подобрява магнитното свързване, намалява загубите на енергия и предпазва пещта от прегряване. Лошият дизайн на бобината може да причини бавно топене, неравномерна температура на ваната, претоварване на захранването или повреда на изолацията на бобината.
| Зона за проектиране | Препоръчителна инженерна практика | Цел |
|---|---|---|
| Материал на бобината | Медна тръба с водно охлаждане | Висока проводимост и надеждно отвеждане на топлината |
| Намотка навивки | Изчислява се според честотата и размера на тигела | Осигурете правилно разпределение на магнитното поле |
| Изолация на бобината | Високотемпературна електрическа изолация | Предотвратяване на дъгови изкривявания и електрически повреди |
| Магнитно ярем | Опционално ламинирано магнитно ярем | Подобряване на магнитната ефективност и намаляване на разсеяното поле |
| Поддръжка на Crucible | Огнеупорна основа и механична опорна рамка | Поддържайте стабилно положение на тигела |
| Механизъм за накланяне | Ръчно, електрическо или хидравлично накланяне | Подобряване на контрола и безопасността на изливането |
| Секция за задържане | Изолирана вана или пещ за съхранение | Стабилизирайте температурата преди леене |
| Приспособление за матрица | Твърда и регулируема опора за матрицата | Поддържайте подравняването и стабилността на размерите |
| Тягово приспособление | Серво или инверторно задвижвани дърпащи ролки | Контролирайте скоростта, напрежението и качеството на продукта |
| Охлаждащо приспособление | Водна риза, разпръскващ колектор или охлаждане на ролка | Контролен профил на втвърдяване |
Изисквания за приспособление според формата на продукта
| Продуктова форма | Проектиране на матрици/форми | Дизайн на сцеплението | Дизайн на охлаждане |
|---|---|---|---|
| прът | Кръгла графитна матрица или кристализатор | Непрекъснато дърпане с ниска вибрация | Равномерно периферно охлаждане |
| бар - Bar | Кръгла, квадратна или правоъгълна матрица | По-силно сцепление на ролките | Балансирано охлаждане за избягване на огъване |
| Плоча | Плоска форма със стабилна опора | Ролкова маса или стъпаловидно издърпване | Широкополосно охлаждане с контрол на плоскостта |
| Газа | Тънка правоъгълна междина на матрицата или ролката | Дърпане с контролирано опъване | Контролирано охлаждане с валяк или спрей |
| Изходна тел | Малка кръгла матрица | Фино серво сцепление | Стабилно охлаждане за предотвратяване на микропукнатини |
За леене на плочи и ленти, твърдостта на приспособлението и подравняването му са особено важни. Дори малко несъответствие с матрицата може да причини неравномерна дебелина, пукнатини по ръбовете или повърхностни вълни. За суровини от пръти и тел, стабилността на сцеплението е по-критична, защото вибрациите създават колебания в диаметъра и повърхностни следи. За леене на профили, матрицата трябва да отвежда достатъчно топлина, за да предотврати свиване, като същевременно се избягва прекомерно термично напрежение.
Система за управление и автоматизация
Системата за управление координира мощността на топене, температурата, охлаждащата вода, скоростта на леене, опъването на продукта и защитата за безопасност. При малки ръчни системи операторът може да контролира мощността и скоростта на издърпване директно. За индустриални системи се препоръчва PLC и HMI управление, тъй като подобрява повторяемостта и помага на операторите да съхраняват технологични рецепти.
| Контролна функция | Компонент | Цел | Препоръчителна опция |
|---|---|---|---|
| Регулиране на мощността | IGBT индукционно захранване | Контролирайте енергията на топене и задържане | Постоянна мощност или програмирана крива на мощността |
| Мониторинг на температурата | Термодвойка, инфрачервен пирометър или потапяща сонда | Поддържайте температурата на леене | Цифров дисплей с аларма |
| Защита на охлаждащата вода | Превключвател на потока, сензор за налягане, сензор за температура | Защитете бобината, захранването и кристализатора | Автоматично изключване на блокировката |
| Контрол на сцеплението | Серво мотор или инверторен мотор | Контролирайте скоростта на леене и размерите на продукта | Контрол на скоростта, базиран на рецепти |
| Контрол на нивото на стопилка | Ръчно наблюдение или сензор за ниво | Поддържайте стабилно налягане на металната глава | Препоръчва се за непрекъснато производство |
| Контрол на охлаждането | Клапан за поток, контрол на температурата, контрол на помпата | Контрол на скоростта на втвърдяване | Независими зони за охлаждане на матрицата и вторично охлаждане |
| Контрол на дължината на продукта | Енкодер и управление на рязането | Нарежете пръти или плочи на необходимата дължина | Автоматично измерване на дължината |
| Контрол на навиването | Навиваща машина с контролиран въртящ момент | Събиране на пръти, ленти или тел за изработка | Обратна връзка за опъване за плавно навиване |
| Запис на аларма | PLC и HMI | Проследяване на анормални условия | История на алармите за вода, захранване, температура и мотор |
| Предпазна блокировка | Аварийно спиране, превключвател на вратата на шкафа, водна блокировка | Защитете оператора и оборудването | Необходимо за промишлено производство |
Сравнение на нивата на автоматизация
| Ниво на автоматизация | Основни характеристики | Подходящ потребител | Предимство |
|---|---|---|---|
| наръчник | Ръчна настройка на мощността, ръчно наблюдение на замятането | Лабораторно или случайно леене | Ниска инвестиция и лесна работа |
| Полуавтоматични | Цифров температурен дисплей, инверторно сцепление, аларми за вода | Производство в малка работилница | По-добър контрол с умерена цена |
| PLC автоматичен | HMI рецепти, контрол на скоростта, запис на аларми, автоматична защита | Производител на промишлени медни продукти | Стабилна повторяемост и по-ниска грешка от страна на оператора |
| Персонализирана интелигентна линия | Записване на данни, многозоново охлаждане, контрол на дължината, дистанционна поддръжка | Професионален завод за преработка на мед | По-високо качество на проследимост и производителност |
Често срещани проблеми и решения
| Проблем | Възможна причина | Решение | Метод за превенция |
|---|---|---|---|
| Пукнатини по повърхността на пръта | Прекомерно охлаждане, висока скорост на издърпване или ниска температура на леене | Намалете скоростта на дърпане и регулирайте охлаждащата вода | Използвайте стабилна температура на леене и контролирана крива на охлаждане |
| Вътрешно свиване на пръта | Недостатъчно подаване или лош контрол на втвърдяването | Регулирайте нивото на топене, дължината на формата и интензитета на охлаждане | Използвайте правилния дизайн на матрицата и стабилно сцепление |
| Деформация на плочите | Неравномерно охлаждане или лоша поддръжка | Балансирано охлаждане и подобрени опорни ролки | Използвайте плоско подравняване на матрицата и охлаждащо легло |
| Пукнатини по ръбовете на лентата | Несъосност на матрицата, прекомерно напрежение или неравномерно охлаждане | Регулирайте позицията на матрицата и намалете напрежението | Използвайте прецизно закрепване на лентата и контрол на охлаждането на ръбовете |
| Изходната тел се счупва по време на изтегляне | Включвания, микропукнатини или нестабилен диаметър | Подобряване на чистотата на стопилката и стабилността на отливката | Използвайте чиста мед и фин контрол на сцеплението |
| Оксидни включвания | Мръсен скрап, прегряване или лошо отстраняване на шлака | Почистете шихтата и отстранете шлаката преди леене | Използвайте покриващ агент и избягвайте прекомерно прегряване |
| Ниска проводимост | Примеси, поглъщане на кислород или смесен скрап | Подобряване на чистотата на суровините и защитата на стопилката | Използвайте меден катод или квалифициран чист меден скрап |
| Нестабилни размери | Колебания в скоростта на сцепление или износване на матрицата | Използвайте серво сцепление и проверете състоянието на матрицата | Задайте рецепта за скорост и график за поддръжка |
| Залепване на матрицата | Студена форма, неправилен клирънс или лошо качество на графита | Загрейте формата и използвайте правилната графитна матрица | Контролирайте температурата на матрицата преди стартиране |
| Висока консумация на енергия | Лоша изолация, дълго време на задържане или неправилен размер на пещта | Подобряване на изолацията и оптимизиране на производствения график | Съпоставете капацитета на пещта с действителната мощност |
| Загуба на цинк в месинг | Прегряване или дълго време на задържане | Намалете прегряването и съкратете времето за задържане | Използвайте точен контрол на температурата и отвеждане на дим |
| Аларма за захранване | Проблем с охлаждащата вода, свръхток или изолацията на бобината | Проверете водния кръг, съответствието на натоварването и изолацията | Използвайте защита от блокиране и редовна проверка |
Ръководство за избор на инженерни решения
Успешният малък проект за индукционно топене и непрекъснато леене на мед трябва да започне с крайната спецификация на продукта, а не с цената на пещта. Купувачите трябва да определят формата на продукта, вида на материала, производителността, изискванията за качество, захранването на цеха, състоянието на охлаждащата вода, наличното пространство и нивото на умения на оператора.
1. Определете формата на продукта
Изходните материали за пръти, щанги, плочи, ленти и тел изискват различни системи за леене. Кръглият прът се нуждае от кръгла матрица и прецизна скорост на издърпване. Щангата се нуждае от по-силно сцепление и по-добър контрол на праволинейността. Плочата изисква плоска опора и равномерно охлаждане. Лентата изисква контрол на ръбовете и контрол на опъването. Изходните материали за тел изискват отлична чистота на стопилката и стабилен диаметър.
| Продуктова форма | Ключов въпрос за дизайна | Препоръчителен инженерен фокус |
|---|---|---|
| прът | Какъв диаметър и крайна употреба? | Закръгленост, качество на повърхността и стабилност при опъване |
| бар - Bar | Кръгла, квадратна или правоъгълна? | Праволинейност, плътност и здравина на матрицата |
| Плоча | Каква ширина и дебелина? | Плоскост, равномерност на охлаждане и носеща структура |
| Газа | Какъв е толерансът на дебелина и качеството на ръбовете? | Прецизност на матрицата, контрол на опъването и профил на охлаждане |
| Изходна тел | Ще бъде ли изтеглено на тънка тел? | Ниско съдържание на включвания, добра пластичност и стабилност на диаметъра |
2. Изберете капацитет по почасова производителност
Само капацитетът на тигела не определя производителността. За непрекъснато леене почасовата производителност е по-важна. Пещта трябва да разтопи достатъчно мед, за да захранва леярската линия без дълги прекъсвания. За стабилно промишлено производство може да е необходима отделна секция за задържане или стратегия за непрекъснато зареждане.
3. Изберете правилния метод на леене
| Метод на леене | Най -подходящ | Предимства | Ограничения |
|---|---|---|---|
| Преобразуване нагоре | Безкислородна медна пръчка и тел за суровини | Ниска турбулентност, чист прът, компактно разположение | Изисква стабилно ниво на топене и прецизно сцепление |
| Хоризонтално леене | Заготовки за пръти, щанги, ленти и някои плочи | Гъвкави форми на матриците и лесна работа | Изисква точно подравняване на матрицата и контрол на охлаждането |
| Леене надолу | Производство на пръти и заготовки | Поток, подпомаган от гравитацията, и проста структура | Изисква внимателен контрол на потока и втвърдяването |
| Леене в плоски форми | Заготовки за чинии | Подходящ за широки плоски продукти | Плоскостта и равномерността на охлаждането са предизвикателство |
| Леене на ленти с помощта на валцоване | Заготовки за ленти | Подходящо за тънки, непрекъснати продукти | По-високи изисквания за прецизност и по-сложен контрол |
4. Съчетайте мощност и честота
Малките пещи обикновено използват по-висока честота, защото по-малките метални товари се възползват от по-силно електромагнитно свързване при по-малка дълбочина на проникване. По-големите тигели и по-тежките партиди мед често използват по-ниска честота за по-дълбоко проникване и по-силно разбъркване на ваната. HLQ може да препоръча честота според размера на пещта, материала, теглото на стопилката и продукцията.
5. Проектирайте правилно охладителната система
Охлаждането е също толкова важно, колкото и топенето. Индукционната бобина, захранването, кристализаторът и вторичната охладителна система изискват стабилен воден поток. Ако температурата на охлаждащата вода се колебае твърде много, размерите на продукта и качеството на повърхността могат да се променят. За промишлена употреба се препоръчва затворена охладителна система, за да се защитят електрическите компоненти и да се поддържа постоянство на процеса.
6. План за проверка на качеството
| Продукт | Препоръчителна проверка | Причина |
|---|---|---|
| прът | Диаметър, кръглост, повърхност, проводимост | Важно за рисуване и електрическа употреба |
| бар - Bar | Праволинейност, плътност, повърхност, състав | Важно за машинната обработка и механичните характеристики |
| Плоча | Дебелина, плоскост, повърхностни пукнатини, вътрешни дефекти | Важно за валцоване и щамповане |
| Газа | Толеранс на дебелина, пукнатини по ръбовете, повърхностна обработка | Важно за валцоване, разрязване и електрическо щамповане |
| Изходна тел | Включения, пластичност, стабилност на диаметъра, проводимост | Важно за многоходово изтегляне на тел |
Предимства
| Предимство | Инженерно значение | Полза за купувача |
|---|---|---|
| Бързо топене | Топлината се генерира директно вътре в медната шихта | По-кратък производствен цикъл и по-висока производителност |
| Чисто електрическо отопление | Няма директен пламък в зоната на топене | По-чиста работилница и намалено замърсяване |
| Прецизен контрол на температурата | Мощността може да се регулира бързо | Стабилно качество на отливките и по-нисък процент на брак |
| Гъвкави форми на продуктите | Различните форми могат да произвеждат пръти, пръти, плочи, ленти или тел за изходна суровина | Една платформа за топене поддържа множество продукти |
| Компактно оформление | Висока плътност на мощността и модулен дизайн на оборудването | Подходящ за малки и средни работилници |
| Добра еднородност на сплавта | Електромагнитното разбъркване подобрява смесването на ваната | По-последователни продукти от медни сплави |
| По-нисък окислителен потенциал | Няма пламък на горене, който директно контактува със стопилката | По-добро възстановяване на материала, когато процесът е защитен |
| Съвместим с автоматизация | Може да интегрира PLC, HMI, серво управление и аларми | По-добра повторяемост и по-лесна работа |
| Подходящо за рециклиране | Може да обработва чист меден скрап и скрап от сплави | Превръща скрапа в ценни полуготови продукти |
| Енергийно ефективна работа | Директното нагряване намалява ненужните загуби на топлина | По-ниски експлоатационни разходи в сравнение с лошо изолирано отопление с гориво |
Сравнение: Индукционно топене срещу топене с гориво
| Точка | Индукционно топене и леене | Топене с гориво | Инженерен коментар |
|---|---|---|---|
| Източник на топлина | Електромагнитно нагряване | Пламък на газ, масло или друго гориво | Индукцията осигурява бърза реакция и чисто нагряване |
| Контрол на температурата | Прецизен и регулируем | По-бавно и по-малко директно | Важно за непрекъснатото леене |
| Работна среда | По-чиста и по-малко топлина от горенето | Повече отработени газове и лъчиста топлина | Индукцията е по-подходяща за компактни работилници |
| Риск от окисление | Долна с покрита баня | По-високо при излагане на открит пламък | Важно за проводимостта на медта |
| Гъвкавост при стартиране и спиране | добър | По-бавно | Полезно за производство на малки партиди |
| Автоматизация | Лесна за интегриране | По-трудно | Индукцията е по-подходяща за PLC управление |
| Фокус на поддръжката | Захранване, бобина, тигел и охладителна система | Горелка, огнеупорна и изпускателна система | И двете изискват планирана поддръжка |
Ограничения
| ограничаване | Защо има значение | Как да го управляваме |
|---|---|---|
| По-висока първоначална инвестиция | Захранването, серпентината, охлаждането и управлението на леенето струват повече от обикновеното ръчно топене. | Оценете общите разходи, включително енергия, качество, труд и възстановяване |
| Зависимост от охлаждащата вода | Захранването, бобината и кристализаторът трябва да се охлаждат | Използвайте стабилно водно охлаждане със затворен контур |
| Чувствителност на суровините | Мръсните отпадъци причиняват включвания и лоша проводимост | Сортиране, почистване и тестване на суровините |
| Необходимо е обучение на оператора | Температурата, скоростта на издърпване и охлаждането трябва да бъдат координирани | Използвайте стандартни процедури и контрол на рецептите |
| Износване на тигел | Медните сплави и термичното циклиране консумират тигли | Изберете подходящ тигел и го проверявайте редовно |
| Инструментална екипировка, специфична за продукта | Пръчката, прътът, плочата и лентата изискват различни форми | Планирайте инструменталната екипировка според продуктовата гама |
| Риск от месингови изпарения | Цинкът може да се изпари при висока температура | Използвайте вентилация на изпаренията и избягвайте прегряване |
| Не е идеален само за много голямо масово производство | Големите инсталации за медни пръти може да се нуждаят от интегрирани линии с висок капацитет | Използвайте тази система за гъвкаво малко и средно производство |
Защо да изберете индукционно оборудване HLQ?
HLQ Induction Equipment се фокусира върху индустриални решения за индукционно нагряване за топене, коване, запояване, закаляване, предварително нагряване, термична обработка след заваряване и персонализирана термична обработка. За малки проекти за индукционно топене и непрекъснато леене на медни пръти/плочи/ленти/тел, HLQ може да предостави инженерна поддръжка от анализ на процеса до конфигурация на оборудването.
Проектът за леене на мед изисква повече от тяло на пещ. Той изисква правилна мощност, честота, дизайн на серпентината, избор на тигел, метод на задържане, структура на матрицата, оборудване за изтегляне, охладителна система и логика на автоматизация. HLQ може да помогне на купувачите да оценят вида на материала, производствената цел, формата на продукта, напрежението в цеха, състоянието на охлаждащата вода и изискванията за автоматизация, преди да препоръча практично решение за оборудване.
| Зона за поддръжка на HLQ | Полза за клиента | Стойност на проекта |
|---|---|---|
| Избор на захранване | Правилна мощност и честота за топене на мед | Подобрява скоростта на топене и енергийната ефективност |
| Дизайн на пещ по поръчка | Капацитетът на пещта съответства на действителното производство | Избягва оборудване с недостатъчна мощност или прекалено голям размер |
| Дизайн на индукционната намотка | По-добро свързване, охлаждане и надеждност | Подобрява дълготрайната стабилност |
| Интеграция на система за леене | Леенето на пръти, пръти, плочи, ленти или тел може да бъде персонализирано | Поддържа множество медни продукти |
| Конфигурация на автоматизацията | Налични са PLC, HMI, аларми и управление на рецепти | Намалява грешките на оператора |
| Планиране на охладителната система | Бобината, захранването и охлаждането на кристализатора са съчетани | Подобрява безопасността и качеството на продуктите |
| Приложно инженерство | Предложения за обработка на мед, месинг и бронз | Съкращава времето за въвеждане в експлоатация |
| Компактен дизайн на оформлението | Оборудването може да се побере в ограничено работно пространство | Полезно за малки и средни фабрики |
| Поддръжка след продажбата | Ръководство за монтаж, експлоатация и поддръжка | Подобрява надеждността на производството |
Често задавани въпроси
1. Какво представлява малката индукционна пещ за топене и непрекъснато леене на мед?
Това е интегрирана система, която разтопява мед или медна сплав чрез индукционно нагряване и отлива разтопения метал непрекъснато в пръти, решетки, плочи, ленти или тел чрез контролирани форми и оборудване за изтегляне.
2. Какви продукти може да произвежда?
Може да произвежда медни пръти, медни шини, медни плочи, медни ленти и малки заготовки за тел. Точната продуктова гама зависи от дизайна на матрицата, охладителната система и тяговото оборудване.
3. Какви материали могат да се разтопят?
Пещта може да топи чиста мед, безкислородна мед, електролитна мед, чист меден скрап, месинг, бронз, фосфорен бронз, алуминиев бронз и други сплави на медна основа.
4. Може ли да обработва меден скрап?
Да. Може да обработва чист меден скрап, но той трябва да бъде сортиран, почистен и изсушен. Масло, изолация, стомана, алуминий и неизвестни смесени метали трябва да бъдат отстранени преди топене.
5. Какъв диапазон на мощност се препоръчва?
Малките системи могат да използват 15–80 kW, докато производството в цехове често използва 80–350 kW. Линиите за леене на мед с по-висока мощност може да изискват 300–500 kW или персонализирана мощност.
6. Коя честота е подходяща за топене на мед?
Типичните малки и средни системи за индукционно топене на мед използват приблизително 0.5–20 kHz, в зависимост от размера на тигела, номиналната мощност, теглото на шихтата и необходимото разбъркване.
7. Може ли една пещ да произвежда пръти, щанги, плочи и ленти?
Една индукционна топилна платформа може да поддържа различни модули за леене, но всяка форма на продукта обикновено изисква собствен дизайн на матрица, приспособление, сцепление и охлаждане.
8. По-добро ли е хвърлянето нагоре от хоризонталното хвърляне?
Леенето нагоре често се предпочита за чисти медни пръти и тел. Хоризонталното леене е по-гъвкаво за пръти, щанги, ленти и някои заготовки от плочи. Най-добрият метод зависи от крайния продукт.
9. Как може да се намали окисляването?
Използвайте чиста суровина, избягвайте прекомерно прегряване, намалете времето на задържане, покрийте разтопената баня, отстранете внимателно шлаката и използвайте защитна атмосфера, когато се изисква висока проводимост.
10. Защо медната лента има пукнатини по ръба?
Пукнатините по ръбовете могат да бъдат причинени от неравномерно охлаждане, прекомерно опъване, неправилно подравняване на матрицата или неправилна температура на леене. Решението е да се оптимизира подравняването на матрицата, балансът на охлаждане и скоростта на сцепление.
11. Защо диаметърът на медния прът се променя?
Колебанията в диаметъра могат да бъдат резултат от нестабилна скорост на издърпване, износване на формата, вибрации, температурни колебания или непостоянно охлаждане. Серво сцеплението и стабилните технологични рецепти помагат за решаването на този проблем.
12. Каква охладителна система е необходима?
Препоръчва се затворена охладителна система за индукционното захранване, бобината и кристализатора. Стабилната охлаждаща вода подобрява безопасността, живота на оборудването и качеството на отливане.
13. Може ли да произвежда безкислородна мед?
Да, може да се конфигурира за производство на мед без кислород, но изисква високочиста шихта, защитена повърхност на стопилката, леене с ниска турбулентност и строг контрол на процеса.
14. Подходяща ли е системата за леене на месинг?
Да. Може да отлива месингови пръти, решетки и ленти, но загубата на цинк и изпаренията трябва да се контролират чрез правилно управление на температурата и вентилация.
15. Каква е разликата между прътова и телова суровина?
Пръчката може да се използва директно или да се обработва машинно, докато телената суровина обикновено се изтегля на по-тънки телчета. Телната суровина изисква по-ниско съдържание на включения, по-добра пластичност и по-стабилен диаметър.
16. Какви инспекции са необходими за готовите продукти?
Често срещаните проверки включват качество на повърхността, размери, праволинейност, плоскост, проводимост, химичен състав и вътрешни дефекти в зависимост от крайното приложение.
17. Колко време отнема инсталацията?
Времето за монтаж зависи от размера на индукционната пещ , нивото на автоматизация, охладителната система, сложността на леярската линия и подготовката на цеха. Малките системи се инсталират по-бързо от напълно автоматизираните производствени линии.
18. Може ли леярската линия да бъде автоматизирана?
Да. Системата може да използва PLC, HMI, управление на рецепти, серво тяга, аларми за охлаждане, контрол на дължината и запис на данни за по-стабилно производство.