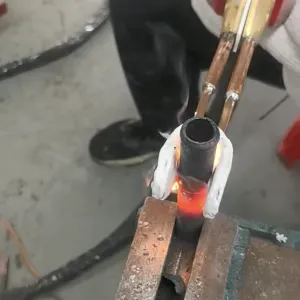
Индукционна машина за запояване на мед, месинг, карбид и ОВК системи
Машина за индукционна спойка
Съдържание
- Бърз отговор
- Какво представлява този продукт?
- Основни приложения
- Подходящи материали
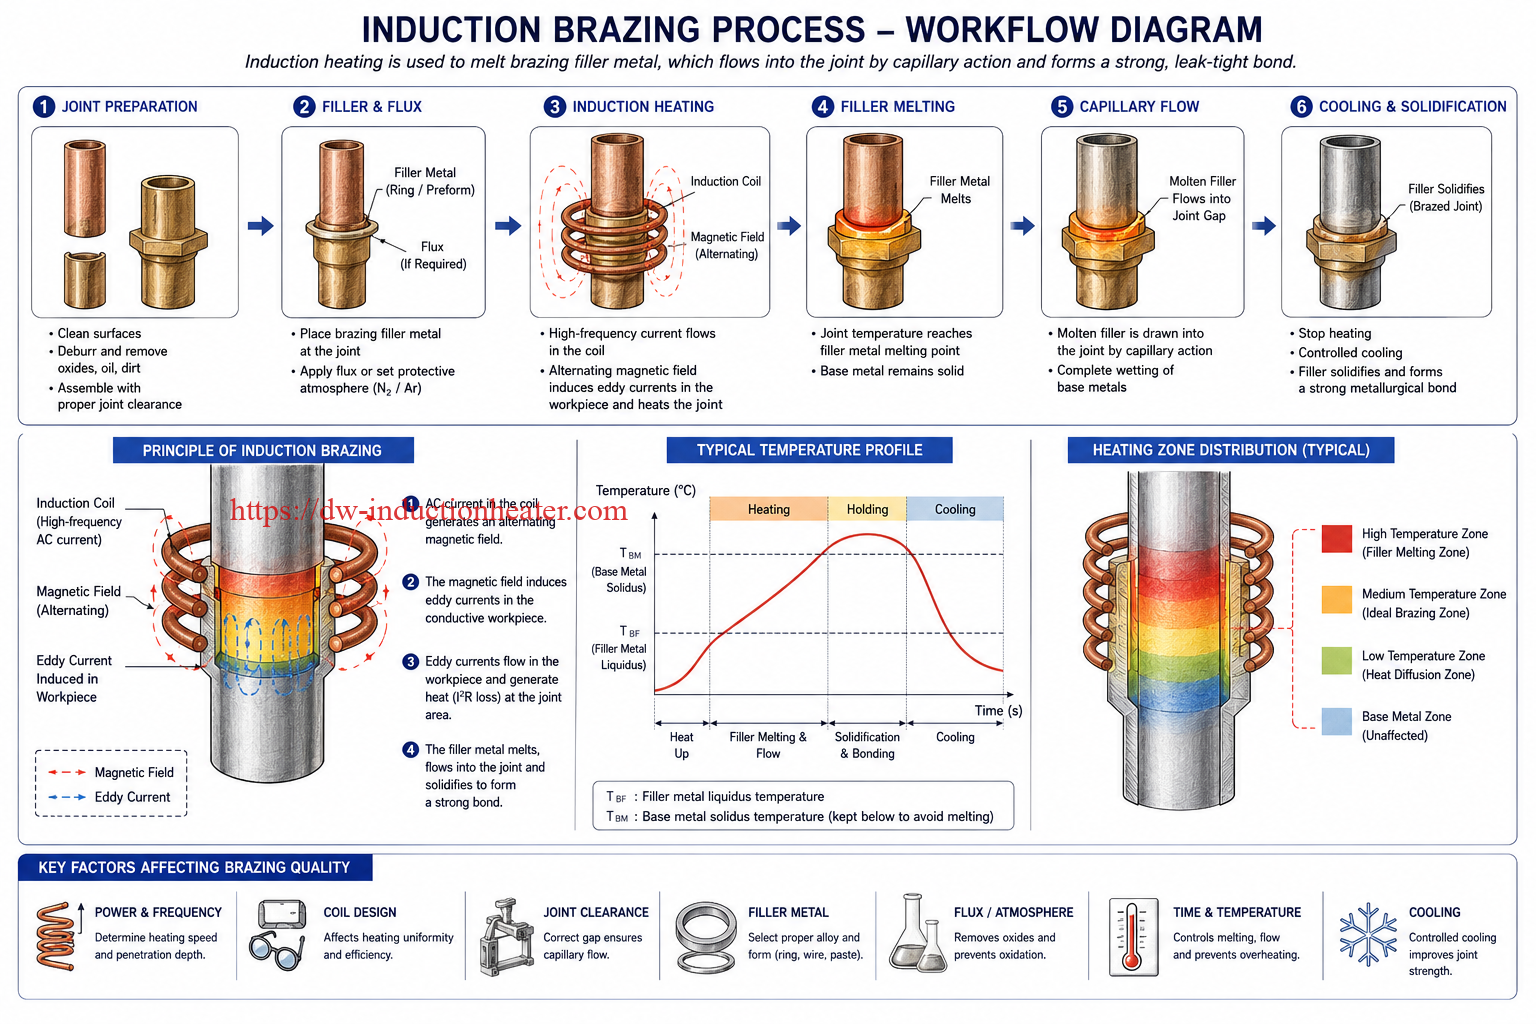
- Принцип на работа
- Технически спецификации
- Препоръчителен избор на модел
- Работен процес на процеса
- Дизайн на бобини и приспособления
- Система за управление и автоматизация
- Често срещани проблеми и решения
- Ръководство за избор на инженерни решения
- Предимства
- Ограничения
- Защо да изберете индукционно оборудване HLQ?
- Често задавани въпроси
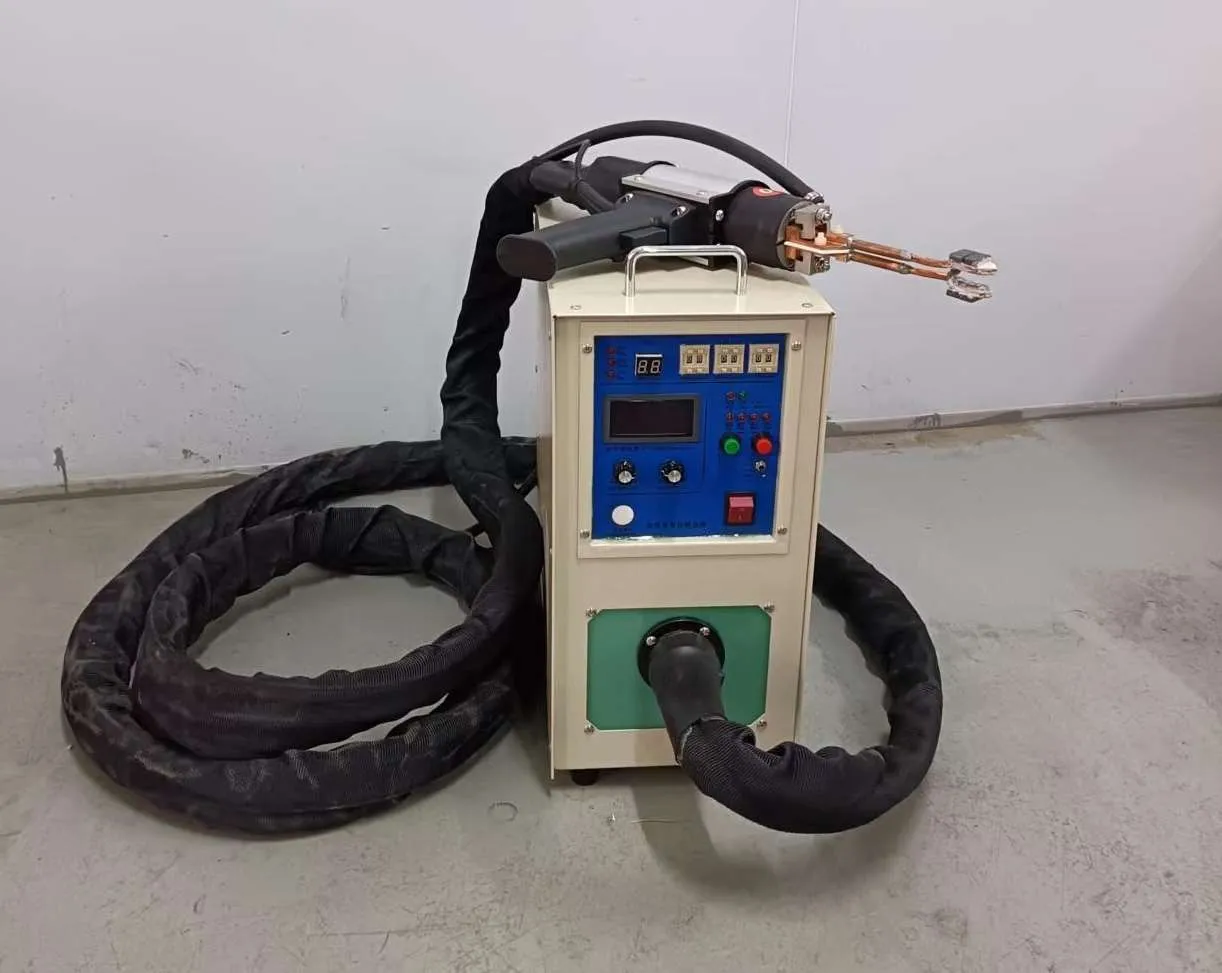
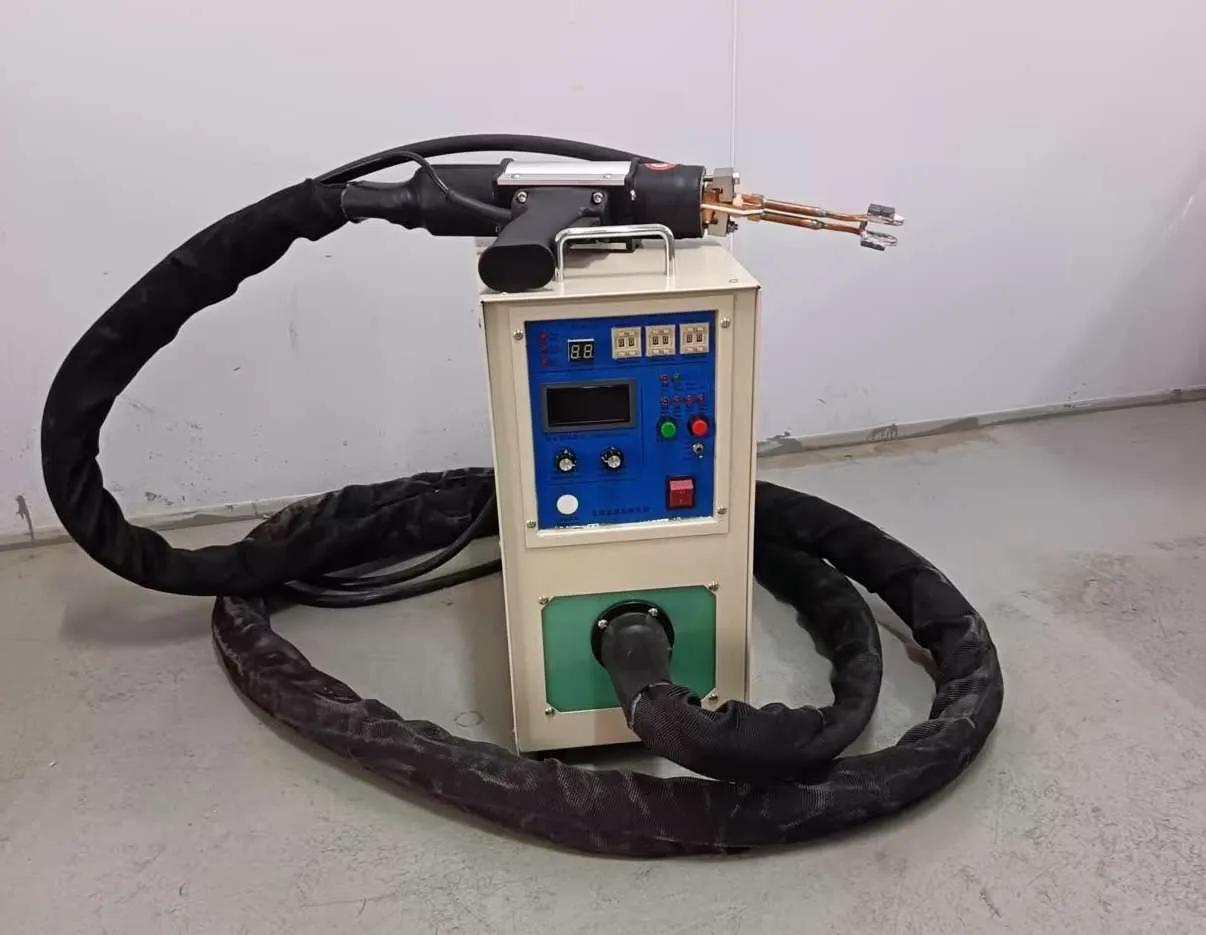
An Индукционна машина за запояване е електромагнитна нагревателна система, използвана за съединяване на мед, месинг, стомана, неръждаема стомана, карбид, диамантени инструменти, електрически конектори, HVAC тръби и много други метални компоненти със сплав за спояване. В сравнение с пламъчното запояване, тя осигурява по-бързо нагряване, по-чисти съединения, повтаряем контрол на температурата, по-ниска зависимост от уменията на оператора и по-лесна автоматизация. Широко се използва в хладилна техника, климатизация, автомобилни части, производство на инструменти, електрически компоненти, готварски съдове, производство на двигатели и прецизен метален монтаж. За купувачите основната ценност е стабилното качество на спояване, намаленото окисление, по-ниските енергийни загуби и подобрената производствена ефективност.
Бърз отговор
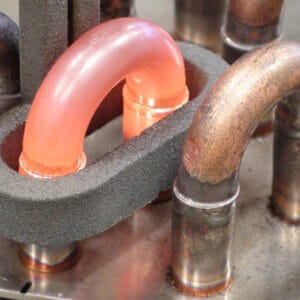
Индукционната машина за запояване е високочестотна или средночестотна индукционна нагревателна система , предназначена за бързо и локално нагряване на метална зона на съединение, докато добавъчният метал за запояване се разтопи, потече чрез капилярно действие и образува здрава металургична връзка. Тя е най-подходяща за запояване на медни тръби, месингови фитинги, карбидни върхове на инструменти, диамантени сегменти, сглобки от неръждаема стомана, електрически клеми, дъна на съдове за готвене и повтарящи се промишлени процеси на запояване, където се изисква чисто нагряване, прецизен контрол, висока производителност и постоянно качество на съединението.
Какво представлява този продукт?
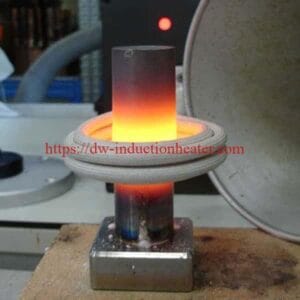
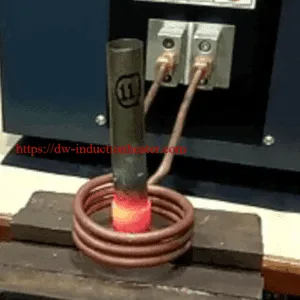
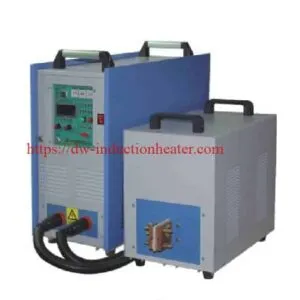
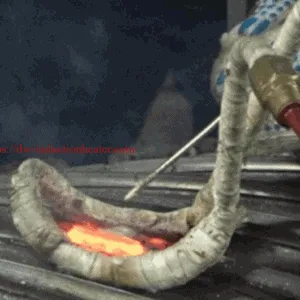
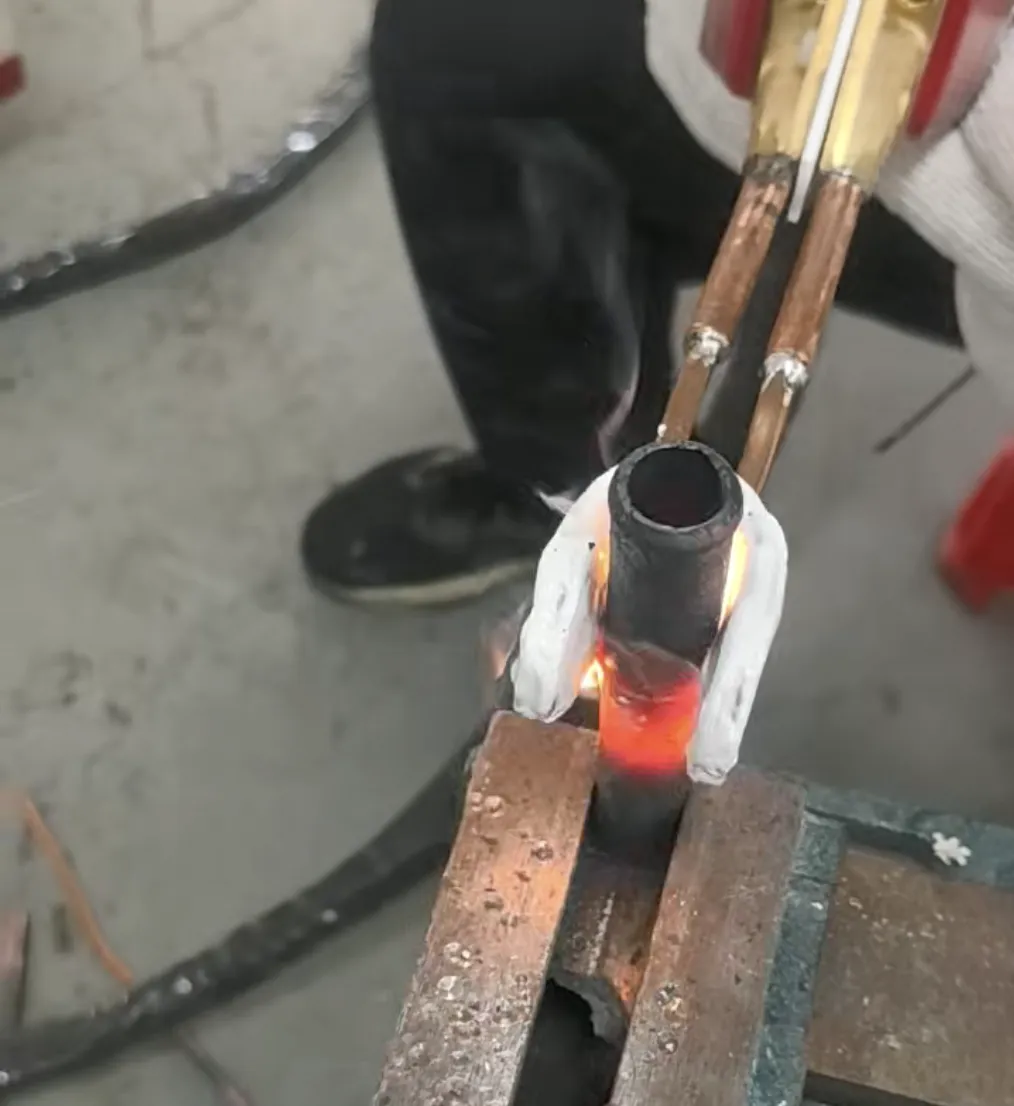
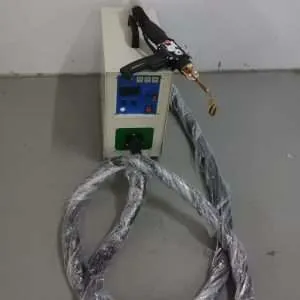
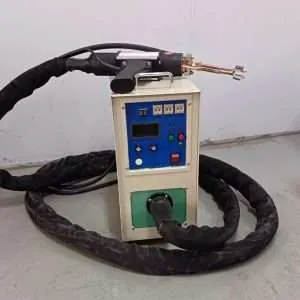
Индукционната машина за запояване е цялостно индустриално решение за запояване, съставено от индукционен захранващ източник, индукционна бобина с водно охлаждане, трансформатор, охладителна система, приспособление, устройство за контрол на температурата и опционални модули за автоматизация. Вместо да използва открит пламък, машината генерира променливо магнитно поле чрез индукционната бобина. Когато проводим детайл се постави вътре или близо до тази бобина, в метала се индуцират вихрови токове. Тези токове създават топлина директно в зоната на съединението, позволявайки на пълнителната сплав да се разтопи и да свърже частите.
В инженерната практика, индукционната спояваща машина не е просто източник на енергия. Тя е технологична система. Правилният резултат от нагряването зависи от комбинацията от мощност, честота, геометрия на бобината, разстояние на свързване, пълнителна сплав, флюс или защитна атмосфера, хлабина на съединението, налягане на закрепващото устройство, метод на охлаждане и производствен ритъм. Поради тази причина, една и съща машина с мощност 25 kW може да работи много различно в зависимост от това дали се използва за малки съединения на медни тръби, сегменти от карбидни триони или фитинги от неръждаема стомана.
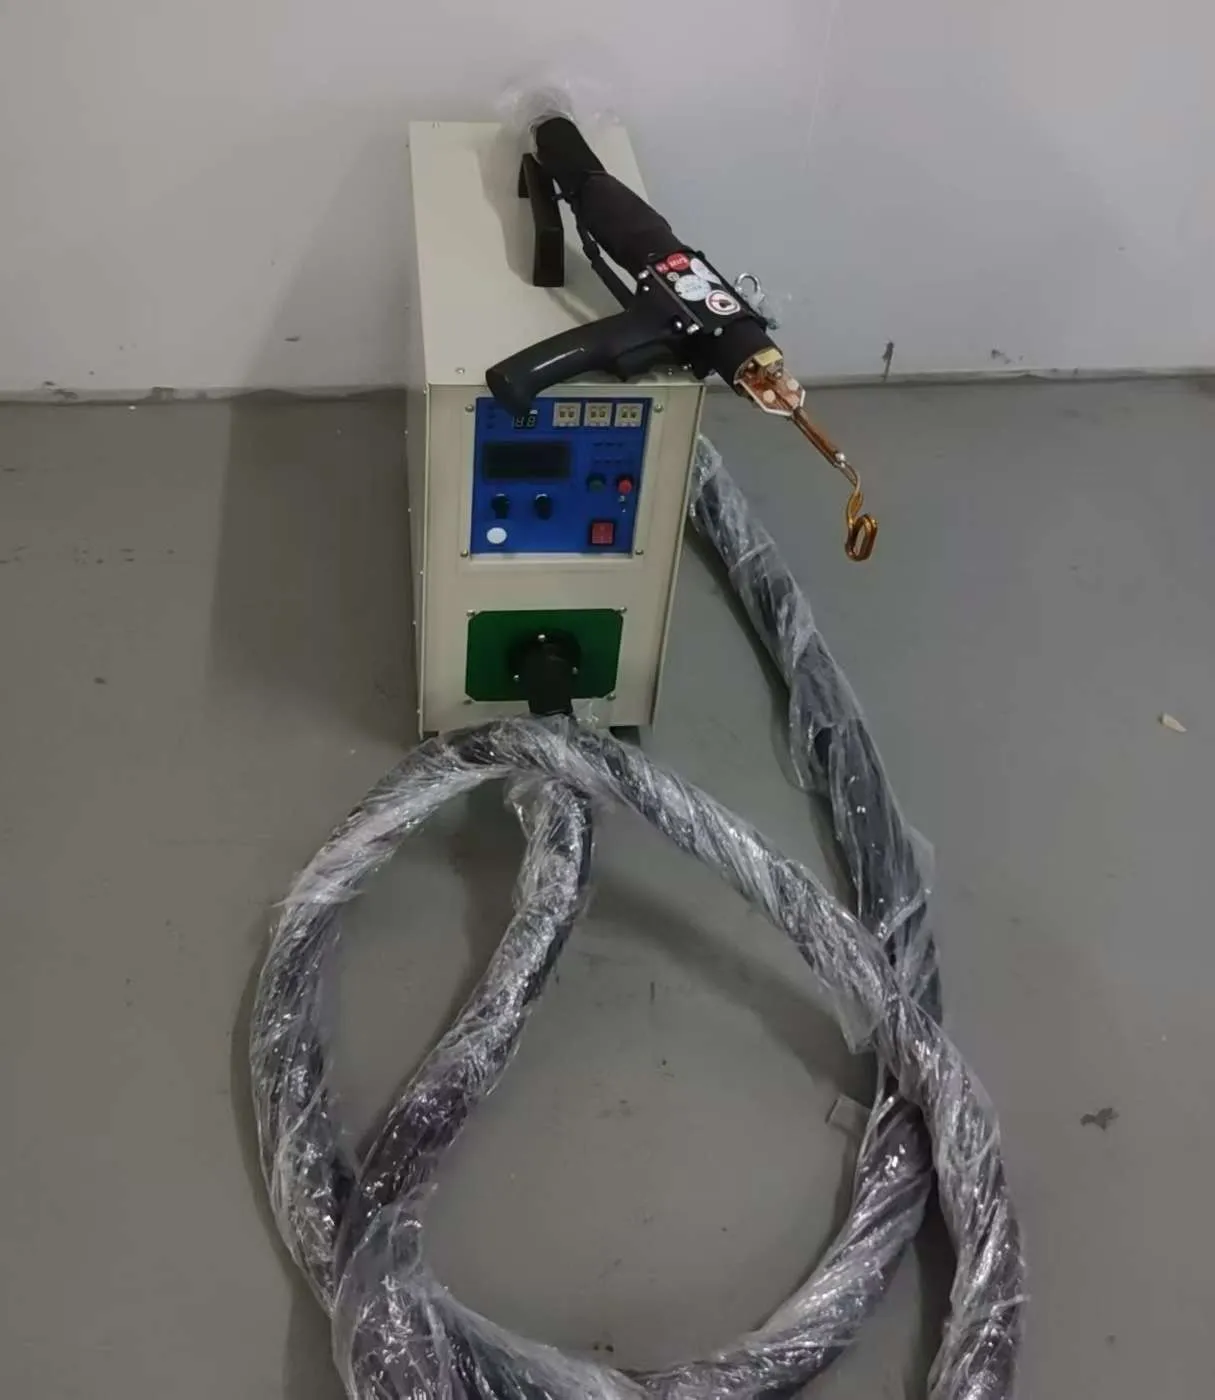
Решенията за индукционно запояване HLQ обикновено са конфигурирани за ръчно запояване, ръчно запояване, полуавтоматични работни станции и напълно автоматизирани производствени линии. Малките системи се използват за ремонт, ОВК обслужване, лабораторни изпитвания и запояване на инструменти в малки партиди. Системите с по-висока мощност се използват за запояване на дъното на готварски съдове, множество медни тръбни съединения, големи карбидни инструменти, компоненти на двигатели и линии за непрекъснат монтаж.
Основни приложения
Индукционното запояване се използва навсякъде, където две или повече метални части трябва да бъдат съединени с добавъчен метал, чиято точка на топене е по-ниска от основния материал. Следната таблица обобщава типичните промишлени приложения.
| Област на приложение | Типични части | Инженерна цел | Типична полза |
|---|---|---|---|
| ОВК и хладилна техника | Медни тръби, месингови клапани, разпределители, колектори | Херметични запоени съединения | Бързо нагряване, по-малък риск от пламък, повторяемо качество |
| Производство на инструменти | Карбидни накрайници, триони, стругови инструменти, минни кирки | Залепване на твърди режещи пластини към стоманени тела | Локалното нагряване предпазва геометрията на инструмента |
| Производство на диамантени инструменти | Диамантени сегменти, бормашини, шлифовъчни инструменти | Запоете диамантени сегменти върху стоманени държачи | Равномерно свързване на сегменти и висока производителност |
| Автомобилни компоненти | Горивни тръби, сензори, клеми, топлообменници | Надеждно съединяване при вибрации и термични цикли | Лесна интеграция с приспособления и роботи |
| Електрическа индустрия | Медни шини, клеми, конектори, части за двигатели | Проводими съединения с ниско съпротивление | Чисто запояване с минимална деформация |
| Производство на кухненски съдове | Дъно от неръждаема стомана, алуминиева плоча, медна плоча | Залепване на многослойни метални дъна | Бързо нагряване и добро термично свързване |
| Сглобка от неръждаема стомана | Тръби, фланци, фитинги, части за инструменти | Чисто, контролирано съединяване | По-малко окисление със защитен газ |
| Поддръжка и ремонт | Тръби, шахти, малки инструменти, механични части | Ремонт на място или в сервиз | Преносим и по-безопасен от открит пламък в много среди |
Подходящи материали
Процесът на индукционно запояване е подходящ за много проводими материали, особено за сглобки на медна основа, стомана и съдържащи карбид. Изборът на материал влияе върху скоростта на нагряване, тъй като електрическото съпротивление, магнитната пропускливост, топлопроводимостта и геометрията на детайлите влияят върху поведението на индукционното нагряване.
| Основен материал | Подходящо за запояване | Често срещани пълнителни метали | Инженерни бележки |
|---|---|---|---|
| Мед | отличен | Сребърна сплав, медно-фосфорна сплав | Високата топлопроводимост изисква достатъчно мощност и добро свързване на бобините. |
| месинг | отличен | Сребърна сплав, месингова спойка | Контролирайте температурата, за да избегнете изпаряване на цинка и обезцветяване |
| Въглеродна стомана | отличен | Сребърна сплав, медна сплав, никелова сплав | Магнитният материал се нагрява ефективно при по-ниска честота |
| Неръждаема стомана | добър | Сребърна сплав, никелова сплав | Често се възползва от флюс или защитна атмосфера |
| карбид | добър | Сребърно-медна сплав | Изисква контролирано нагряване за намаляване на термичното напрежение и напукването |
| Сегменти от диамантени инструменти | добър | Спойка на сребърна основа | Контролът на температурата е от решаващо значение за защита на производителността на диаманта |
| Алуминий | Възможно, но по-трудно | Алуминиева спойка | Тесният температурен прозорец и контролът на оксидния филм са важни |
| Мед към стомана | добър | Сребърна сплав, медна сплав | Различните скорости на нагряване изискват балансиране на серпентината и приспособлението |
| Мед към месинг | отличен | Сребърна сплав, медно-фосфорна сплав | Често срещани в компонентите за ОВК и ВиК |
Принцип на работа
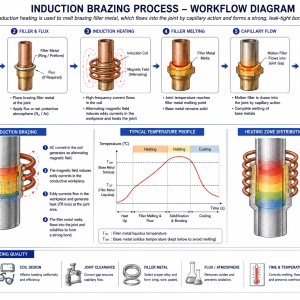
Принципът на работа на индукционна машина за запояване се основава на електромагнитна индукция. Захранването преобразува входния електрически ток във високочестотен променлив ток. Този ток протича през медна индукционна бобина и създава променящо се магнитно поле. Когато детайлът се постави в това магнитно поле, в метала се генерират индуцирани вихрови токове. Електрическото съпротивление преобразува тези токове в топлина вътре в самия детайл.
При запояване целта не е да се разтопи основният метал. Целта е да се нагрее зоната на съединението, докато спояващата сплав достигне точката си на топене и потече в хлабината на съединението. След охлаждане, пълнителният метал образува здрава връзка между компонентите.
| Етап | Физическо действие | Инженерна контролна точка |
|---|---|---|
| Преобразуване на мощност | Променливият вход се преобразува във високочестотен изход | Мощност, честота, работен цикъл и стабилност на инвертора |
| Генериране на магнитно поле | Токът протича през индукционната бобина | Навивки на бобината, диаметър на бобината, размер на медната тръба и охлаждане |
| Нагряване на детайла | Вихровите токове генерират топлина в областта на ставата | Разстояние на свързване, дълбочина на нагряване и позиция на детайла |
| Топене на пълнител | Спойващата сплав се топи преди основния метал | Температурен прозорец и равномерност на нагряване |
| Капилярен поток | Разтопеният пълнител се влива в фугиращата фуга | Хлабина на фугите, чистота на повърхността и флюс |
| Охлаждане и втвърдяване | Съединението става механично здраво | Скорост на охлаждане, време на задържане на приспособлението и контрол на окислението |
Проста принципна диаграма:
Захранване с променлив ток | v IGBT / MOSFET инвертор | v Високочестотен трансформатор | v Медна намотка с водно охлаждане )))))) Магнитно поле | v Зона на металното съединение ---- Нагряване с вихрови токове ---- Стопилки на пълнителна сплав | v Капилярен поток + охлаждане = Споено съединение
Технически спецификации
Следните спецификации са типични инженерни диапазони за индукционни запояващи машини. Крайната конфигурация трябва да бъде избрана според материала, размера на съединението, времето за нагряване, обема на производство и нивото на автоматизация.
| Параметър | Спецификация | бележки |
|---|---|---|
| Диапазон на мощност3 | От 3 kW до 500 kW за повечето приложения на запояване | По-висока мощност е налична за големи части или многостанционни системи |
| Честотният диапазон | Типично от 10 kHz до 500 kHz | По-висока честота за малки части и плитко нагряване; по-ниска честота за по-големи части |
| тип Захранване | IGBT, MOSFET или транзисторен инвертор | Избрани по изискване за мощност и честота |
| Захранващо напрежение | Еднофазен или трифазен, персонализиран според държавата | Обичайните промишлени захранвания включват 220V, 380V, 400V, 415V, 440V или 480V |
| метод за охлаждане | Водно охлаждане или вграден охладител | Необходимо за бобини, трансформатори и силова електроника |
| Режим на отопление | Ръчно, с времево управление, с температурно управление или с PLC управление | Зависи от изискването за повторяемост на процеса |
| Мониторинг на температурата | Инфрачервен пирометър, термодвойка или визуално наблюдение | Контролът със затворен контур подобрява консистентността |
| Тип намотка | Еднооборотна, многооборотна, U-образна, палачинка, разделена намотка, персонализирана намотка | Проектиран спрямо геометрията на ставата |
| Тип приспособление | Ръчно приспособление, пневматична скоба, ротационно приспособление, роботизирано приспособление | Поддържа клирънса на ставите и повтаряемата позиция |
| Защитна атмосфера | Въздух, флюс, азот, аргон или формовъчен газ | Използва се за намаляване на окисляването при чувствителни материали |
| път Отопление | Обикновено 2–60 секунди на става | Зависи от масата на детайла, материала и пълнителната сплав |
| Задължителен цикъл | Проектиран за периодично или непрекъснато производство | Охлаждащата мощност трябва да съответства на работния цикъл |
| Опции за автоматизация | PLC, HMI, роботизирано зареждане, въртяща се маса, конвейер, регистриране на данни | Препоръчва се за производство с голям обем |
Препоръчителен избор на модел
Най-добрият модел се избира въз основа на топлинното натоварване, размера на фугата, материала и времето на контакт. Таблицата по-долу дава практически отправни точки за инженерен избор.
| Приложение | Материал | Препоръчителна мощност | Честота |
|---|---|---|---|
| Спояване на малки медни тръби | Мед към мед, мед към месинг | 5–15kW | 80–300kHz |
| Запояване на HVAC разпределител | Медни тръби и месингови фитинги | 15–35kW | 50–200kHz |
| Съединяване на медна тръба със среден размер | Мед, месинг | 25–60kW | 30–150kHz |
| Спояване на тръби от неръждаема стомана | Неръждаема стомана, мед, никелова сплав | 15–50kW | 50–200kHz |
| Спояване с карбидни инструменти | Карбид към стомана | 15–80kW | 20–100kHz |
| Спояване с диамантени сегменти | Диамантен сегмент към стоманено тяло | 25–100kW | 20–100kHz |
| Запояване на електрически конектори | Мед, месинг, сребърна сплав | 10–40kW | 80–300kHz |
| Запояване на дъното на готварските съдове | Неръждаема стомана, алуминий, медна плоча | 80–250kW | 10–50kHz |
| Запояване на компоненти на двигателя | Медни шини, клеми | 30–120kW | 20–100kHz |
| Автоматично многостанционно запояване | Различни метални сглобки | 50–300kW | 10–200kHz |
Таблица за избор на модел:
| Размер на детайла / Топлинно натоварване | Препоръчително ниво на мощност | Типичен тип машина |
|---|---|---|
| Много малка става, ниска маса | 3–10kW | Преносима или настолна индукционна машина за запояване |
| Малки медни и месингови части | 10–25kW | Високочестотна индукционна машина за запояване |
| Средни индустриални съединения | 25–60kW | Високочестотна или супер-аудио индукционна система за запояване |
| Големи карбидни инструменти или дебели тръби | 60–120kW | Система за индукционно запояване със средна/висока честота |
| Голяма чиния, съдове за готвене или автоматизирана линия | 120–300kW | Персонализирана автоматична система за индукционно запояване |
Работен процес на процеса
Стабилният процес на индукционно запояване изисква контролирана подготовка, нагряване и охлаждане. Много от повреди при запояване са причинени не от захранването, а от лош дизайн на съединението, замърсяване, неправилно поставяне на пълнителя или нестабилно закрепване.
1. Анализирайте основния материал, вида на съединението и производствените изисквания | 2. Изберете пълнителна сплав, флюс или защитна атмосфера | 3. Почистете повърхностите на съединението и контролирайте хлабината на съединението | 4. Проектирайте индукционна бобина и приспособление | 5. Задайте мощност, честота, време за нагряване и целева температура | 6. Заредете детайла и пълнителния метал | 7. Стартирайте цикъла на индукционно нагряване | 8. Пълнителят се топи и тече през съединението | 9. Задръжте за кратко за пълно омокряне | 10. Спрете нагряването и оставете контролирано охлаждане | 11. Проверете външния вид, здравината и характеристиките на течове на съединението
| Стъпка на процеса | Ключово изискване | Метод за проверка |
|---|---|---|
| Почистване на повърхността | Отстранете масло, оксид, прах и покритие | Визуална проверка, проверка за почистване с разтворител |
| Монтаж | Коригиране на фугалната празнина и подравняване | Уред, референтен номер на приспособлението, ръчна проверка |
| Поставяне на пълнител | Правилно количество и позиция | Проверка на пръстен, паста, тел или преформа |
| Защита от флюс или газ | Предотвратява окисляването и подобрява омокрянето | Покритие на потока или газов разходомер |
| Отопление | Равномерна температура в зоната на съединението | Пирометър, термодвойка или време на процеса |
| Охлаждане | Избягвайте движение преди втвърдяване | Време на задържане на приспособлението и визуална проверка |
| Проверка на качеството | Потвърдете пълното запояване | Тест за течове, тест за опън, проверка на секции |
Дизайн на бобини и приспособления
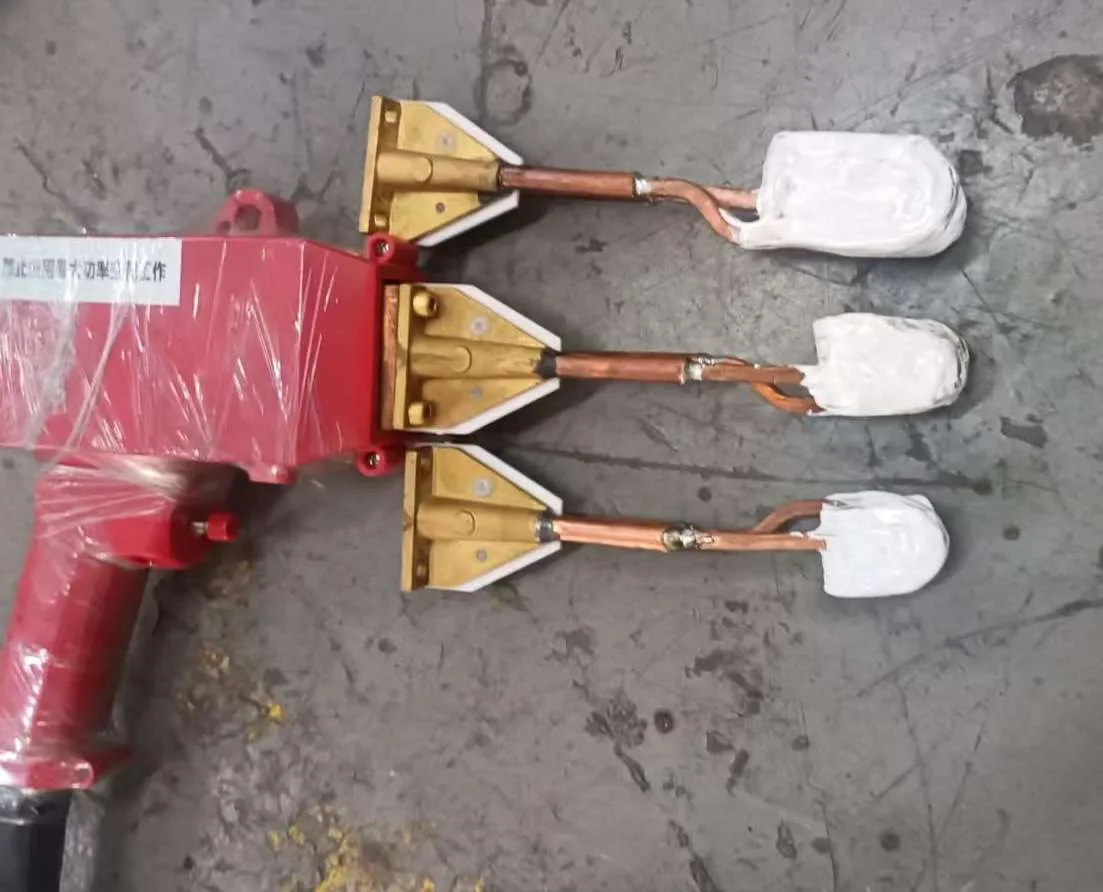
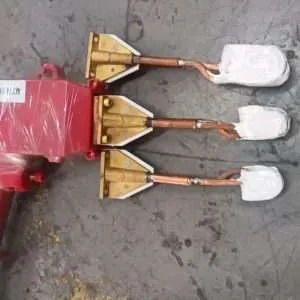
- индукционна намотка е сърцето на процеса на запояване. Една добра намотка пренася енергията ефективно към зоната на съединението, осигурява равномерно нагряване и позволява удобно зареждане и разтоварване. Лошата намотка може да причини прегряване, непълен поток на пълнежа, прекомерно окисление или непостоянно производство.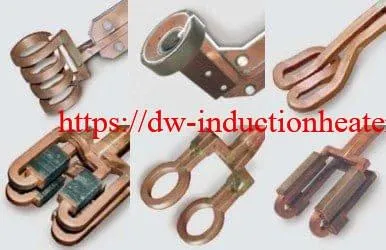
| Тип намотка | Най-доброто приложение | Предимства | Бележки за дизайн |
|---|---|---|---|
| Еднооборотна бобина | Малки пръстени, терминали, локални съединения | Просто, концентрирано нагряване | Изисква точно позициониране |
| Многооборотна спирална намотка | Медни тръбни съединения, цилиндрични части | Равномерно периферно нагряване | Поддържайте еднакво разстояние около ставата |
| U-образна намотка | Страничен достъп до запояване | Лесно зареждане на неравни части | Може да изисква магнитен концентратор |
| Палачинка бобина | Плоско дъно на чиния или съд за готвене | Подходящо за повърхностно отопление | Разпределението на мощността трябва да бъде балансирано |
| Разделена бобина | Детали със затворен контур или трудно зареждаеми сглобки | Лесен достъп без отстраняване на части | Механичната структура е по-сложна |
| Персонализирана профилна бобина | Специален инструмент или автомобилен компонент | Оптимизиран режим на отопление | Изисква инженерни тестове и настройка |
Типична схема на конструкцията на бобината:
Медна намотка с водно охлаждане _____________ / \ / Зона на съединението \ | [Пълнителен пръстен] | | Метална част A | | Метална част B | \ / \_____________/ Ключови моменти при проектирането: - Намотката трябва да е близо до зоната на запояване, но да не докосва детайла. - Нагряването трябва да се фокусира върху съединението, а не върху цялата част. - Охлаждащата вода трябва да тече плавно през медната намотка. - Приспособлението трябва да държи съединението в това положение, докато пълнежът се втвърди.
Дизайнът на приспособлението е също толкова важен. Приспособлението трябва да поддържа подравняване, да поддържа стабилна хлабина, да е устойчиво на термична деформация и да осигурява безопасността на оператора. За производство с голям обем могат да се добавят пневматични скоби, въртящи се маси, индексиращи станции и роботизирано зареждане. За деликатни карбидни или диамантени инструменти, приспособлението трябва да минимизира термичното напрежение и да предотвратява движението на детайлите по време на потока на пълнежа.
Система за управление и автоматизация
Индукционното запояване може да се извършва ръчно или автоматично. Ръчните системи са подходящи за гъвкаво производство, ремонт и приложения с малък обем. Автоматизираните системи се препоръчват, когато се изисква постоянно качество, висока производителност и проследимост.
| Контролно ниво | Конфигурация | Подходяща употреба | Ползи |
|---|---|---|---|
| Ръчен контрол | Операторът контролира стартирането, спирането и времето за нагряване | Ремонт, малка партида, прости съединения | Ниска цена и гъвкавост |
| Контрол с време | Предварително зададена мощност и времетраене на нагряване | Повтарящи се части със стабилен материал | Подобрява консистенцията |
| Контрол на температурата | Обратна връзка от пирометър или термодвойка | Температурно-чувствително запояване | Намалява прегряването и отхвърля |
| PLC контрол | Програмирана последователност, аларма и блокировка | Индустриална работна станция | Стабилен процес и по-безопасна работа |
| Автоматична линия | Робот, въртяща се маса, конвейер, регистриране на данни | Масова продукция | Висока производителност и проследимост |
Препоръчителните функции за автоматизация включват защита от воден поток, аларма за прегряване, контрол на кривата на мощността, съхранение на рецепти, сканиране на баркодове, наблюдение на газовия поток, откриване на позицията на приспособлението, аварийно спиране и запис на производствени данни. За изнесено оборудване, езикът на HMI, стандартът за напрежение, предпазното реле и стандартът за окабеляване трябва да бъдат потвърдени преди производството.
Често срещани проблеми и решения
| Проблем | Възможна причина | Инженерно решение |
|---|---|---|
| Запълващият метал не тече | Твърде ниска температура, лошо почистване на повърхността или неправилна пълнителна сплав | Увеличете времето за нагряване, подобрете почистването, проверете диапазона на топене на пълнителя |
| Прегряване или изгаряне на ставите | Прекомерна мощност, лош контрол на температурата или твърде близо една до друга бобина | Намалете мощността, използвайте пирометър, регулирайте разстоянието на бобината |
| Неравномерно запояване около тръбата | Намотката не е центрирана или фугите не са равномерни | Препроектирайте бобината, подобрете закрепването и подравняването |
| Прекомерно окисление | Няма флюс, недостатъчен флюс или лоша газова защита | Използвайте подходяща защита от флюс, азот или аргон |
| Пукнатини в карбидния инструмент | Твърде бързо затопляне или твърде бързо охлаждане | Използвайте контролирано нагряване с плавна рампа и по-бавно охлаждане |
| Слаба здравина на ставите | Недостатъчно омокряне, неправилна хлабина на фугата или замърсяване | Оптимизиране на клирънса, почистване на повърхностите, потвърждаване на съвместимостта на пълнителните сплави |
| Изключвания на захранването | Късо съединение на бобината, проблем с водния поток или несъответствие на натоварването | Проверете изолацията на бобината, охлаждащия поток и съгласуващия трансформатор |
| Ниска производствена ефективност | Ръчното зареждане е твърде бавно или цикълът на нагряване не е оптимизиран | Добавете приспособление, въртяща се маса или система за автоматично зареждане |
| Непостоянен цвят след запояване | Температурни колебания или окисляване | Използвайте затворен контур за управление и защитна атмосфера |
| Прегряване на бобината | Недостатъчен воден поток или твърде малка медна тръба | Увеличете охлаждащия капацитет и променете напречното сечение на серпентината |
Ръководство за избор на инженерни решения
За да изберат правилната машина за индукционно запояване, инженерите трябва да оценят целия процес на запояване, а не само да се интересуват от мощността на машината. Следното ръководство предоставя практичен метод за избор.
1. Потвърдете основните материали
Медта, месингът, стоманата, неръждаемата стомана, карбидът и алуминият имат различно поведение при нагряване. Медта провежда топлината бързо и може да изисква по-висока мощност. Стоманата се нагрява ефективно поради магнитните свойства. Неръждаемата стомана може да се нуждае от по-внимателен контрол на окислението. Карбидът изисква управление на термичното напрежение.
2. Потвърдете размера и масата на ставата
Малка медна тръбна връзка може да се нуждае само от 5–15 kW, докато голям карбид за добив или дъно на готварски съд може да изисква 80–250 kW. Колкото по-голяма е нагрятата маса, толкова повече мощност е необходима, за да се достигне температурата на запояване в рамките на необходимото време.
3. Изберете правилната честота
Честотата влияе върху дълбочината на нагряване и разпределението на енергията. Малките и тънки части обикновено използват по-висока честота. По-големите и по-дебели части обикновено използват по-ниска честота. Правилната честота помага да се избегне прегряване на повърхността и непълно нагряване на съединението.
| Честотен обхват | Характеристика на нагряване | Типична употреба при запояване |
|---|---|---|
| 100–500kHz | Плитко, бързо, локализирано нагряване | Малки терминали, фини тръбички, прецизни части |
| 50–100kHz | Общо високочестотно запояване | ОВК тръби, месингови фитинги, неръждаеми съединения |
| 20–50kHz | По-дълбоко нагряване за средни части | Карбидни инструменти, по-големи медни съединения, части за двигатели |
| 10–20kHz | По-дълбоко нагряване за части с голяма маса | Дъно на съдове за готвене, големи инструменти, тежки възли |
4. Определете целевото време на цикъла
За масово производство времето за нагряване влияе пряко върху производителността. Ако целта е едно съединение на всеки 5 секунди, мощността на машината и автоматизацията трябва да бъдат много по-високи, отколкото при цехов процес с едно съединение на всеки 30–60 секунди.
5. Изберете пълнителна сплав и флюс
Запълващата сплав трябва да е съвместима с основните метали и условията на експлоатация. Сплавите на основата на сребро се използват широко за спояване на мед, месинг, стомана и неръждаема стомана. Медно-фосфорните сплави са често срещани за спояване на мед към мед и мед към месинг. Запояването на алуминий изисква специален пълнител и строг контрол на оксидите.
6. Планирайте охлаждане и безопасност
Машините за индукционно запояване изискват стабилна охлаждаща вода. За непрекъснато производство се препоръчва индустриален охладител със затворен контур. Проектирането за безопасност трябва да включва аварийно спиране, защита от водно налягане, защита от свръхток, изолация на бобината и предпазител за оператора.
7. Тествайте преди масово производство
За нови части силно се препоръчва тестване на проби. Резултатите от тестовете трябва да потвърдят времето за нагряване, течливостта на пълнителя, якостта на съединението, характеристиките на течове, външния вид и повторяемостта на приспособлението. След успешно тестване, могат да бъдат потвърдени окончателно машината, бобината и приспособлението.
Предимства
| Предимство | Инженерна стойност | Стойност на бизнеса |
|---|---|---|
| Локализирано отопление | Топлината е концентрирана в областта на ставата | По-малко деформация и по-ниски енергийни загуби |
| Бърза скорост на нагряване | Съединението бързо достига температура на запояване | По-висок производствен капацитет |
| Повторяем процес | Мощността и времето могат да се контролират прецизно | По-стабилно качество на продукта |
| Без открит пламък | По-чиста и безопасна работна среда | По-нисък риск от пожари и по-лесно управление на фабриката |
| Подходящ за автоматизация | Лесна интеграция с PLC, робот и приспособление | По-ниска зависимост от труда |
| По-малко окисление | По-краткото време за нагряване намалява експозицията | По-добър външен вид и по-малко последващо почистване |
| Енергийна ефективност | Топлината се генерира вътре в метала | По-ниски оперативни разходи в много производствени случаи |
| Гъвкав дизайн на бобината | Бобината може да бъде персонализирана за различни съединения | Едно захранване може да поддържа множество продукти |
Сравнителна таблица: индукционно запояване срещу пламъчно запояване
| Точка | Индукционна спойка | Спояване с пламък |
|---|---|---|
| Контрол на отоплението | Високо | Зависи силно от уменията на оператора |
| Скорост на нагряване | Бързо | Среден |
| Повторяемост | Отличен с таймер или PLC | Променлив |
| Автоматизация | Лесна | Труден |
| Окисляване | Намалете с правилния процес | По-високо поради открит пламък |
| Безопасност | Без открит пламък | Необходимо е боравене с открит пламък и газ |
| Енергиен фокус | Локализирани | По-широка засегната от топлината зона |
| Най-добро използване | Многократно промишлено запояване | Гъвкав ремонт и нискобюджетна ръчна работа |
Ограничения
Въпреки че индукционното запояване има много предимства, то не е най-доброто решение за всяко съединение. Детайлът трябва да е електропроводим, а зоната на съединението трябва да е достъпна за индукционната бобина. Много сложните геометрии може да изискват специален дизайн на бобината. Алуминиевото запояване има тесен технологичен прозорец и често се нуждае от повече тестове. Големите части с висока топлинна маса може да изискват по-висока мощност и по-мощни охладителни системи.
| ограничаване | Причина | Препоръчително действие |
|---|---|---|
| Първоначалната инвестиция е по-висока от тази на пламъчната горелка | Необходими са захранване, бобина, охлаждане и приспособление | Оценете общите разходи, спестяванията на труд и подобряването на качеството |
| Бобината трябва да съответства на геометрията на детайла | Разпределението на магнитното поле определя резултата от нагряването | Използвайте персонализиран дизайн на бобини и тестване на проби |
| Не е идеален за непроводящи материали | Индукцията изисква проводим или магнитен материал | Използвайте метален токоприемник или друг метод за нагряване, ако е необходимо |
| Изисква охлаждаща вода | Бобината и силовата електроника генерират топлина | Използвайте чилър със затворен контур за стабилно производство |
| Настройката на процеса изисква инженерни познания | Мощността, честотата и бобината влияят на крайния резултат | Работете с опитен доставчик на индукционно оборудване |
Защо да изберете индукционно оборудване HLQ?
HLQ Induction Equipment Co., Ltd. се фокусира върху инженерни решения за индукционно нагряване за промишлени приложения, включително запояване, закаляване, коване, топене, PWHT, термосвиваемо сглобяване, отстраняване на покрития, нагряване на реактори и персонализирани електромагнитни нагряващи системи. За проекти за индукционно запояване, HLQ може да подкрепи клиентите от първоначалния анализ на пробите до окончателната конфигурация на машината, проектиране на бобини и тестване на процеса.
| Възможности на HLQ | Полза за клиента |
|---|---|
| Широк диапазон на индукционно захранване | Подходящ за малки ръчни запояващи линии и големи автоматични запояващи линии |
| Опции за висока и средна честота | По-добро съчетаване за различни размери на детайлите и дълбочини на нагряване |
| Дизайн на индукционна бобина по поръчка | Подобрява равномерността на нагряването и качеството на съединението |
| Инженерна подкрепа при избора | Помага на клиентите да избегнат грешен избор на мощност или честота |
| Ръчни, преносими и автоматизирани системи | Гъвкаво решение за ремонт, работилница и масово производство |
| Опит в приложенията с мед, месинг, карбид и инструменти | По-бързо разработване на процеси и практическо отстраняване на проблеми |
| Опционален PLC, HMI и контрол на температурата | Подобрява повторяемостта и проследимостта на производството |
| Експортно-ориентирана конфигурация | Напрежението, езикът, охлаждането и дизайнът за безопасност могат да бъдат персонализирани |
Индукционните запояващи машини на HLQ могат да бъдат избрани за запояване на медни тръби, запояване на месингови конектори, запояване на карбидни инструменти, запояване на сегменти с диамантени инструменти, запояване на тръби от неръждаема стомана, запояване на дъно на готварски съдове и запояване на електрически компоненти. Клиентите трябва само да предоставят материал, размер на съединението, пълнителна сплав, целево време за нагряване, производствен капацитет, състояние на захранването и изисквания за автоматизация. След това инженерите на HLQ могат да препоръчат подходяща мощност, честота, структура на бобината, система за охлаждане и метод на управление.
Често задавани въпроси
1. За какво се използва индукционна машина за запояване?
Използва се за съединяване на метални части чрез нагряване на зоната на съединението с електромагнитна индукция и разтопяване на спояваща сплав. Често срещани приложения включват запояване на медни тръби, запояване на месингови фитинги, запояване с карбидни инструменти, запояване с диамантени сегменти, запояване на тръби от неръждаема стомана, запояване на електрически конектори и запояване на дъното на готварски съдове.
2. Индукционното запояване по-здраво ли е от запояването?
Да, в повечето промишлени приложения запояването осигурява по-висока якост на съединението от запояването, защото запояването използва пълнителна сплав с по-висока температура и създава по-здрава металургична връзка. Крайната якост зависи от пълнителната сплав, дизайна на съединението, хлабината, чистотата и качеството на нагряване.
3. Може ли индукционното запояване да замести пламъчното запояване?
Да, индукционното запояване може да замести пламъчното запояване в много повтарящи се промишлени процеси. То осигурява по-бързо нагряване, по-добър контрол, по-малко окисление, липса на открит пламък и по-лесна автоматизация. Въпреки това, пламъчното запояване може да бъде полезно за ремонтни дейности с много малък обем или за силно нередовни полеви работи.
4. Каква мощност е необходима за запояване на медни тръби?
Малките медни тръбни съединения обикновено се нуждаят от 5–15 kW. Запояването на средни медни тръби и HVAC разпределители може да изисква 15–35 kW. По-големите медни сглобки може да изискват 40–80 kW или повече. Окончателният избор зависи от диаметъра на тръбата, дебелината на стената, пълнителната сплав и необходимото време на цикъла.
5. Каква честота е най-подходяща за индукционно запояване?
Малките прецизни съединения често използват 100–500 kHz. За общо запояване на мед и месинг обикновено се използва 50–200 kHz. По-големи карбидни инструменти, части за двигатели и запояване на съдове за готвене могат да използват 10–100 kHz. Най-добрата честота зависи от дълбочината на нагряване, размера на детайла и материала.
6. Може ли индукционното запояване да се използва за неръждаема стомана?
Да. Неръждаемата стомана може да се споява индукционно с подходяща пълнителна сплав и флюс или защитна атмосфера. Тъй като неръждаемата стомана може да се окислява по време на нагряване, контролът на процеса и подготовката на повърхността са важни.
7. Може ли индукционното запояване да се използва за алуминий?
Да, но запояването на алуминий е по-трудно от запояването на мед или стомана. Алуминият има малка температурна разлика между температурата на запояване и температурата на топене на основния метал и контролът на оксидния филм е от решаващо значение. Силно се препоръчва тестване на проби.
8. Необходим ли е флюс за индукционно запояване?
Много процеси на запояване изискват флюс за отстраняване на оксиди и подобряване на течливостта на пълнителя. Някои процеси използват защитна атмосфера, като азот, аргон или формовъчен газ, вместо конвенционален флюс. Изборът зависи от основния материал, пълнителната сплав и изискването за чистота.
9. Каква е разликата между индукционно запояване и индукционно заваряване?
Индукционното запояване разтопява само добавъчния метал, а не основния материал. Индукционното заваряване нагрява самия основен материал, за да създаде заварена шевка. Спояването обикновено се използва, когато се изисква по-ниска температура на съединяване, разнородни метали или прецизен монтаж.
10. Каква информация е необходима за избор на машина?
Важна информация включва основен материал, размери на детайлите, вид на съединението, пълнителна сплав, температура на запояване, необходимо време за нагряване, дневен обем на производство, захранващо напрежение, условия на охлаждане, ниво на автоматизация и изисквания за проверка на качеството.
11. Може ли една индукционна машина за запояване да обработва различни продукти?
Да. Едно захранване често може да се използва за различни продукти чрез смяна на индукционната бобина, приспособлението и технологичната рецепта. Диапазонът на мощност и честота обаче трябва да са подходящи за всички целеви части.
12. Защо споеното съединение става черно?
Почерняването обикновено се причинява от окисляване, прегряване, грешен флюс, дълго време за нагряване или лоша защитна атмосфера. Решенията включват намаляване на времето за нагряване, подобряване на контрола на температурата, използване на правилния флюс и добавяне на азотна или аргонова защита.
13. Колко бързо е индукционното запояване?
Много малки и средни съединения могат да бъдат запоени в рамките на 2–30 секунди. Големите части може да изискват по-дълго нагряване. Действителното време на цикъла включва зареждане, нагряване, поток на пълнежа, охлаждане и разтоварване.
14. Необходимо ли е водно охлаждане?
Да. Индукционната бобина и силовата електроника изискват охлаждане. За непрекъснато производство се препоръчва охладител със затворен контур, за да се поддържа стабилна температура на водата, да се предотврати образуването на котлен камък и да се защити машината.
15. Защо трябва да избера персонализирана бобина?
Серпентината определя модела на нагряване. Специално изработената серпентина подобрява концентрацията на енергия, равномерността на температурата, времето на цикъла и качеството на съединението. За сериозно производство, дизайнът на серпентината често е толкова важен, колкото и мощността на машината.
16. Може ли индукционното запояване да бъде автоматизирано?
Да. Индукционното запояване е много подходящо за автоматизация. Може да се интегрира с PLC управление, HMI съхранение на рецепти, пневматични приспособления, въртящи се маси, конвейери, роботи, температурна обратна връзка и регистриране на данни.
17. Какво причинява слаби споени съединения?
Слабите съединения често се причиняват от лошо почистване, неправилна пълнителна сплав, неправилна хлабина на съединението, недостатъчно нагряване, прегряване, движение по време на охлаждане или лошо омокряне. Стабилното закрепване и контролираният цикъл на нагряване са от съществено значение.
18. Коя е най-добрата машина за индукционно запояване на медни тръби за ОВК?
За повечето запояване на медни тръби и месингови фитинги за ОВК системи, практическа отправна точка е високочестотна индукционна машина за запояване с мощност 15–35 kW. За по-големи разпределители или множество съединения може да са необходими 40–60 kW.
19. Коя е най-добрата машина за индукционно запояване на карбидни инструменти?
Запояването с карбидни инструменти често използва 15–80 kW в зависимост от размера на инструмента. Честотата обикновено е в диапазона 20–100 kHz. Контролираното нагряване и охлаждане са важни за предотвратяване на напукване на карбида.
20. Как HLQ може да помогне с проект за индукционно запояване?
HLQ може да оцени детайла, да препоръча мощност и честота, да проектира индукционната бобина, да предостави предложения за закрепващи елементи, да тества запояване на проби, да конфигурира системи за охлаждане и управление и да достави ръчни, преносими, полуавтоматични или напълно автоматични индукционни машини за запояване според производствените нужди.
Заключение
Индукционната машина за запояване е чисто, бързо и контролируемо решение за съединяване на мед, месинг, неръждаема стомана, карбид, диамантени инструменти, електрически части, кухненски съдове и много промишлени сглобки. В сравнение с пламъчното запояване, тя предлага по-добра повторяемост, по-лесна автоматизация, по-ниско окисление и по-висока производствена ефективност. Успехът на процеса зависи от правилния избор на мощност, съгласуване на честотата, дизайн на бобината, точност на приспособлението, избор на пълнителна сплав и контрол на температурата. За купувачи, които се нуждаят от стабилно качество на запояване и мащабируемо производство, HLQ Induction Equipment може да предостави инженерни решения за индукционно запояване - от преносими машини до автоматични производствени системи.