Индукционна пещ за топене на желязо и стомана
Индукционна пещ за топене на желязо и стомана | Ръководство за избор на инженерни решения
Съдържание
- Бърз отговор
- Какво представлява този продукт?
- Основни приложения
- Подходящи материали
- Принцип на работа
- Технически спецификации
- Препоръчителен избор на модел
- Работен процес на процеса
- Дизайн на бобини и приспособления
- Система за управление и автоматизация
- Често срещани проблеми и решения
- Ръководство за избор на инженерни решения
- Предимства
- Ограничения
- Защо да изберете индукционно оборудване HLQ?
- Често задавани въпроси
An индукционна пещ Системата за топене на желязо и стомана е електрическа система за топене на метал, използвана за топене на чугун, въглеродна стомана, неръждаема стомана, легирана стомана, чугун, връщане на скрап и стоманен скрап в леярни, леярски заводи и цехове за рециклиране на метал. Тя използва електромагнитна индукция за генериране на топлина директно вътре в металната шихта, осигурявайки бързо топене, по-чиста работа, стабилен контрол на температурата и по-ниски загуби от окисление в сравнение с много пещи, работещи с гориво. За купувачите тя решава проблеми като бавно топене, нестабилна температура на разтопения метал, високо замърсяване на горивото, труден контрол на отливането и непостоянно качество на отливането.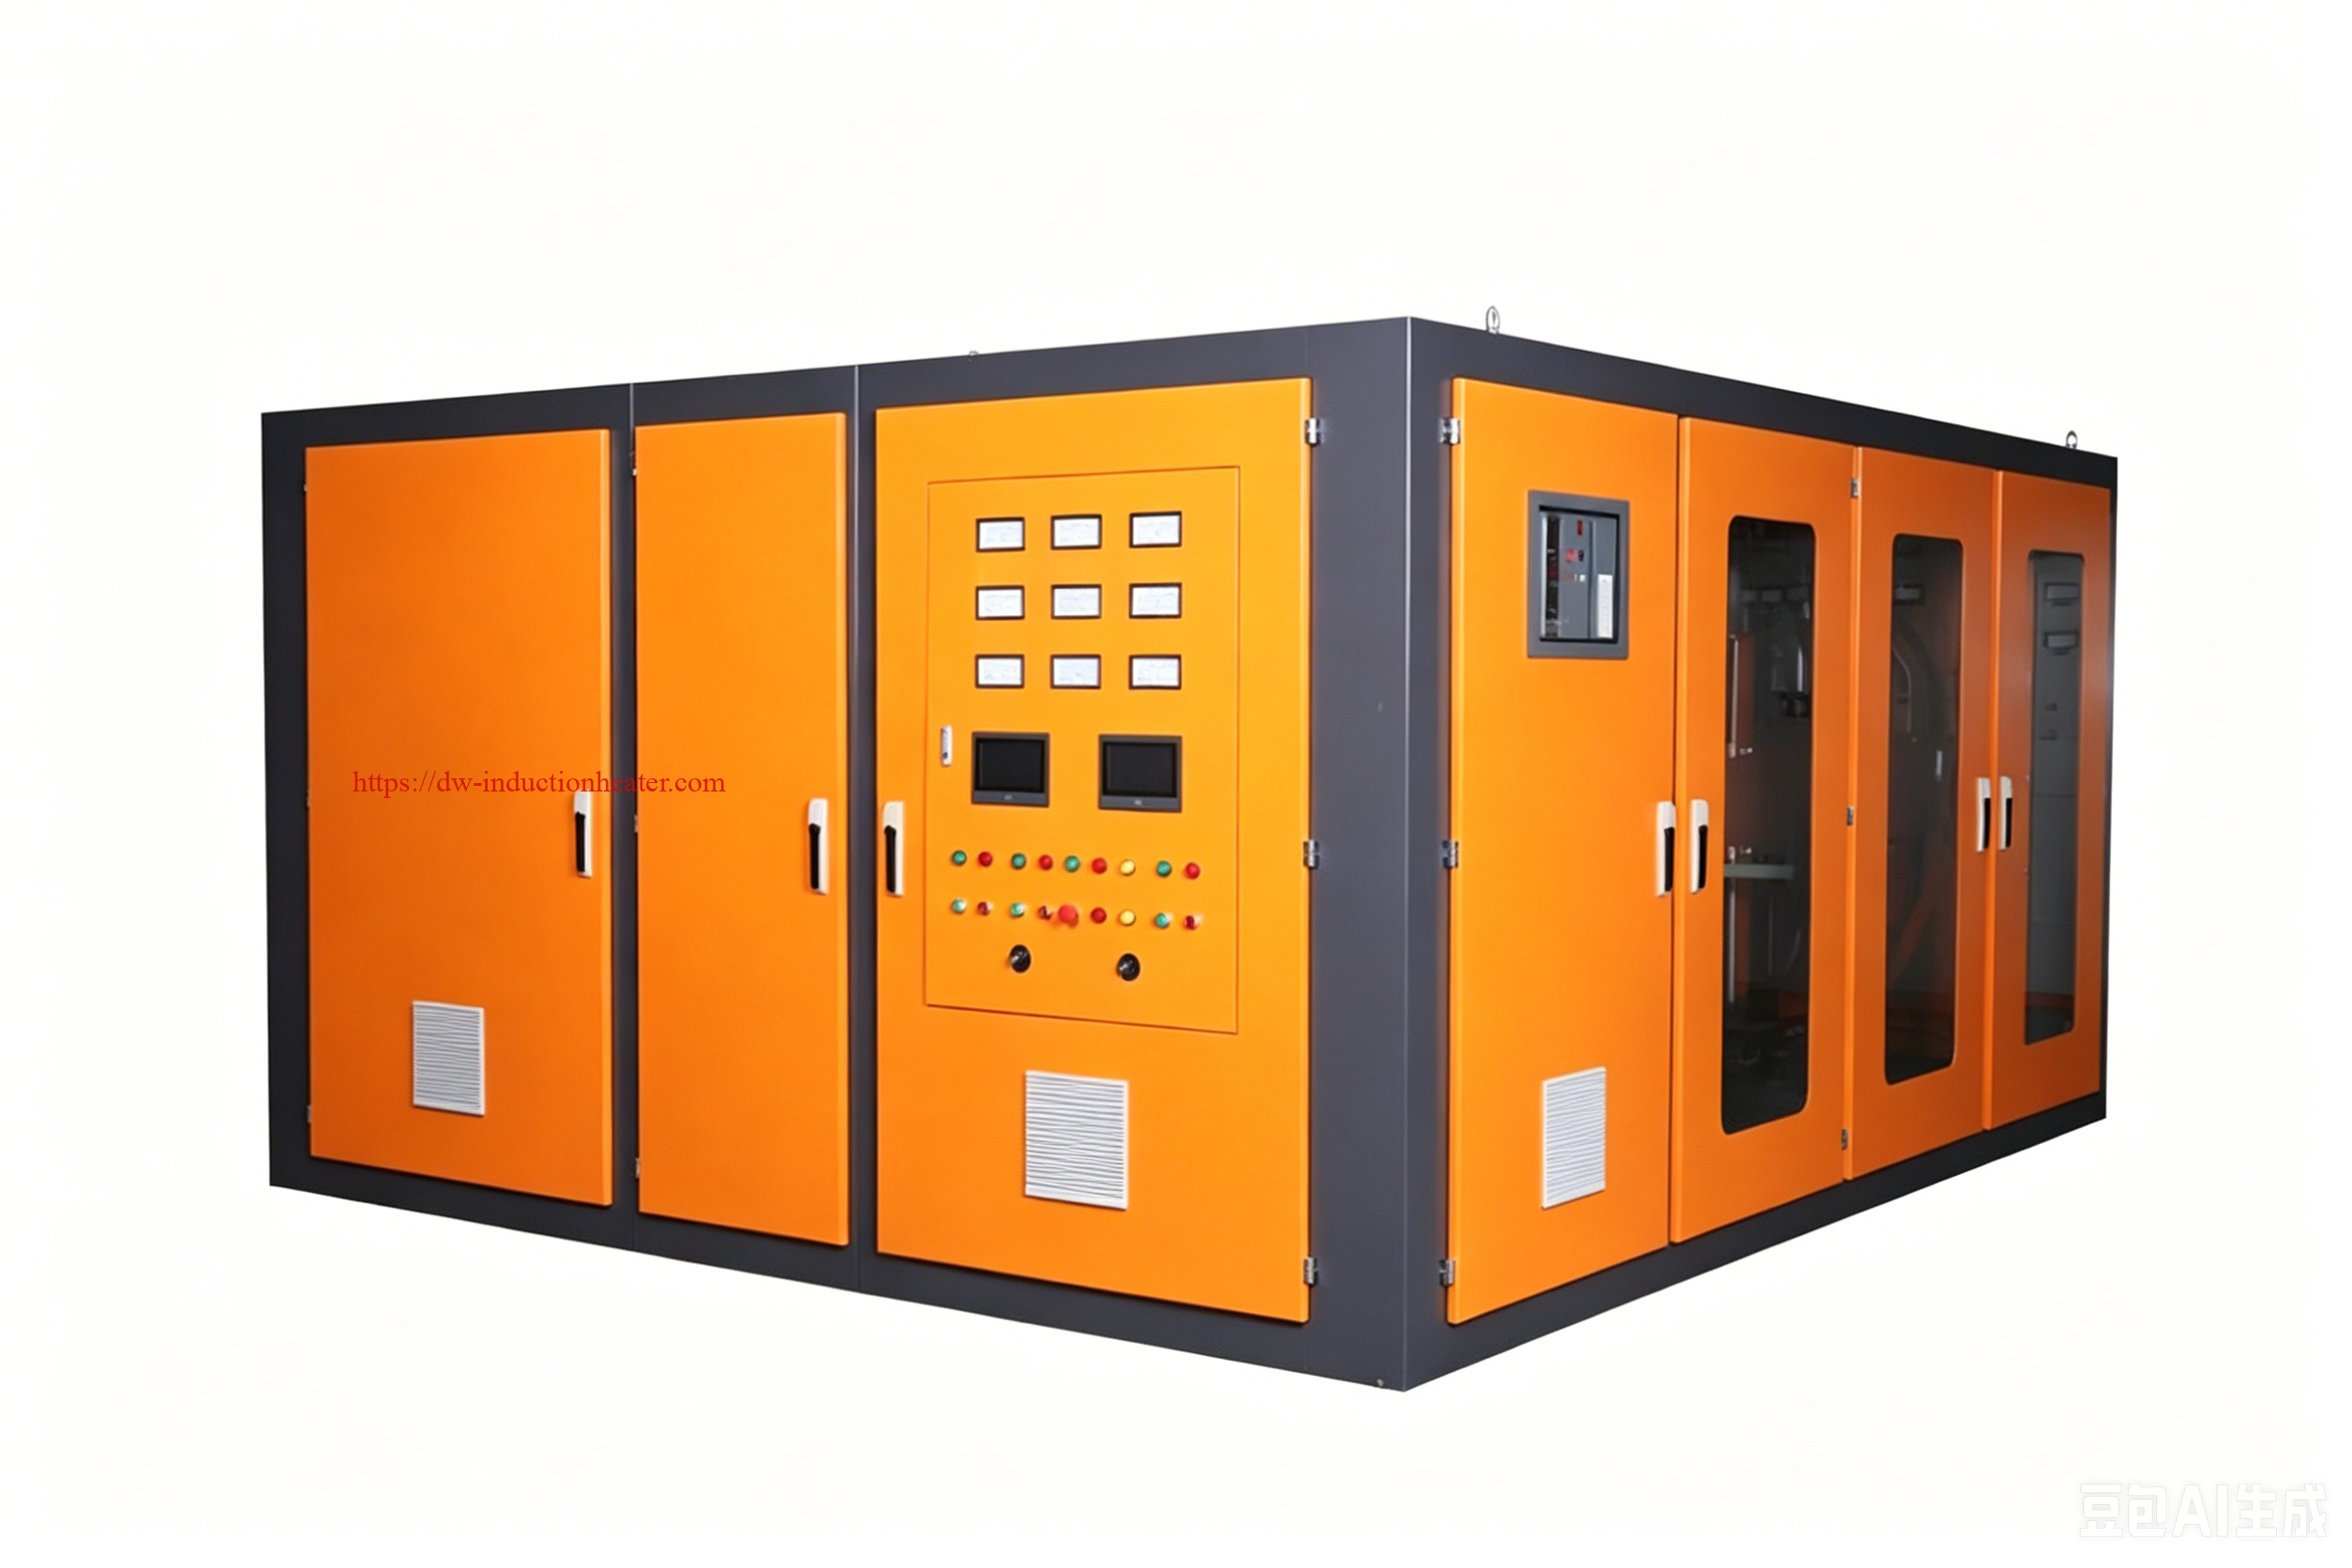
Бърз отговор
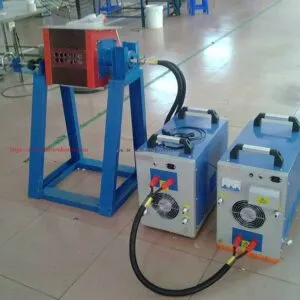
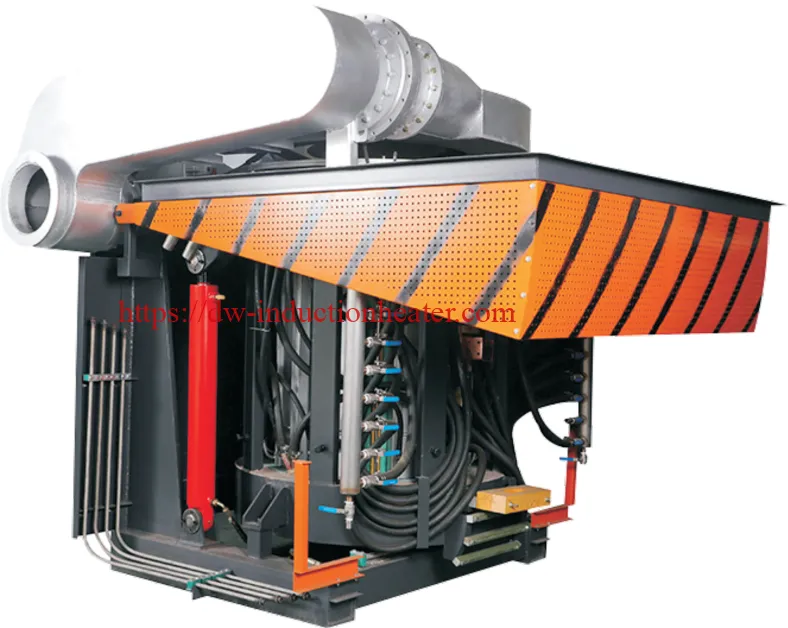
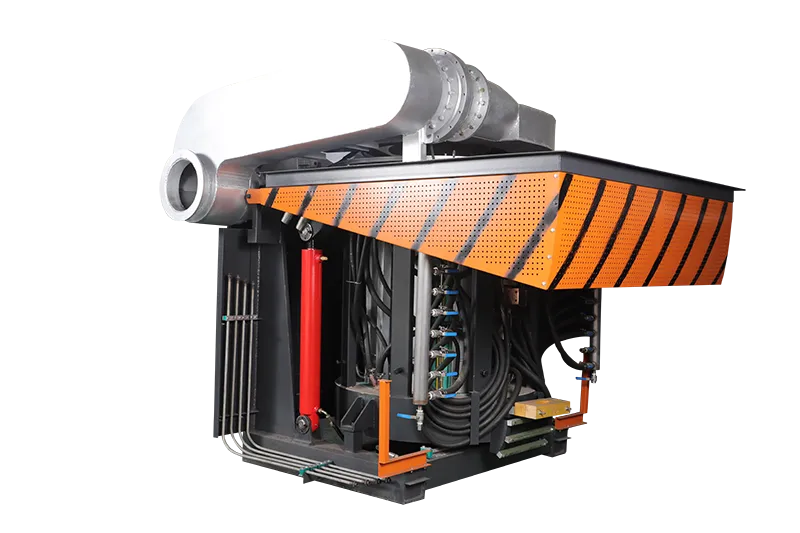
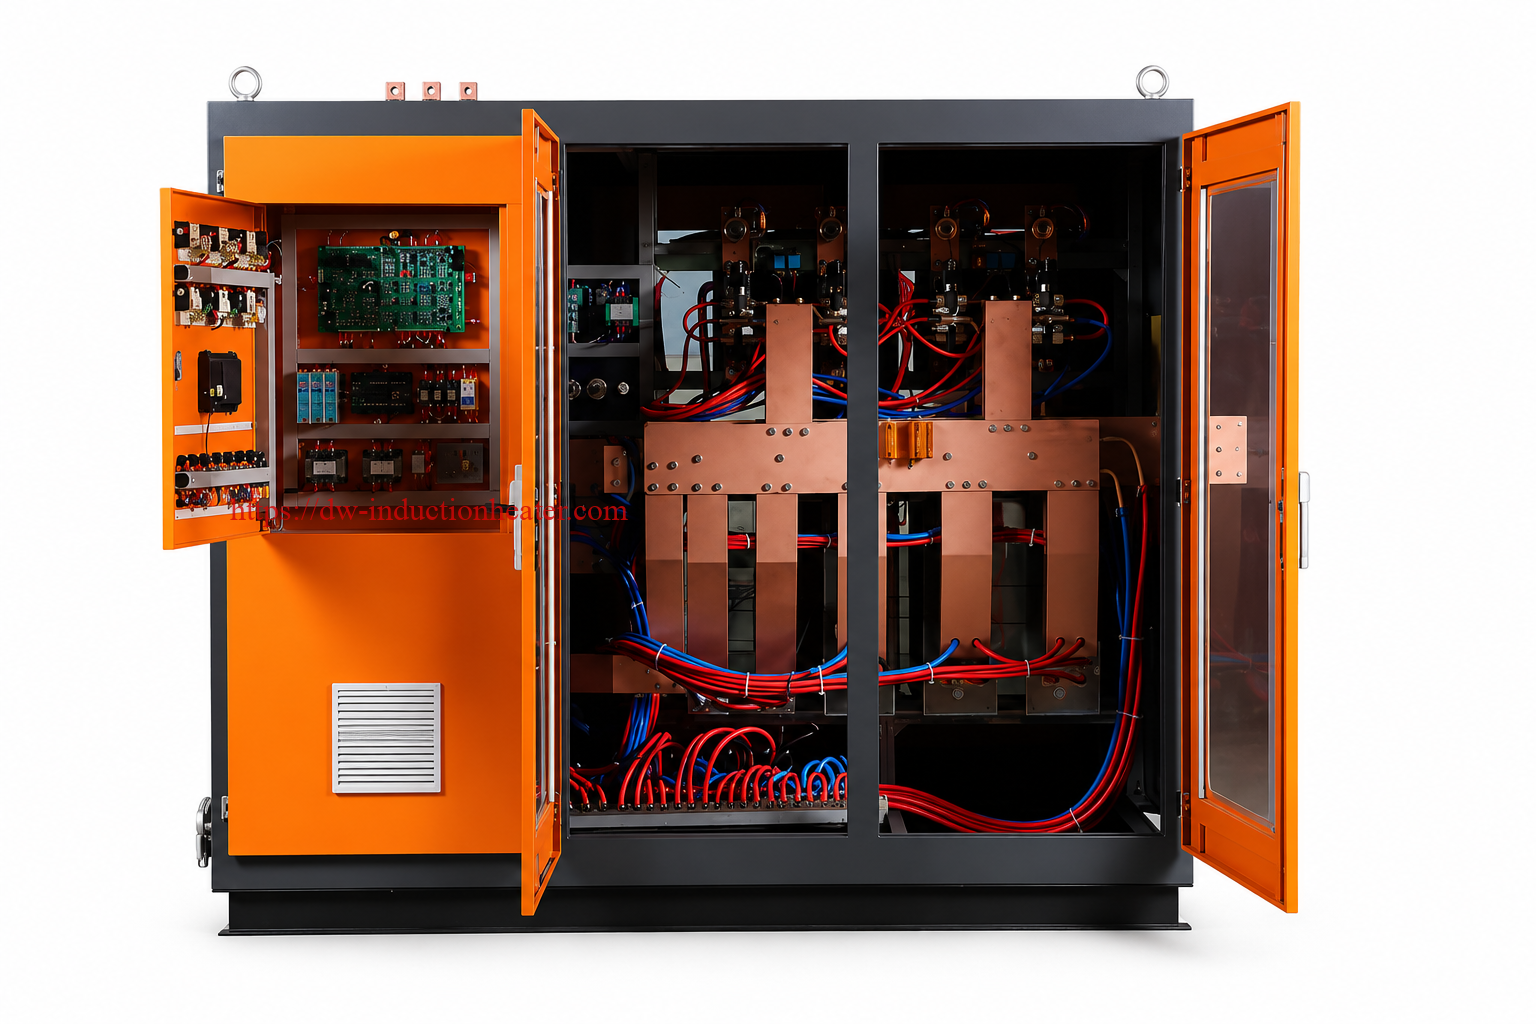
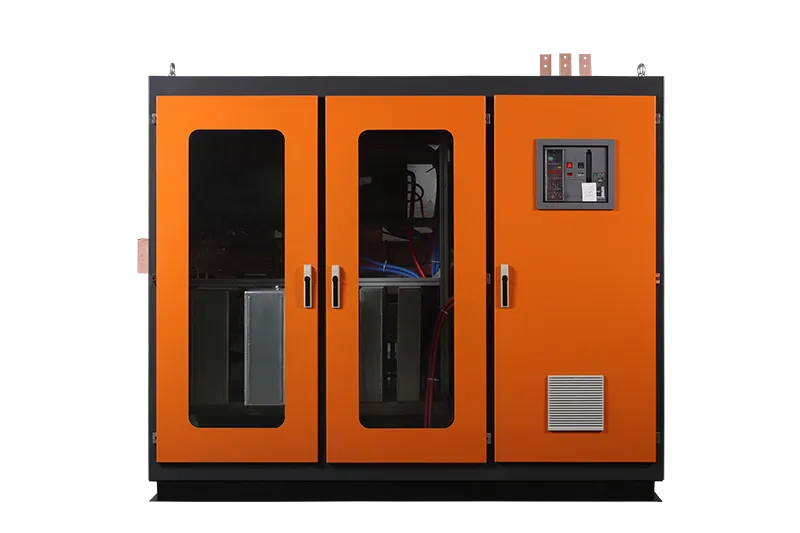
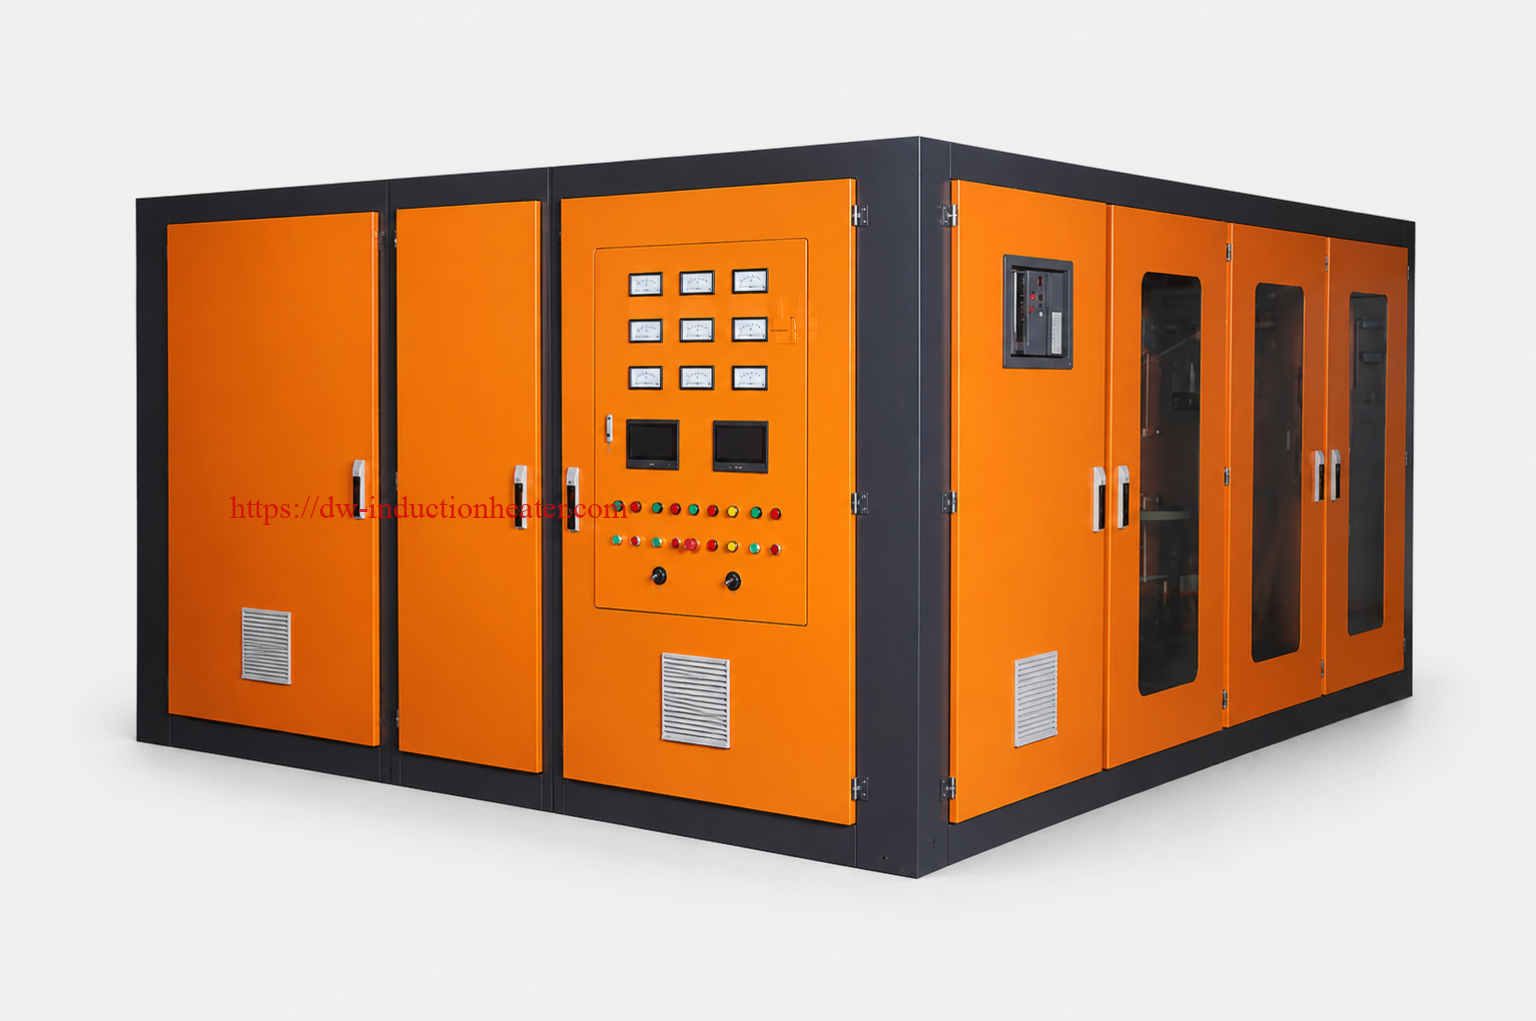
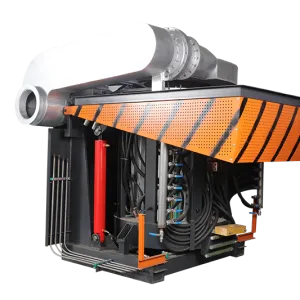
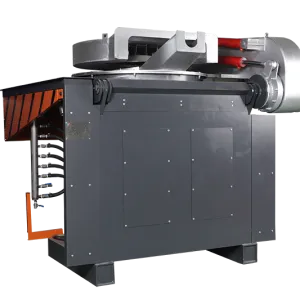
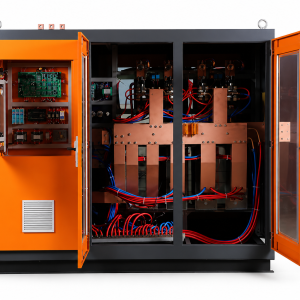
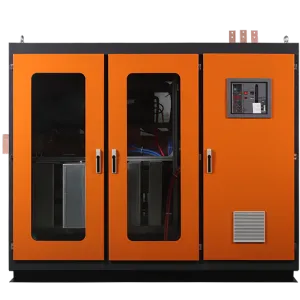
Индукционната пещ за топене на желязо и стомана е електрическа пещ със средна честота, която нагрява метала чрез електромагнитна индукция. Тя е най-подходяща за леярни, леярни заводи за стомана, цехове за леене на чугун и операции по рециклиране на скрап, които се нуждаят от бързо, чисто и контролируемо топене на чугун, въглеродна стомана, легирана стомана и неръждаема стомана. Цялостната система обикновено включва индукционно захранване, кондензаторен шкаф, тяло на пещта, водно охлаждана медна индукционна бобина, огнеупорна облицовка, хидравлична система за накланяне, водно охлаждани кабели, охладителна система и електрически контролен шкаф.
Какво представлява този продукт?
Индукционната пещ за топене на желязо и стомана е безсърдечна индукционна топилна пещ, предназначена за високотемпературно топене на черни метали. За разлика от вагранка, газова пещ или пещ на мазут, индукционната пещ не разчита на горене като основен източник на топлина. Вместо това, тя използва променливо електромагнитно поле, за да индуцира електрически токове вътре в металната шихта. Тези токове произвеждат топлина вътре в самото желязо или стомана, което позволява на шихтата да се топи бързо и равномерно.
В практическа промишлена употреба този тип пещ обикновено се нарича средночестотна индукционна пещ, IF индукционна пещ, KGPS индукционна пещ, индукционна пещ за топене на стомана, индукционна пещ за чугун или електрическа пещ за топене на стомана. Точната конфигурация зависи от капацитета на топене, вида метал, захранването, производствения график, метода на леене и разположението на цеха.
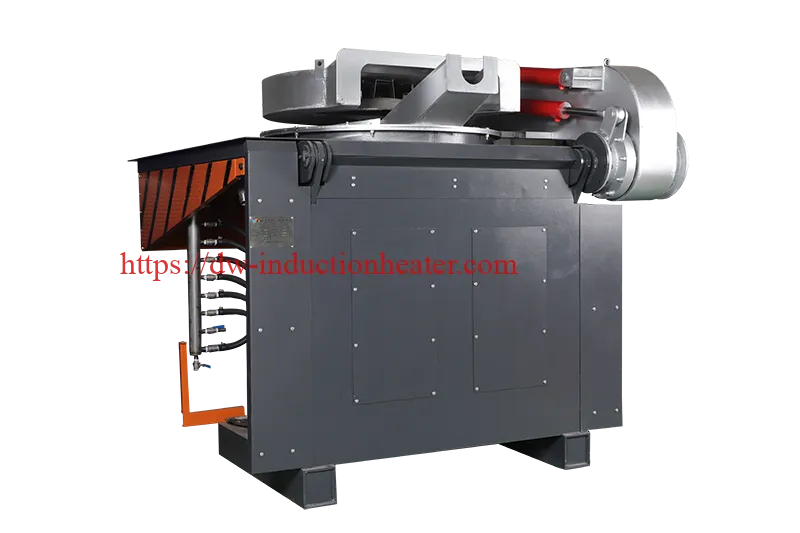
За топенето на желязо и стомана, конструкцията на пещта е особено важна, тъй като температурата на топене е висока и облицовката на пещта трябва да издържа на силно термично, механично и химическо натоварване. Пещ със стоманен корпус често се избира за производство със среден и голям капацитет, защото осигурява по-здрава механична опора, по-добра безопасност и по-добра пригодност за тежкотоварна леярска работа. Пещите с алуминиев корпус често се използват за по-малки или по-леки производствени изисквания.
| Точка | Описание | Инженерно значение |
|---|---|---|
| Име на продукта | Индукционна пещ за топене на желязо и стомана | Електрическа пещ за топене на черни метали чрез електромагнитна индукция. |
| Тип пещ | Индукционна топилна пещ със средна честота / IF / KGPS | Подходящ за топене в леярни и подготовка на стоманени/чугунени отливки. |
| Основни метали | Чугун, въглеродна стомана, неръждаема стомана, легирана стомана, скрап, скрап стомана | Обхваща повечето приложения за топене на черни метали. |
| Метод на нагряване | Електромагнитна индукция и нагряване с вихрови токове | Топлината се генерира директно вътре в металния заряд. |
| Основни потребители | Леярни, леярски заводи, цехове за рециклиране, фабрики за преработка на стомана | Проектиран за промишлено производство на разтопен метал. |
| Обща структура на пещта | Стоманена обвивка или алуминиева обвивка, с хидравлично накланяне | Избира се според капацитета и интензивността на производството. |
 Основни приложения

Топенето на чугун и стомана е едно от най-взискателните приложения за индукционна пещ. Пещта трябва да достига висока температура, да поддържа стабилна мощност, да защитава индукционната бобина, да е устойчива на износване на огнеупорните материали и да осигурява контролирано отливане. Правилно избраната индукционна пещ може да поддържа много производствени процеси на черни метали.
| Приложение | Типичен материал | Препоръчителна конфигурация на пещта | Полза за купувача |
|---|---|---|---|
| Топене на чугун | Сив чугун, ковък чугун, чугун, скрап | Средночестотна индукционна пещ с подходяща желязна облицовка | Стабилно снабдяване с разтопен чугун за производство на отливки. |
| Топене на въглеродна стомана | Стоманен скрап, въглеродна стомана, нисколегирана стомана | Индукционна пещ със стоманен корпус и хидравлично накланяне | Бързо топене и добър контрол на температурата за леене на стомана. |
| Топене на легирана стомана | Cr-Mo стомана, Mn стомана, инструментална стомана, износоустойчива сплав | Индукционна пещ с контролирана температура | Подобрява еднородността и повторяемостта на състава на сплавта. |
| Топене на неръждаема стомана | 304, 316, скрап от неръждаема стомана, неръждаема сплав | Средночестотна индукционна пещ с контролирана шлакова практика | Поддържа рециклиране на неръждаема стомана и сплави. |
| Рециклиране на скрап от желязо и стомана | Чист стоманен скрап, железен скрап, бракувани отливки | Хидравлична накланяща се индукционна топилна пещ | Превръща скрапа в разтопен метал за многократна употреба. |
| Леене в леярна | Разтопено желязо или стомана за форми | Стоманена корпусна пещ с леене чрез черпак | Подобрява качеството на отливките и гъвкавостта на производството. |
| Разработване на малки партиди сплави | Експериментална стомана или желязна сплав | Малка или средна индукционна тигелна пещ | Гъвкаво топене за пробно и специално производство. |
Подходящи материали
Индукционна пещ може да топи електропроводими метали. За топене на желязо и стомана, пещта трябва да бъде проектирана за висока температура, висока плътност на мощността и правилна огнеупорна облицовка. Въглеродната стомана и чугунът са много често срещани материали за индукционно топене. Неръждаемата стомана и легираните стомани също могат да се топят, но изискват по-внимателен контрол на температурата и състава.
| Материал | Подходящост за топене | Типичен диапазон на температурата на топене | Инженерни бележки |
|---|---|---|---|
| Сива чугун | отличен | Приблизително 1150–1400°C в зависимост от състава | Много често срещано приложение в леярството; шихтата и въглеродният еквивалент трябва да се контролират. |
| Сферографитен чугун | отличен | Приблизително 1300–1500°C | Изисква добро качество на основното желязо преди нодуларизираща обработка. |
| Въглеродна стомана | отличен | Приблизително 1450–1600°C | Изисква високотемпературна облицовка и достатъчен капацитет на захранване. |
| Нисколегирана стомана | отличен | Приблизително 1450–1650°C | Загубата на сплав и крайният химичен състав трябва да се следят. |
| Неръждаема стомана | добър | Приблизително 1400–1550°C | Окислението и загубата на хром трябва да се контролират с правилна практика за обработка на шлака. |
| Високоманганова стомана | добър | Приблизително 1400–1500°C | Подходящ за износоустойчиво леене, но съвместимостта с облицовката е от значение. |
| Инструментална стомана | добър | Приблизително 1450–1600°C | Изисква точен контрол на температурата и управление на сплавите. |
| Скрап от желязо и стомана | Добре е, ако е чисто и сухо | Зависи от състава | Влагата, запечатаните кухини, маслото и замърсяванията трябва да бъдат отстранени преди зареждане. |
Принцип на работа
Принципът на работа на индукционна пещ за топене на желязо и стомана е електромагнитна индукция. Индукционният източник на захранване преобразува фабричния променлив ток в средночестотен ток. Този ток протича през водноохлаждаема медна индукционна бобина, обграждаща тигела или огнеупорната облицовка. Бобината генерира променливо магнитно поле, което прониква в чугунената или стоманената зареждане вътре в пещта.
Тъй като желязото и стоманата са проводими, променящото се магнитно поле индуцира циркулиращи токове вътре в металния заряд. Тези циркулиращи токове се наричат вихрови токове. Когато вихровите токове протичат през електрическото съпротивление на метала, се генерира топлина. С продължаване на нагряването зарядът омеква, свива се, топи се и образува разтопена баня.
След като започне топенето, електромагнитната сила създава естествено разбъркване в разтопената вана. Това разбъркване помага за по-равномерното разпределение на топлината и легиращите елементи. За леярското производство това е важно, защото равномерната температура и равномерният химичен състав спомагат за подобряване на консистенцията на отливката.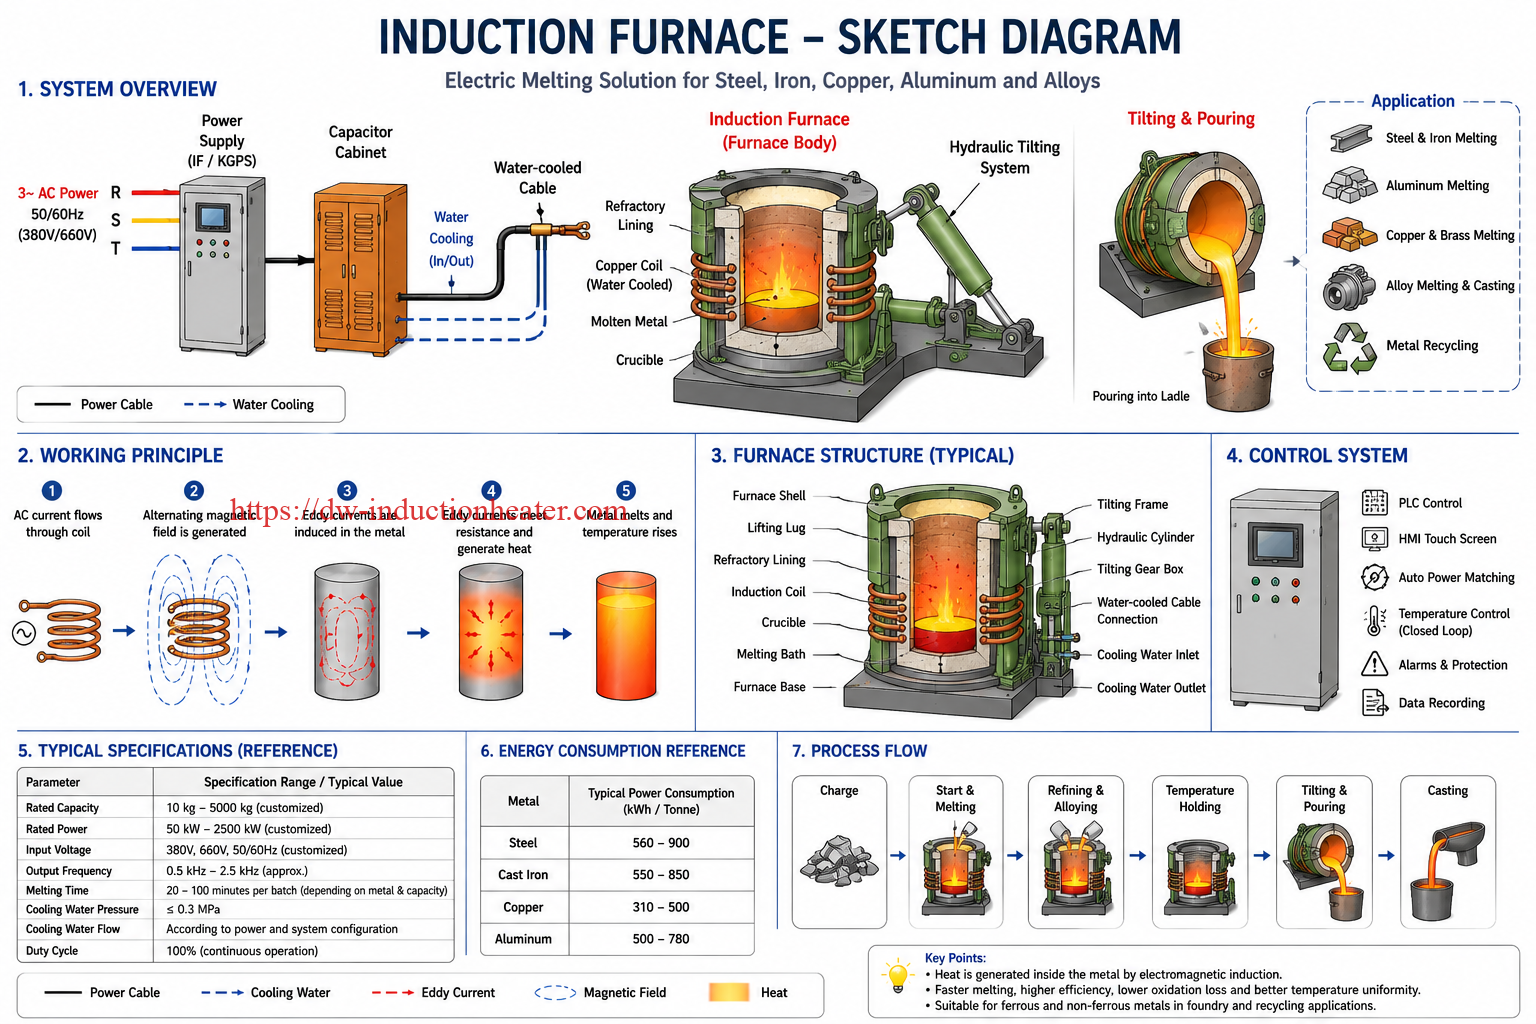
| Стъпка | Процес | Какво се случва във пещта |
|---|---|---|
| 1 | захранване | Трифазно фабрично захранване постъпва в захранването на индукционната пещ. |
| 2 | Преобразуване на честотата | Захранването преобразува входната мощност в средночестотен ток на пещта. |
| 3 | Възбуждане на бобина | Токът протича през водноохлажданата медна индукционна бобина. |
| 4 | Формиране на магнитно поле | Намотката генерира променливо магнитно поле около тигела. |
| 5 | Нагряване с вихрови токове | Вътре в чугунената или стоманената шихта се индуцират вихрови токове. |
| 6 | Генериране на топлина от джоул | Електрическото съпротивление преобразува индуцирания ток в топлина. |
| 7 | Топене | Твърдият заряд се топи в разтопена желязна или стоманена вана. |
| 8 | Електромагнитно разбъркване | Разтопеният метал циркулира, което спомага за постигане на еднородност на температурата и състава. |
| 9 | Накланяне и изливане | Хидравличната система накланя пещта, за да излее разтопен метал в кофи или форми. |
Проста схема на работа
| Вход | Преобразуване на мощност | Индукционно поле | Метална реакция | Крайната продукция |
|---|---|---|---|---|
| 3-фазно променливотоково захранване | MF / KGPS захранване | Медна бобина с водно охлаждане създава магнитно поле | Вихровите токове нагряват желязната или стоманена шихта | Разтопено желязо или стомана, готови за леене |
Технически спецификации
| Параметър | Спецификация | бележки |
|---|---|---|
| Вид на продукта | Средночестотна индукционна пещ за топене на желязо и стомана | Подходящ за леярство и леене на стомана. |
| Капацитет на пещта | 10 кг до 5000 кг на партида, персонализирано | Изберете според теглото на партидата и дневното производство. |
| Обхват на мощност | Персонализирани системи от 50 kW до 2500 kW или по-високи | По-високата мощност съкращава времето за топене, но изисква по-силна електрическа инфраструктура. |
| Честота на изхода | Обикновено около 0.5 kHz до 2.5 kHz за много средночестотни топилни пещи | По-ниската честота обикновено се използва за по-големи капацитети на пещите. |
| Напрежение на входа | 380V, 660V, 750V, 1000V или персонализирано | Зависи от нивото на мощност и местното фабрично електрическо захранване. |
| Корпус на пещта | Стоманена обвивка или алуминиева обвивка | Стоманена обвивка се препоръчва за по-големи системи за топене на желязо и стомана. |
| Метод на накланяне | Хидравлично накланяне, механично накланяне или фиксирана конструкция на пещта | Хидравличното накланяне подобрява контрола на изливането и безопасността на оператора. |
| Метод за охлаждане | Водно охлаждане за бобина, захранване, кондензаторен корпус и кабели | Дебитът и налягането на охлаждащата вода трябва да се следят непрекъснато. |
| Огнеупорна облицовка | Киселинна, неутрална или основна облицовка в зависимост от метала и процеса | Изборът на облицовка влияе върху безопасността, живота и качеството на метала. |
| Система за контрол на | Цифрово управление, PLC, HMI, температурна обратна връзка и защитни аларми (опционални) | Полезно за стабилно производство и по-лесна работа. |
| Защита на безопасността | Свръхток, пренапрежение, водно налягане, загуба на фаза, аларма за теч в пещта - по избор | Големите чугунени и стоманени пещи трябва да използват конфигурация за пълна защита. |
| Типично Application | Топене на чугун, топене на стомана, леене в леярни, рециклиране на скрап и производство на сплави | Проектиран за производство на черни метали при висока температура. |
Препоръчителен избор на модел
| Приложение | Материал | Препоръчителна мощност | Честота |
|---|---|---|---|
| Малко топене на чугун | Сиво чугун, чугун, скрап | 100kW–250kW | Средна честота, обикновено 0.5–2.5 kHz в зависимост от размера на пещта |
| Малка работилница за леене на стомана | Въглеродна стомана, нисколегирана стомана | 160kW–350kW | Средна честота / KGPS |
| Топене на чугун 500 кг | Връщане от чугун, чугун, леярни | 250kW–500kW | Средна честота |
| 1 тон топене на желязо или стомана | Чугун, въглеродна стомана, легирана стомана | 500kW–800kW | Средна честота / KGPS |
| 2-тонна леярна топене | Желязо, въглеродна стомана, легирана стомана | 1000kW–1500kW | Средна честота |
| 3-тонно топене на тежка стомана | Стоманен скрап, легирана стомана, неръждаема стомана | 1500kW–2000kW | Средна честота, по-нисък диапазон за по-голяма вана |
| 5-тонна индустриална леярна за топене | Чугун, стомана, тежък скрап | 2000 kW–2500 kW+ | Система за пещ със средна честота / висока мощност |
| Топене на неръждаема стомана | Скрап от неръждаема стомана и неръждаема сплав | Зависи от размера на партидата, обикновено 500 kW–2500 kW | Средна честота с прецизен контрол на температурата |
Справка за избор на капацитет
| Капацитет на пещта | Типична употреба | Препоръчително тяло на пещта | Инженерен коментар |
|---|---|---|---|
| 10–100 кг | Лаборатория, пробно топене, малки отливки | Малка тигелна пещ | Подходящ за проби и специални сплави. |
| 150–350 кг | Малка леярна, ремонтно леене, производство на малки партиди | Алуминиева обвивка или компактна стоманена обвивка | По-ниски инвестиции и гъвкава работа. |
| 500–1000 кг | Средно леярско производство | Хидравлична накланяща се стоманена корпусна пещ | Често срещан избор за цехове за непрекъснато леене. |
| 1500–3000 кг | Голяма леярна и стоманолеярна | Пещ от стоманена черупка | Изисква мощен трансформатор, система за охлаждане и безопасност. |
| 3000–5000 кг | Тежко промишлено топене | Пещ с тежък стоманен корпус | Проектиран за висока производителност и дълги производствени смени. |
Работен процес на процеса
Безопасният и ефикасен процес на топене на желязо или стомана изисква повече от включване на захранването. Операторите трябва правилно да подготвят шихтата, да проверят футеровката, да потвърдят охлаждащата вода, да следват правилната крива на топене и да контролират температурата на изливане. Следният работен процес може да се използва като практическо инженерно ръководство.
| Стъпка | операция | Ключова контролна точка |
|---|---|---|
| 1 | Инспекция на системата | Проверете захранващия шкаф, охлаждащата вода, хидравличната система, заземяването и алармите. |
| 2 | Проверка на облицовката | Потвърдете дебелината на огнеупорната облицовка, пукнатините, ерозията и състоянието на синтероване. |
| 3 | Подготовка на зареждането | Използвайте суха, чиста и правилно оразмерена желязна или стоманена шихта. Избягвайте запечатан или мокър скрап. |
| 4 | Първоначално зареждане | Поставете внимателно подходяща долна шихта, за да предпазите облицовката на пещта. |
| 5 | Стартиране с захранване | Започнете с подходящо ниво на мощност и го увеличавайте, когато състоянието на зареждане се стабилизира. |
| 6 | Основно топене | Следете напрежението, тока, водното налягане, шума на пещта и напредъка на топене. |
| 7 | Допълнително зареждане | Добавяйте останалия скрап постепенно след образуването на разтопена вана; избягвайте образуването на мостове. |
| 8 | Легиране и химическа корекция | Добавете въглерод, силиций, манган, хром или други легиращи материали, ако е необходимо. |
| 9 | Отстраняване на шлака | Отстранете шлаката, за да подобрите чистотата на разтопения метал. |
| 10 | Измерване на температурата | Проверете температурата на изливане с помощта на подходящо измервателно оборудване. |
| 11 | Накланяне и изливане | Използвайте хидравлично накланяне, за да излеете безопасно разтопен метал в кофата или формата. |
| 12 | Проверка след топене | Проверете облицовката, запишете консумацията на енергия, времето за топене и производствените данни. |
 Диаграма на потока на топене на желязо и стомана

| Подготовка на зареждането | Топене | Усъвършенстване / Корекция | поливане | Производствен запис |
|---|---|---|---|---|
| Сух скрап, чугун, рециклирани материали, легирани материали | Енергийно нагряване, образуване на разтопена вана, електромагнитно разбъркване | Отстраняване на шлака, регулиране на въглерод/сплав, контрол на температурата | Хидравлично накланяне, прехвърляне на черпак, пълнене на матрици | Енергия, време, състояние на облицовката, качество на отливката |
Дизайн на бобини и приспособления
В индукционна пещ, дизайнът на „бобина и приспособление“ е различен от този на малка индукционна машина за запояване или закаляване. Индукционната бобина е изградена около тигела и облицовката на пещта. Тя трябва да доставя висок ток, да създава стабилно магнитно поле, да поддържа ефективно топене и да остава безопасно охладена по време на непрекъсната работа.
За топенето на желязо и стомана, изолацията на серпентината, водното охлаждане, механичната опора и огнеупорната защита са от решаващо значение. Повреда на серпентината в топилна пещ може да причини сериозен престой и риск за безопасността, така че тялото на пещта трябва да бъде проектирано като цялостна термична, електрическа и механична система.
| Дизайнерски елемент | функция | Инженерна препоръка |
|---|---|---|
| Медна бобина с водно охлаждане | Генерира магнитно поле за топене. | Използвайте медна тръба с висока проводимост и надежден воден канал. |
| Изолация на бобина | Предпазва от късо съединение и предпазва бобината. | Използвайте изолационни материали за висока температура и високо напрежение. |
| Огнеупорна облицовка | Съдържа разтопен метал и предпазва бобината. | Изберете киселинна, неутрална или основна облицовка в зависимост от химичния състав на метала и шлаката. |
| Кожух на пещта | Поддържа намотка, облицовка и накланяща се конструкция. | Стоманена обвивка се препоръчва за големи чугунени и стоманени пещи. |
| Хидравлична накланяща се рамка | Накланяща се пещ за изливане на разтопен метал. | Използвайте здрав вал, цилиндър, краен изключвател и конструкция на предпазна ключалка. |
| Магнитно иго | Подобрява разпределението на магнитното поле и намалява разсейващото поле. | Препоръчва се за много конструкции на пещи със стоманен корпус. |
| Водно охлаждан кабел | Прехвърля висок ток от захранващия шкаф към тялото на пещта. | Оразмерете кабела според тока и разстоянието; проверявайте редовно връзката. |
Система за управление и автоматизация
Съвременните индукционни пещи за топене на желязо и стомана могат да бъдат оборудвани с цифрово управление, автоматично проследяване на натоварването, PLC, HMI, температурна обратна връзка и алармена защита. Тези системи помагат на операторите да поддържат стабилна производителност на топене и да намалят ръчното регулиране.
| Контролна функция | Цел | Полза за топене на желязо и стомана |
|---|---|---|
| Автоматично съпоставяне на натоварването | Регулира изхода според заряда и условията на топене. | Подобрява използването на енергия по време на различните етапи на топене. |
| Постоянен контрол на мощността | Поддържа стабилна изходна мощност. | Съкращава времето за топене и подобрява повторяемостта на производството. |
| PLC контрол | Координира захранването, алармите, охлаждането и спомагателните системи. | Поддържа интелигентна работа в леярната. |
| HMI интерфейс | Показва параметри и работно състояние. | Улеснява работата и намалява трудността при обучение. |
| Обратна връзка за температурата | Измерва температурата на разтопен метал или процес. | Помага за контрол на температурата на изливане и намалява прегряването. |
| Мониторинг на водното налягане | Защитава бобината, кабелите и захранващите компоненти. | Предотвратява прегряване, причинено от повреда в охлаждането. |
| Аларма за теч в пещта | Открива риск от повреда на облицовката. | Силно се препоръчва за големи чугунени и стоманени пещи. |
| Записване на енергийни данни | Записва времето за топене и консумацията на kWh. | Помага за оптимизиране на оперативните разходи и модела на топене. |
Често срещани проблеми и решения
Повечето проблеми с индукционните пещи са свързани с неправилен избор на мощност, лоша подготовка на шихтата, слабо охлаждане, неподходяща облицовка, нестабилно електрическо захранване или лоша оперативна практика. Таблицата по-долу обобщава често срещаните проблеми при топенето на чугун и стомана.
| Проблем | Възможна причина | Инженерно решение |
|---|---|---|
| Времето за топене е твърде дълго | Мощността е твърде ниска, зарядът е твърде голям, напрежението е нестабилно или изолацията на облицовката е лоша. | Изберете по-висока мощност, увеличете размера на заряда, проверете облицовката и потвърдете капацитета на трансформатора. |
| Консумацията на енергия е твърде висока | Дълго време на задържане, мокър заряд, прекомерно прегряване или лошо състояние на облицовката. | Намалете времето за задържане, сухото зареждане, оптимизирайте целевата температура и поддържайте облицовката. |
| Често алармиране на пещта | Проблем с охлаждащата вода, свръхток, пренапрежение, несъответствие на товара или повреда на кондензатор. | Проверете водното налягане, водния поток, кондензаторния корпус, входното напрежение и натоварването на пещта. |
| Температурата на разтопената вана е неравномерна | Лошо разпределение на заряда, недостатъчно време за топене или слабо разбъркване. | Подобрете последователността на зареждане и позволете пълно разтопяване преди измерване на температурата. |
| Фугата на пещта се износва бързо | Неправилен огнеупорен материал, лошо синтероване, термичен шок или механични повреди по време на зареждане. | Използвайте правилния материал за облицовка, следвайте процедурата за синтероване и избягвайте силно ударно натоварване. |
| Пръски разтопен метал по време на зареждане | Мокри отпадъци, запечатани кухини, замърсяване с масло или неправилно зареждане. | Използвайте сухи чисти отпадъци, отстранете запечатаните контейнери и заредете внимателно. |
| Окислението или загубата на сплав е висока | Прегряване, дълго време на задържане, лоша практика със шлаката или неправилна последователност на добавяне на сплав. | Контролирайте температурата, съкратете времето за задържане и оптимизирайте процеса на сплавяне/шлака. |
| Изливането е нестабилно | Проблем с хидравличната система, лошо положение на черпака или износена накланяща се конструкция. | Проверете хидравличния цилиндър, пантата, крайния изключвател и схемата за изливане. |
Ръководство за избор на инженерни решения
Изборът на индукционна пещ за топене на желязо и стомана не трябва да се основава само на капацитета на пещта. Две пещи с еднакъв капацитет могат да имат много различни скорости на топене, консумация на енергия и показатели за безопасност в зависимост от номиналната мощност, дизайна на корпуса на пещта, материала на облицовката, капацитета на трансформатора и охладителната система.
| Фактор на подбор | Какво да потвърдите | Инженерна препоръка |
|---|---|---|
| Метален тип | Чугун, въглеродна стомана, неръждаема стомана или легирана стомана. | Изберете химичния състав на облицовката и плътността на мощността според вида на метала. |
| Капацитет на партидата | Необходими килограми или тонове на стопилка. | Изберете капацитет на пещта с практичен запас за зареждане и изливане. |
| Време на топене на целта | Необходими минути на партида. | По-високата мощност съкращава времето за топене, но изисква по-силна електрическа инфраструктура. |
| Ежедневно производство | Тонове на смяна или тонове на ден. | Определете дали една пещ е достатъчна или са необходими няколко пещи. |
| Входно захранване | Фабрично напрежение, капацитет на трансформатора и размер на кабела. | Проверете капацитета на електрическата инсталация, преди да поръчате мощна пещ. |
| Корпус на пещта | Стоманена обвивка или алуминиева обвивка. | Използвайте стоманена обвивка за по-големи топения на желязо/стомана или за тежкотоварни леярски операции. |
| Система за накланяне | Ръчно, механично или хидравлично накланяне. | Хидравличното накланяне се препоръчва за средни и големи пещи. |
| Охладителна система | Воден поток, налягане, температура и качество на водата. | Използвайте охладителна кула със затворен контур или промишлен чилър според местните условия. |
| Защита на безопасността | Аларма за теч в пещта, защита от водно налягане, аварийно спиране и защита от претоварване по ток. | Не намалявайте конфигурацията за безопасност за проекти за топене на стомана и чугун. |
| Разположение на работилницата | Зона за зареждане, кран, път на черпака, зона за матрици и позиция на охлаждащото оборудване. | Планирайте разположението на пещта, преди да финализирате размерите на оборудването. |
Практическа логика на подбора
| Изискване към купувача | Препоръчителен избор | Причина |
|---|---|---|
| Топене на чугун в малки партиди | Индукционна пещ 100–350 кг | Гъвкава работа и по-ниски инвестиции. |
| Средно леярско производство | Хидравлична накланяща се пещ от 500 кг до 1 тон | Балансиран капацитет, мощност и удобство на наливане. |
| Голяма стоманена отливка | Индукционна пещ със стоманен корпус от 2 до 5 тона | Здрава структура и подходяща за високотемпературно топене при тежки условия. |
| Рециклиране на скрап с честа смяна на партидите | Средночестотна накланяща се пещ | Бързо топене и гъвкаво боравене със заряда. |
| Производство на високолегирана стомана | Пещ с контролирана температура и добра практика за шлака | По-добър контрол на състава на сплавта и качеството на разтопения метал. |
Предимства
| Предимство | Инженерно значение | Стойност на купувача |
|---|---|---|
| Бързо топене | Топлината се генерира директно вътре в чугунената или стоманената зареждане. | По-кратък цикъл на топене и по-висока производствена мощност. |
| Чисто електрическо отопление | Няма пламък на горене вътре в пещта. | По-чиста работилническа среда в сравнение с много системи, работещи с гориво. |
| Добър контрол на температурата | Електрическата мощност може да се регулира бързо. | По-стабилна температура на изливане и качество на отливане. |
| Електромагнитно разбъркване | Разтопеният метал циркулира естествено под въздействието на магнитна сила. | Подобрява равномерността на температурата на ваната и смесването на сплавите. |
| По-ниска загуба от окисление | Намален контакт с пламъка и контролирана атмосфера на топене. | Подобрява добива на метал и намалява разхищението на материали. |
| Гъвкаво използване на суровини | Може да разтопи чугун, да върне скрап, стоманен скрап и легиращи добавки. | Полезно за леярни и предприятия за рециклиране. |
| Съвместимост с автоматизация | Може да се интегрира с PLC, HMI и температурна обратна връзка. | Поддържа интелигентно проследяване на производството и операциите. |
| Контролирано изливане | Хидравличното накланяне позволява стабилно изхвърляне на разтопен метал. | Подобрява безопасността и работния процес при леене. |
 Ограничения
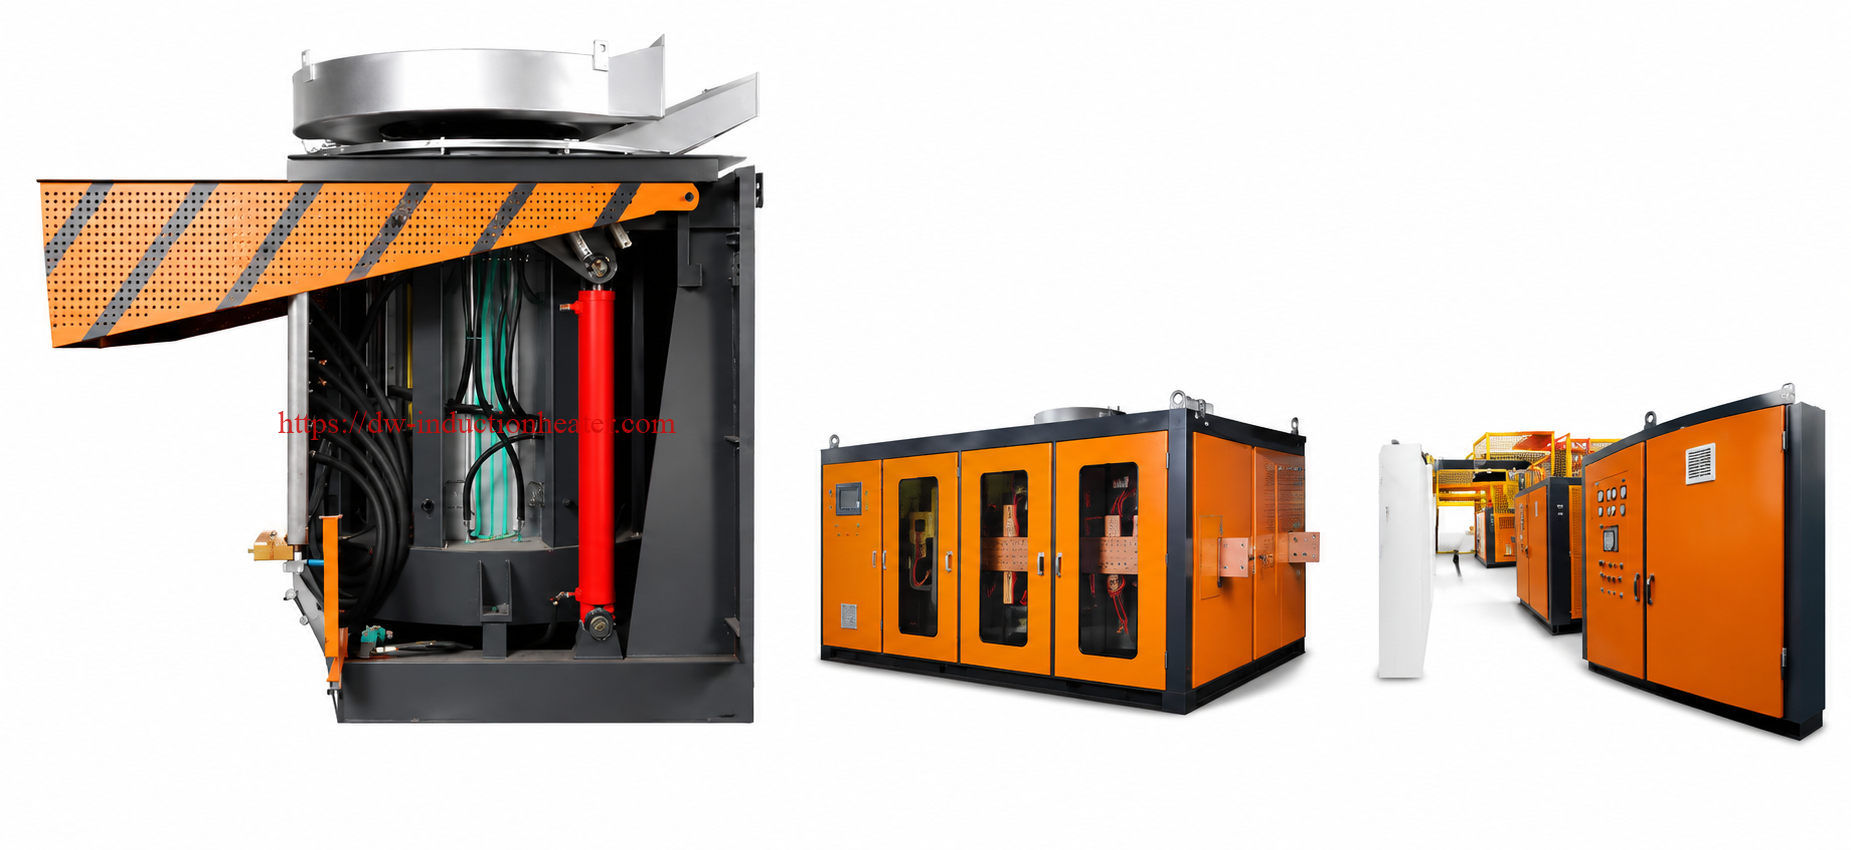
Въпреки че индукционните пещи са ефективни и чисти, те не са свободни от инженерни ограничения. Преди да закупят пещ за топене на желязо и стомана, купувачите трябва да оценят електрическия капацитет, охлаждащата вода, поддръжката на облицовката, обучението на операторите и предпазните мерки.
| ограничаване | Причина | Препоръчително решение |
|---|---|---|
| Високо потребление на електричество | Топенето на желязо и стомана изисква голяма електрическа енергия. | Преди монтажа проверете капацитета на трансформатора, входното напрежение и размера на кабела. |
| Охлаждащата вода е от съществено значение | Бобината, кабелите, захранването и корпусът на кондензатора произвеждат топлина по време на работа. | Използвайте надеждно водно охлаждане със защита от поток и налягане. |
| Огнеупорната облицовка е консуматив | Хастарът е изложен на висока температура, шлаково въздействие и механични повреди. | Изберете правилната облицовка и следвайте процедурата за синтероване, проверка и ремонт. |
| Мокрият скрап е опасен | Влагата може да се разшири бързо и да причини пръски на разтопен метал. | Използвайте материали за зареждане, които се почистват на сухо и избягвайте запечатани отпадъци. |
| Неправилният размер на пещта увеличава разходите | Прекалено големи или недостатъчни пещи намаляват ефективността и производителността. | Изберете капацитет според реалното тегло на партидата и дневния производствен план. |
| Контролът на сплавите изисква дисциплина на процеса | Прегряването или продължителното задържане може да доведе до загуба на сплав. | Използвайте правилния контрол на температурата, вземане на проби и последователност за добавяне на сплави. |
Защо да изберете индукционно оборудване HLQ?
HLQ Induction Equipment предлага решения за индукционно нагряване и индукционно топене за промишлена обработка на метали. За проекти за топене на желязо и стомана, стойността не е само в корпуса на пещта или захранващия шкаф. Надеждната система изисква правилно съчетаване на капацитета на пещта, захранването, кондензаторния шкаф, охладителната система, огнеупорната облицовка, хидравличния накланящ механизъм, предпазните средства и разположението на работилницата.
За купувачите, правилно проектираната индукционна пещ може да намали времето за топене, да подобри консистенцията на разтопения метал, да подпомогне рециклирането на скрап и да подобри ефективността на леярското производство. HLQ може да подпомогне избора на пещ според вида на метала, капацитета на партидата, целевото време за топене, локалното напрежение, капацитета на трансформатора, състоянието на охлаждащата вода и процеса на леене.
| Възможности на HLQ | Какво означава | Полза за клиента |
|---|---|---|
| Поддръжка на приложения за топене на желязо и стомана | Конфигурацията на пещта може да бъде избрана за чугун, стомана, неръждаема стомана и легирана стомана. | Подобрява съчетаването на проекти и намалява риска от грешен избор. |
| Средночестотни / KGPS пещни системи | Захранването и тялото на пещта могат да бъдат съчетани според капацитета. | Поддържа стабилна производителност на топене и практическа употреба в леярната. |
| Опции за стоманена обвивка и алуминиева обвивка | Предлагат се различни конструкции на пещи за различни нива на производство. | Купувачите могат да балансират цена, здравина и безопасност. |
| Хидравличен накланящ се дизайн | Пещта може да се накланя за контролирано изливане. | Подобрява безопасността на оператора и стабилността при изливане. |
| Конфигурация за охлаждане и безопасност | Могат да бъдат интегрирани охладителна система, аларми и защита. | Намалява времето за престой и подобрява безопасността при работа. |
| Ръководство за избор на инженерни решения | Поддръжка за избор на капацитет, мощност, напрежение, охлаждане и оформление. | Помага на купувачите да изградят практична система за топене, вместо само да купуват пещ. |
Често задавани въпроси
1. Какво представлява индукционната пещ за топене на желязо и стомана?
Това е електрическа топилна пещ, която използва електромагнитна индукция за нагряване и топене на чугун, въглеродна стомана, легирана стомана, неръждаема стомана и стоманен скрап. Тя се използва често в леярни, леярски заводи и цехове за рециклиране на метали.
2. Как индукционна пещ топи желязо и стомана?
Захранването изпраща средночестотен ток през водноохлаждаема медна намотка. Намотката създава променливо магнитно поле, което индуцира вихрови токове вътре в чугунената или стоманената заредена смес. Тези токове генерират топлина и разтопяват метала.
3. Какъв тип индукционна пещ е най-подходяща за топене на стомана?
За топене на стомана обикновено се препоръчва средночестотна индукционна пещ със стоманен корпус за средно и голямо производство. Индукционните пещи KGPS се използват широко и за топене на черни метали и леярски приложения.
4. Може ли индукционна пещ да разтопи чугун?
Да. Чугунът е един от най-често срещаните материали, които се разтопяват в индукционни пещи. Сивият чугун, ковкият чугун, необработеният чугун и леярските отпадъци могат да се разтопят с подходяща футеровка, подготовка на шихтата и контрол на температурата.
5. Може ли индукционна пещ да разтопи неръждаема стомана?
Да. Неръждаемата стомана може да се топи в индукционна пещ. Контролът на температурата, практиката със шлака и контролът на загубите на сплав обаче са важни, особено за хромсъдържащи сплави.
6. Какъв капацитет на индукционна пещ трябва да избера?
Изберете капацитет според теглото на партидата, дневното производство и времето за топене. Малките леярни могат да използват пещи от 100–350 кг, докато средните и големите леярни могат да използват индукционни пещи от 500 кг, 1 тон, 2 тона, 3 тона или 5 тона.
7. Колко енергия е необходима за топене на желязо и стомана?
Мощността зависи от капацитета на пещта, вида метал и необходимото време за топене. Малките пещи могат да използват 100–250 kW, докато пещите с капацитет 1 тон могат да използват около 500–800 kW, а по-големите системи с капацитет 3–5 тона може да изискват 1500–2500 kW или повече.
8. Каква е разликата между индукционна пещ със стоманена обвивка и индукционна пещ със алуминиева обвивка?
Пещта със стоманен корпус има по-здрава механична конструкция и е по-подходяща за по-големи или тежкотоварни топене на желязо и стомана. Пещта с алуминиев корпус обикновено е по-лека и по-икономична за приложения с по-малък или среден капацитет.
9. Изисква ли индукционна пещ водно охлаждане?
Да. Индукционната бобина, захранването за индукционно нагряване , корпусът на кондензатора и кабелите с водно охлаждане изискват стабилна охлаждаща вода. Дебитът на водата и защитата от налягане са важни за безопасната работа.
10. Каква огнеупорна облицовка се използва за топене на желязо и стомана?
Фугата може да бъде киселинна, неутрална или основна в зависимост от метала, химичния състав на шлаката и работата на пещта. Правилният избор на футеровка и синтероване са от съществено значение за безопасността и експлоатационния живот.