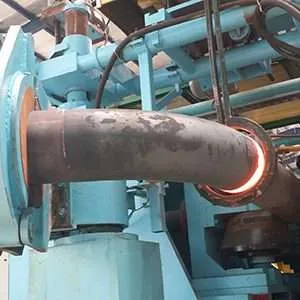


Индукционна машина за огъване на тръби за производство на стоманени тръби и тръбопроводи
Индукционна машина за огъване на тръби
Съдържание
- Бърз отговор
- Какво представлява този продукт?
- Основни приложения
- Подходящи материали
- Принцип на работа
- Технически спецификации
- Препоръчителен избор на модел
- Работен процес на процеса
- Дизайн на бобини и приспособления
- Система за управление и автоматизация
- Често срещани проблеми и решения
- Ръководство за избор на инженерни решения
- Предимства
- Ограничения
- Защо да изберете индукционно оборудване HLQ?
- Често задавани въпроси
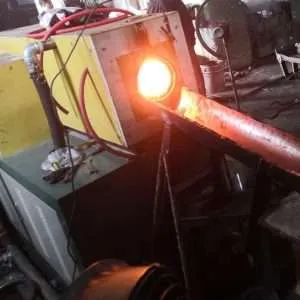
An машина за индукционно огъване на тръби е система за горещо формоване, използвана за огъване на въглеродна стомана, неръждаема стомана, легирана стомана, котелни тръби, конструкционни тръби и тръбопроводи с голям диаметър чрез локализирано индукционно нагряване. Тя се използва широко в нефтопроводи и газопроводи, нефтохимически заводи, електроцентрали, корабостроене, офшорни платформи, стоманени конструкции и производство на тръбопроводи под налягане. Чрез нагряване само на тясна зона на огъване, оборудването намалява силата на формоване, подобрява качеството на огъване, минимизира заваръчните съединения и помага на купувачите да произвеждат персонализирани тръбни огъвания с голям радиус, които стандартните колена или методите за студено огъване не могат лесно да постигнат.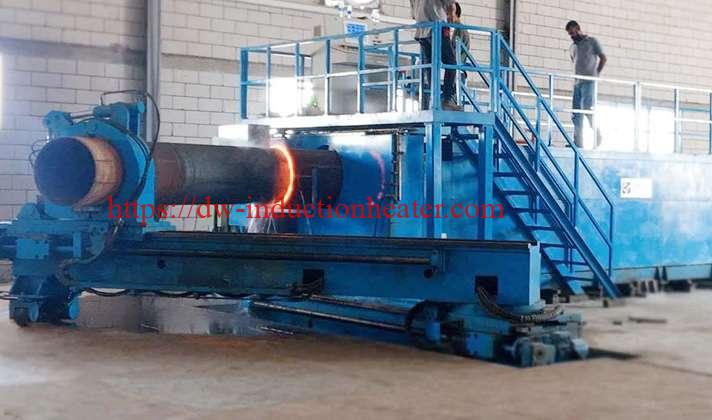
Бърз отговор
Машината за индукционно огъване на тръби е най-подходяща за производство на точни, гладки и повтаряеми горещи огъвания на средни до големи метални тръби, особено когато приложението изисква огъвания с голям радиус, огъване на тръби с дебели стени, персонализирани ъгли, по-малко заварени колена и по-добра производителност на потока в промишлени тръбопроводни системи.
Какво представлява този продукт?
Индукционната машина за огъване на тръби е индустриална машина, която комбинира електромагнитно индукционно нагряване с контролирано хидравлично или CNC огъващо движение. Тя нагрява тясна пръстеновидна област от тръбата и огъва тази нагрята секция около избран радиус. Процесът е различен от студеното огъване, тъй като тръбата се нагрява локално до температура на формоване преди деформация. Това намалява съпротивлението на огъване на метала и позволява огъването на големи тръби или тръби с дебели стени с по-добър контрол на размерите.
Една цялостна машина обикновено включва захранване за индукционно нагряване, съгласуващ трансформатор, водно охлаждана медна индукционна бобина, машинно легло, хидравлично избутващо устройство, огъващо рамо, скоба за тръби, водещи ролки, охладителна система, инфрачервено устройство за измерване на температурата и PLC или CNC контролен шкаф. Машината може да бъде конфигурирана за различни диаметри на тръбите, дебелини на стените, материали, радиуси на огъване и производствени изисквания.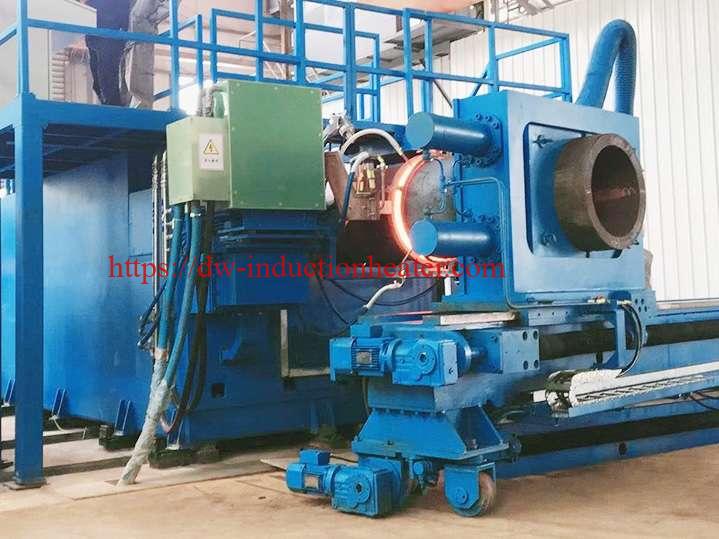
За компаниите за производство на тръби, основната ценност на това оборудване е гъвкавостта. Вместо да разчита само на стандартни колена, производителят може да произвежда персонализирани колена според проектните чертежи. Това е особено полезно за изграждане на тръбопроводи, тръбопроводи за електроцентрали, корабостроене, монтаж на химически заводи и проекти за стоманени конструкции, където трасето на тръбите често е сложно.
| Функция на продукта | Инженерна стойност | Решен типичен проблем на купувача |
|---|---|---|
| Локализирано нагряване на тръбите | Намалява силата на формоване | Голямата тръба не може да се огъне на студено |
| Контролирано горещо огъване | Подобрява плавността на огъване | Пукнатини при студено огъване или прекомерно пружиниране |
| Персонализиран радиус на огъване | Поддържа трасиране на тръби, специфично за проекта | Стандартните лакти не са подходящи |
| Производство на огъвания с голям радиус | Намалява съпротивлението на потока | Твърде многото къси колена увеличават загубата на налягане |
| PLC/CNC управление | Подобрява повторяемостта | Качеството на ръчното огъване е нестабилно |
Основни приложения
Машините за индукционно огъване на тръби се използват навсякъде, където тръбните системи се нуждаят от плавни промени в посоката, големи радиуси на огъване или специални ъгли на огъване. В много промишлени проекти, тръбното огъване не е просто свързваща част. То влияе върху потока на флуида, разположението на инсталацията, количеството заваряване, разпределението на напрежението и дългосрочната безопасност. Правилно проектираното индукционно огъване може да замени няколко заварени колена и да опрости цялата тръбопроводна система.
| Индустрия | Приложение | Защо се използва индукционно огъване |
|---|---|---|
| Нефт и газ | Извивки на тръбопроводи на дълги разстояния, тръбопроводи на станции, морски линии | Голям диаметър, голям радиус и по-малко заваръчни шевове |
| нефтохимическа промишленост | Технологични тръбопроводи, тръбопроводи за рафинерии, линии за пренос на химикали | Сложно маршрутизиране и високи изисквания за качество |
| Производство на електроенергия | Парни тръби, котелни тръби, тръби за прегреватели | Услуги при висока температура и високо налягане |
| корабостроене | Морски тръбопроводни системи, баластни линии, хидравлични линии | Компактно полагане на тръби в ограничено пространство |
| Офшорно инженерство | Тръбопроводи за платформа, FPSO модули, подводни опорни линии | Персонализирани огъвания и силна структурна надеждност |
| Стоманена структура | Извити структурни тръби, мостови тръби, архитектурни рамки | Компоненти от извита стомана с голям радиус |
| Котел и топлообменник | Тръбни серпентини, тръби за економайзер, тръби за стени на пещ | Производство на повторяемо огъване на тръби и термично оборудване |
| Строителна техника | Хидравлични тръби, тръби за тежки машини | Здрави формовани тръби за системи с високо натоварване |
Диаграма на покритието на приложенията
Нефтопроводи и газопроводи ████████████████████████████ Нефтохимически заводи ███████████████████████ Електроцентрали █████████████████ Корабостроене ████████████████ Стоманени конструкции ██████████████ Котли и Топлообменници ████████████ Строителни машини █████████
Подходящи материали
Процесът на индукционно огъване на тръби е подходящ за много проводими метали. Всеки материал обаче има свои собствени характеристики на нагряване, диапазон на деформация и изисквания за охлаждане. Въглеродната стомана и нисколегираната стомана са най-разпространените материали, тъй като реагират добре на индукционно нагряване и се използват широко в тръбопроводи и промишлени тръбопроводи. Неръждаемата стомана и легираната стомана също могат да се огъват успешно, но изискват по-прецизен контрол на температурата, за да се защити качеството на повърхността и механичните свойства.
| Материал | Пригодност | Инженерни бележки |
|---|---|---|
| Тръба от въглеродна стомана | отличен | Често срещани за тръбопроводи, стоманени конструкции и общи промишлени тръбопроводи |
| Тръба от нисколегирана стомана | отличен | Подходящ за тръбопроводи под налягане и приложения в електроцентрали |
| Тръба от неръждаема стомана | добър | Изисква точен контрол на температурата, за да се намали окисляването и деформацията |
| Топлоустойчива легирана стомана | добър | Използва се за котли, паропроводи и високотемпературно оборудване |
| Дуплекс от неръждаема стомана | условен | Изисква строга термична процедура за защита на микроструктурата |
| Нискотемпературна стомана | добър | Удароустойчивите свойства може да се нуждаят от проверка след огъване |
| Тръба от алуминиева сплав | условен | Необходима е по-ниска температура на формоване и специални инструменти |
| Тръба от медна сплав | условен | Високата топлопроводимост изисква подходяща мощност и дизайн на бобината |
| Квадратна и правоъгълна тръба | условен | Изисква специална бобина и приспособление за контрол на деформацията |
Принцип на работа
Принципът на работа на индукционна машина за огъване на тръби се основава на електромагнитна индукция. Когато променлив ток протича през медна индукционна бобина, около нея се генерира променливо магнитно поле. Когато проводима тръба се постави вътре в това магнитно поле, в стената на тръбата се индуцират вихрови токове. Тези вихрови токове генерират топлина вътре в метала поради електрическото съпротивление.
При магнитните стомани, магнитният хистерезис също допринася за нагряване под температурата на Кюри. Това прави индукционното нагряване особено ефективно за тръби от въглеродна стомана и нисколегирана стомана. Машината нагрява само тясна ивица около тръбата, а не цялата ѝ дължина. След като тази нагрята зона достигне целевата температура на огъване, хидравличната система за избутване премества тръбата напред, докато радиусното рамо насочва тръбата в желаната извивка.
Нагрятата зона непрекъснато се движи по протежение на тръбата, докато тя напредва. След като горещата зона премине, огънатият участък може да се охлади чрез водна струя, въздушно охлаждане или естествено охлаждане. Тази комбинация от локализирано нагряване, контролирано избутване и контролирано охлаждане създава плавно индукционно огъване.
Диаграма на принципа на индукционното огъване на тръби
Посока на подаване на права тръба → ┌────────────────────────────────────────────┐ │ Направляващи ролки / Машинно легло │ └───────────────────────────────────────┘ │ ▼ ┌─────────────────────┐ │ Индукционна бобина │ │ Локална зона за нагряване │ └─────────────────────┘ │ ▼ Нагрята пластмасова зона │ ▼ Огъващо рамо / Радиално рамо │ ▼ Готово огъване с дълъг радиус
Поток на преобразуване на енергия
Електрическа енергия ↓ Индукционно захранване ↓ Променлив ток в бобина ↓ Променливо магнитно поле ↓ Вихрови токове в стената на тръбата ↓ Локализирано генериране на топлина ↓ Пластична деформация и огъване
Технически спецификации
Техническите спецификации на индукционна машина за огъване на тръби трябва да се избират според диаметъра на тръбата, дебелината на стената, материала, радиуса на огъване, ъгъла на огъване и производствения капацитет. Машина с правилния диапазон на диаметъра на тръбата може да се повреди, ако захранването, честотата, дизайнът на бобината или хидравличната сила на натиск не са подходящи. Следователно, инженерният избор трябва да се основава на изискванията за пълно формоване, а не само на максималния размер на тръбата.
| Параметър | Спецификация | бележки |
|---|---|---|
| Наименование на продукта | Индукционна машина за огъване на тръби | Оборудване за горещо индукционно огъване на тръби |
| Метод на нагряване | Електромагнитно индукционно нагряване | Локализирано нагряване на зоната на огъване |
| Приложим външен диаметър на тръбата | от 21 мм до 1620 мм или по поръчка | Зависи от модела на машината и материала на тръбата |
| дебелина на стената | от 2 мм до 120 мм или по поръчка | По-дебелите тръби изискват по-голяма мощност и по-силна натискаща сила |
| Радиус на огъване | 1.5D до 20D | D означава външен диаметър на тръбата |
| Ъгъл на огъване | 0 ° до 180 ° | Предлагат се персонализирани ъгли според нуждите на проекта |
| Мощност на отопление | от 60 kW до 2500 kW+ | Избира се според размера на тръбата и скоростта на производство |
| Честотният диапазон | Типично от 0.5 kHz до 30 kHz | По-ниската честота е за предпочитане за по-големи или по-дебели тръби |
| тип Захранване | IGBT или тиристорно индукционно захранване | Избран според изискванията за мощност и честота |
| Метод на натискане | Хидравличен или сервохидравличен | Контролира скоростта и стабилността на подаване на тръбите |
| Система за контрол | PLC или CNC | CNC се препоръчва за повторяемо партидно производство |
| Измерване на температурата | Инфрачервен термометър | Контролът със затворен контур подобрява константността на нагряването |
| метод за охлаждане | Водна струя, въздушно охлаждане или естествено охлаждане | Избрани според материала и процедурата |
| Тип намотка | Медна индукционна бобина с водно охлаждане | Персонализирано за диаметър на тръбата и ширина на отоплението |
| Машинно оформление | Хоризонтално машинно легло | Често срещани за огъване на промишлени тръби |
| Приложими форми | Кръгла тръба, квадратна тръба, правоъгълна тръба, профили | За некръгли части са необходими специални приспособления и бобини |
Препоръчителен избор на модел
Следната таблица за избор на модел предоставя практическа справка за инженерна оценка. Крайната конфигурация на машината трябва да бъде потвърдена след проверка на действителния клас на тръбата, външния диаметър, дебелината на стената, радиуса на огъване, ъгъла на огъване и производствения ритъм.
| Приложение | Материал | Препоръчителна мощност | Честота |
|---|---|---|---|
| Огъване на малки тръби за котли | Въглеродна стомана / легирана стомана | 60–160 kW | 10–30 XNUMX kHz |
| Огъване на тръби за топлообменник | Въглеродна стомана / неръждаема стомана | 80–200 kW | 8–25 XNUMX kHz |
| Огъване на тръби със среден процес | Въглеродна стомана / неръждаема стомана | 160–300 kW | 3–15 XNUMX kHz |
| Огъване на тръби за корабостроене | Въглеродна стомана / неръждаема стомана | 200–500 kW | 2–10 XNUMX kHz |
| Огъване на тръби за нефтохимически продукти | Въглеродна стомана / легирана стомана / неръждаема стомана | 300–800 kW | 1–8 XNUMX kHz |
| Огъване на парни тръби за електроцентрали | Легирана стомана / топлоустойчива стомана | 500–1200 kW | 0.8–5 XNUMX kHz |
| Огъване на нефтопроводи и газопроводи | Тръбопроводна стомана | 800–1800 kW | 0.5–3 XNUMX kHz |
| Огъване на тежки тръби с голям диаметър | Въглеродна стомана / легирана стомана | 1200–2500 kW+ | 0.5–2 XNUMX kHz |
Референтен номер за избор на мощност според размера на тръбата
| Диапазон на външния диаметър на тръбата | Диапазон на дебелината на стената | Типичен диапазон на мощност | Тип машина |
|---|---|---|---|
| 21–89 мм | 2–12 мм | 60–160 kW | Малка машина за индукционно огъване на тръби |
| 89–219 мм | 4–25 мм | 160–300 kW | Машина за индукционно огъване на средни тръби |
| 219–426 мм | 6–40 мм | 300–600 kW | Система за огъване на тръби за тежки условия на работа |
| 426–720 мм | 8–60 мм | 600–1000 kW | Голяма машина за индукционно огъване на тръби |
| 720–1020 мм | 10–80 мм | 1000–1600 kW | Система за огъване на тръбопроводи с голям диаметър |
| 1020–1620 мм+ | 12–120 мм | 1600–2500 kW+ | Персонализирана линия за индукционно огъване с висока производителност |
Работен процес на процеса
Процесът на индукционно огъване на тръби трябва да бъде стабилен и повторяем. Добрият работен процес помага за намаляване на дефекти като изтъняване на стените, овалност, бръчки, пукнатини и непостоянен ъгъл на огъване. Преди производството операторът трябва да потвърди сертификата за материала на тръбата, размера на тръбата, целевия радиус на огъване, необходимия ъгъл, температурата на нагряване, метода на охлаждане и стандарта за проверка.
Графика на процеса
Потвърждение на материала на тръбата ↓ Почистване на повърхността на тръбата ↓ Настройка на параметрите на машината ↓ Монтаж на индукционна бобина ↓ Зареждане и затягане на тръбата ↓ Подравняване на зоната на нагряване ↓ Стартиране на индукционно нагряване ↓ Управление на температурата в затворен контур ↓ Хидравлично избутване ↓ Огъване на радиусното рамо ↓ Контролирано охлаждане ↓ Ъглов стоп и разтоварване ↓ Проверка на размерите ↓ Краен запис на качеството
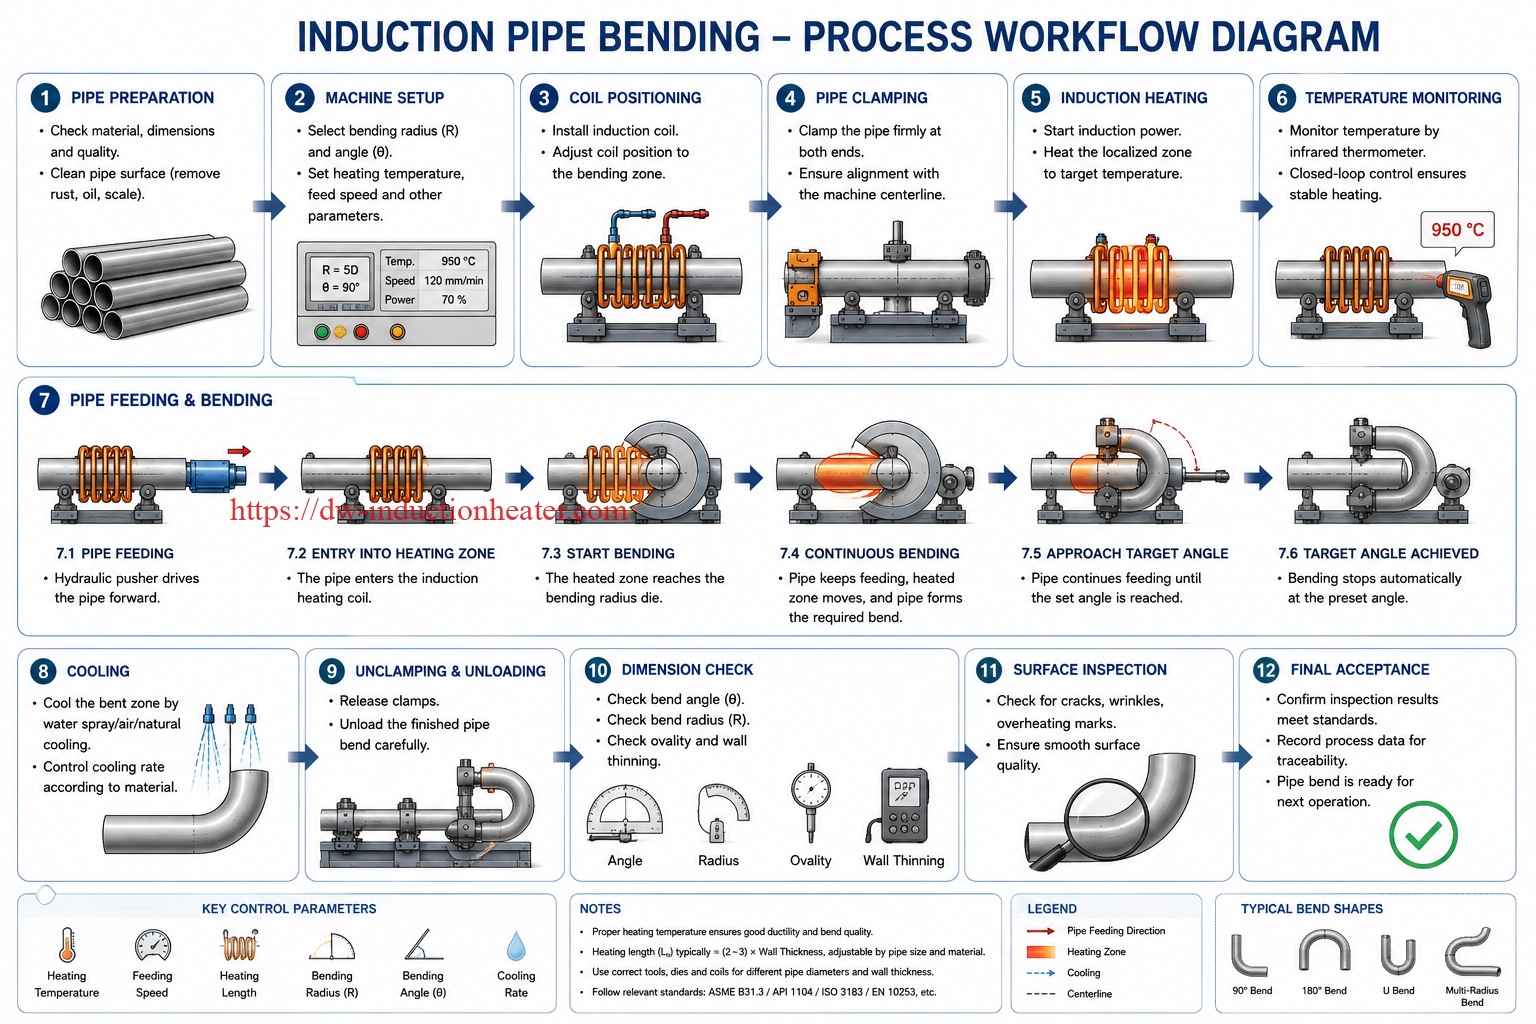
| Стъпка | операция | Инженерен контролен пункт |
|---|---|---|
| 1 | Потвърдете данните за тръбата | Клас на материала, външен диаметър, дебелина на стената и термично число |
| 2 | Почистете повърхността на тръбата | Отстранете масло, ръжда и силен котлен камък в близост до зоната на нагряване |
| 3 | Инсталирайте индукционна бобина | Проверете диаметъра на серпентината, хлабината и водния поток |
| 4 | Задаване на параметри на огъване | Радиус, ъгъл, скорост, температура и режим на охлаждане |
| 5 | Скоба за тръба | Осигурете подравняване с машинното легло и радиусното рамо |
| 6 | Стартиране на отоплението | Достигане на целевата температура равномерно по обиколката на тръбата |
| 7 | Започнете да бутате | Поддържайте стабилна скорост без вибрации |
| 8 | Извършете огъване | Следете ъгъла, радиуса и движението на тръбата |
| 9 | Готина тръба | Изберете водно, въздушно или естествено охлаждане според материала |
| 10 | Проверете завоя | Проверете ъгъла, радиуса, овалността, дебелината на стената и повърхността |
Дизайн на бобини и приспособления
Индукционната бобина и приспособлението са от решаващо значение за качеството на огъване. Бобината контролира зоната на нагряване, докато приспособлението контролира движението и деформацията на тръбата. Лошо проектирана бобина може да причини неравномерна температура, локално прегряване, бавно нагряване или ниска енергийна ефективност. Лошото приспособление може да причини подхлъзване на тръбата, овалност, набръчкване или неточен ъгъл на огъване.
Фактори за проектиране на индукционна бобина
| Фактор на дизайна | Инженерно влияние | Препоръка |
|---|---|---|
| Вътрешен диаметър на бобината | Влияе на ефективността на съединителя и хлабината на тръбата | Поддържайте подходящо разстояние за безопасно движение и ефективно отопление |
| Ширина на бобината | Определя ширината на нагревателната лента | Съобразете диаметъра на тръбата, дебелината на стената и радиуса на огъване |
| Брой завъртания | Влияе на интензитета на нагряване и импеданса | Проектиране според захранването и честотата |
| Размер на медната тръба | Влияе на текущия капацитет и охладителния капацитет | Използвайте достатъчно сечение за работа с висок ток |
| Воден поток | Предотвратява прегряването на бобината | Използвайте превключвател на потока и мониторинг на температурата |
| Магнитен концентратор | Подобрява фокуса на топлина в някои случаи | Използвайте, когато е необходима ефективност на отоплението или контрол на посоката |
| Изолация на бобината | Предотвратява късо съединение | Използвайте топлоустойчива и водоустойчива изолация |
Дизайн на приспособление и радиално рамо
| Част за приспособление | функция | Изискване за проектиране |
|---|---|---|
| Тръбна скоба | Фиксира тръбата по време на огъване | Силна затягаща сила без повърхностни повреди |
| Водещи ролки | Движение на опорната тръба | Точно подравняване и ниско триене |
| Радиално рамо | Контролира радиуса на огъване | Твърда структура и точно позициониране |
| Дорник или вътрешна опора | Поддържа тънкостенни тръби, ако е необходимо | Използва се за трудни условия на огъване |
| Охлаждащ спрей пръстен | Охлажда тръбата след нагряване | Равномерен ъгъл на пръскане и регулируем поток |
| Машинно легло | Поддържа тръбно и механично натоварване | Здрава заварена конструкция с добра праволинейност |
Система за управление и автоматизация
Съвременните машини за индукционно огъване на тръби използват PLC или CNC управление, за да подобрят повторяемостта и да намалят зависимостта от оператора. Системата за управление трябва да координира мощността на нагряване, скоростта на избутване на тръбата, ъгъла на огъване, охлаждащия поток и защитата за безопасност. За огъвания на тръби с високи спецификации, записването на технологични данни е много важно, тъй като купувачите може да се нуждаят от производствени записи за проследяване на качеството.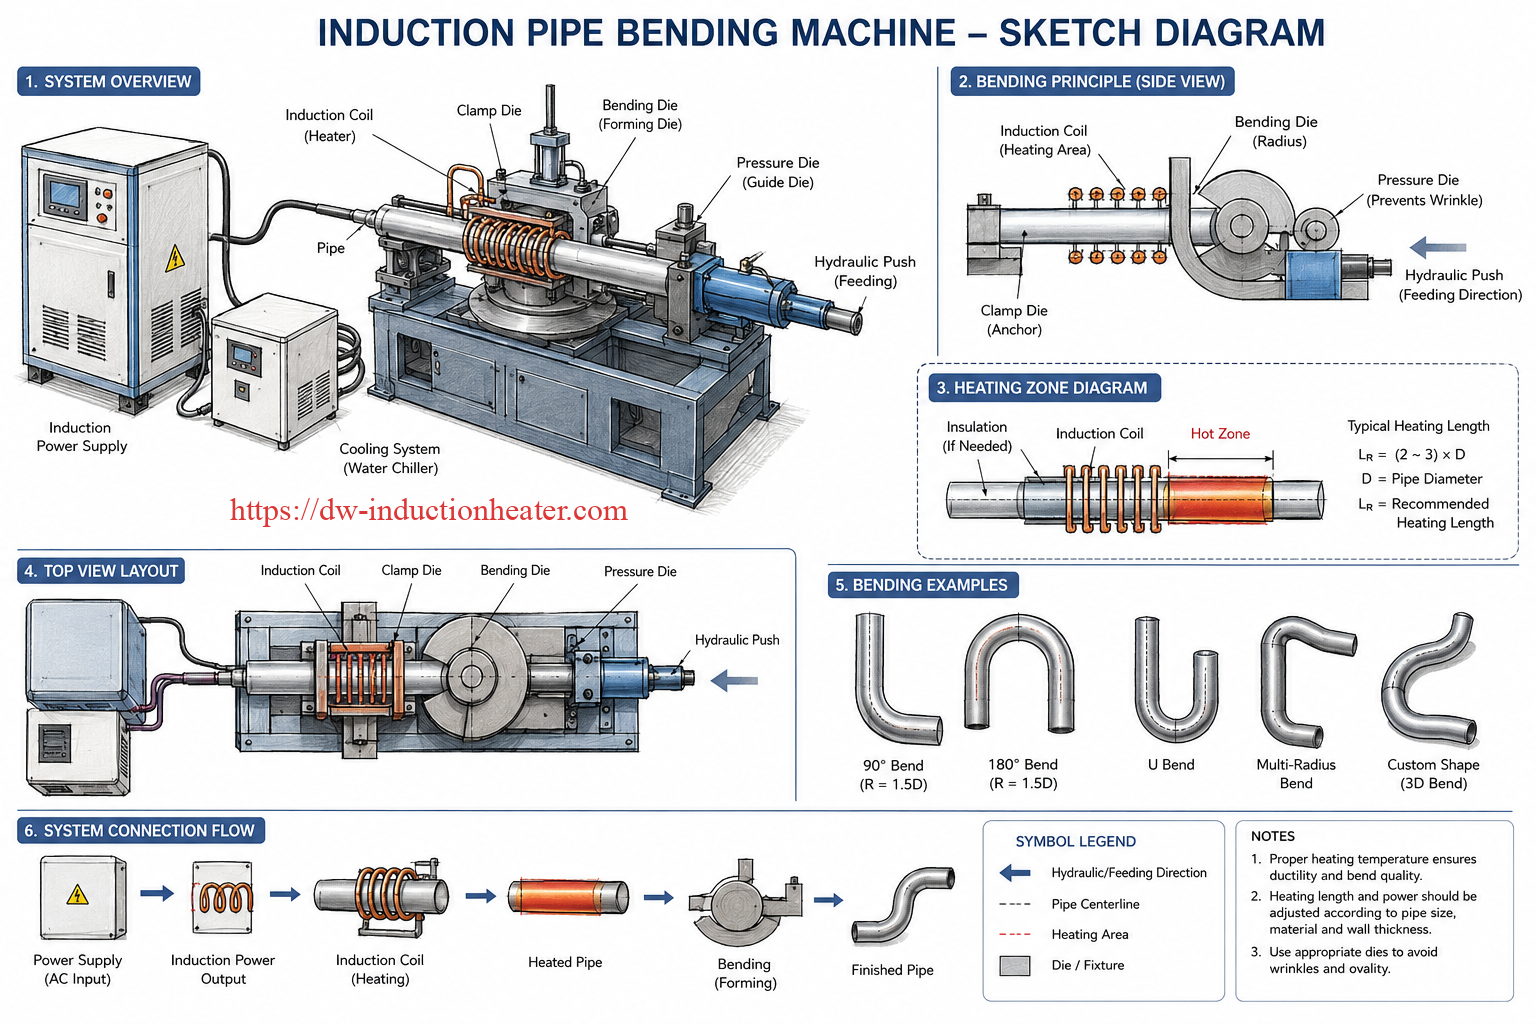
| Контролна функция | Цел | Възползвайте |
|---|---|---|
| Контрол на температурата в затворен контур | Регулира мощността според измерената температура | Подобрява стабилността на нагряването |
| Хидравличен контрол на скоростта | Контролира скоростта на избутване на тръбите | Подобрява консистенцията на огъване |
| Контрол на ъгъла на огъване | Спира машината под целевия ъгъл | Подобрява точността на размерите |
| Съхранение на рецепти | Запазва параметри за различни тръби | Намалява времето за настройка |
| Мониторинг на водния поток | Защитава бобината и захранването | Предпазва от повреди от прегряване |
| Алармена система | Открива анормални условия | Подобрява безопасността |
| Запис на данни | Записва температура, скорост и време | Поддържа проследимостта на качеството |
| HMI със сензорен екран | Операторски интерфейс | Опростява работата и отстраняването на неизправности |
Сравнение на нивата на автоматизация
| Ниво на автоматизация | Характеристики: | Подходящ купувач |
|---|---|---|
| Ръчно асистирано | Ръчна настройка, основно управление, по-ниска цена | Малки работилници и от време на време огъване |
| PLC контрол | Автоматично нагряване и контрол на скоростта | Производство на общи промишлени тръби |
| CNC контрол | Съхранение на рецепти, контрол на ъгъла и управление на данни | Серийно производство и висококачествени тръбни огъвания |
| Персонализирана производствена линия | Интегрирано натоварване, огъване, охлаждане и инспекция | Производители на големи тръбопроводни огъвания |
Често срещани проблеми и решения
Най-често срещаните дефекти при индукционното огъване на тръби обикновено са свързани с температурата, скоростта, дизайна на бобината, опората на приспособлението и метода на охлаждане. Преди масово производство трябва да се разработи стабилна процедура за огъване.
| Проблем | Възможна причина | Инженерно решение |
|---|---|---|
| Прекомерно изтъняване на стените | Радиусът на огъване е твърде малък, температурата е твърде висока, скоростта е неправилна | Увеличете радиуса, оптимизирайте температурата и намалете скоростта на деформация |
| Овалността на тръбата е твърде висока | Лоша опора, нестабилно нагряване, прекомерна сила на огъване | Регулирайте водещите ролки, подобрете равномерността на нагряване на серпентината и използвайте по-добро приспособление |
| Бръчки по вътрешната дъга | Твърде високо напрежение на натиск или твърде стегнат радиус | Увеличете радиуса на огъване, оптимизирайте скоростта или добавете вътрешна опора |
| Повърхностно напукване | Ниска пластичност на материала, неправилна температура или бързо охлаждане | Проверете материала, коригирайте температурата на нагряване и метода на охлаждане |
| Неравномерно нагряване | Неправилен хлабина на бобината или лош дизайн на бобината | Препроектирайте бобината, регулирайте разстоянието на свързване и проверете съгласуването на мощността |
| Прегряване на намотката | Недостатъчен воден поток или запушен охлаждащ канал | Увеличете водния поток, почистете филтъра и монтирайте защита за потока |
| Неточен ъгъл на огъване | Грешка в управлението, подхлъзване на тръбата или хидравлична нестабилност | Калибрирайте сензора за ъгъл, подобрете затягането и проверете хидравличната система |
| Повърхностен мащаб | Твърде дълго излагане на висока температура | Оптимизирайте времето за нагряване и вземете предпазни мерки |
| Вариация на твърдостта | Неправилна скорост на охлаждане или неконтролиран термичен цикъл | Използвайте контролирано охлаждане и извършвайте термична обработка, ако е необходимо |
| Ниска скорост на производство | Недостатъчна мощност или ниска ефективност на бобината | Увеличете мощността, подобрете дизайна на бобината или оптимизирайте честотата |
Ръководство за избор на инженерни решения
Като инженер, първата стъпка при избора на индукционна машина за огъване на тръби не е да се пита за максималния диаметър на тръбата. Правилният подход е да се дефинира напълно задачата за огъване. Материалът на тръбата, дебелината на стената, радиусът на огъване, температурата на нагряване, скоростта на производство и стандартът за инспекция влияят върху конфигурацията на машината.
Стъпка 1: Определете материала на тръбата
Въглеродната стомана се нагрява и огъва чрез индукция по-лесно от много цветни метали. Неръждаемата стомана, дуплексната стомана и легираната стомана изискват по-внимателен термичен контрол. Ако тръбата се използва под налягане, трябва да се вземат предвид свойствата на материала след огъване.
Стъпка 2: Потвърдете размера на тръбата
Външният диаметър на тръбата и дебелината на стената определят мощността на нагряване, диаметъра на серпентината, силата на натиск и здравината на машинното легло. Тръба с дебели стени може да изисква по-ниска честота за по-дълбоко нагряване.
Стъпка 3: Потвърдете радиуса на огъване
Малкият радиус увеличава деформацията, изтъняването на стените и овалността. По-големият радиус е по-лесен за контролиране и осигурява по-добър поток на флуида. Много тръбопроводни приложения предпочитат завои с голям радиус, за да се намали загубата на налягане.
Стъпка 4: Потвърдете производствения капацитет
Ако купувачът произвежда само от време на време извивки по поръчка, полуавтоматична система може да е достатъчна. Ако купувачът произвежда големи количества извивки на тръбопроводи, силно се препоръчва CNC управление, съхранение на рецепти и запис на данни.
Стъпка 5: Потвърдете стандарта за качество
Индустриалните тръбни огъвания може да изискват проверка на дебелината на стената, измерване на овалитет, изпитване на твърдост, безразрушително изпитване, механични изпитвания или термична обработка след огъване. Машината трябва да може да поддържа необходимия контрол на процеса.
| Въпрос за избор | Защо има значение | Необходима информация от купувача |
|---|---|---|
| Какъв е материалът на тръбата? | Определя процедурата за нагряване и охлаждане | Клас на материала и стандарт |
| Какъв е диапазонът на външния диаметър на тръбата? | Определя размера на машината и дизайна на бобината | Минимален и максимален външен диаметър |
| Каква е дебелината на стената? | Определя мощността и дълбочината на нагряване | Минимална и максимална дебелина на стената |
| Какъв е радиусът на огъване? | Определя радиусното рамо и нивото на деформация | 1.5D, 3D, 5D, 10D или по поръчка |
| Какъв е ъгълът на огъване? | Определя хода на машината и контрола на ъгъла | Общ ъгъл или максимален ъгъл |
| Какъв е обемът на производството? | Определя нивото на автоматизация | Бройки на ден или на месец |
| Какво е захранването на работилницата? | Определя електрическата конфигурация | Напрежение, фаза и честота |
| Какви тестове за качество са необходими? | Определя контрола на процесите и записите | NDT, твърдост, дебелина на стената, овалитност |
Предимства
В сравнение с традиционните методи за огъване и заваряване с колянно заваряване, индукционното огъване на тръби предоставя както производствени, така и инженерни предимства. То е особено ценно, когато проектът изисква индивидуална геометрия, голям размер на тръбата или намален брой точки на заваряване.
| Предимство | Обяснение | Полза за купувача |
|---|---|---|
| Локализирано отопление | Само зоната на огъване се нагрява | Подобрява енергийната ефективност и намалява термичните деформации |
| По-ниска формовъчна сила | Горещият метал се деформира по-лесно | Подходящ за тръби с големи и дебели стени |
| Персонализиран радиус на огъване | Радиусът може да бъде избран според нуждите на проекта | По-гъвкаво насочване на тръбите |
| По-малко заварки | Едно индукционно огъване може да замени няколко колена | Намалява разходите за заваряване и инспекция |
| Плавен поток | Завой с голям радиус намалява турбуленцията | По-ниски загуби на налягане в тръбопроводните системи |
| Добра повторяемост | PLC/CNC управлението стабилизира параметрите | По-добра консистенция на качеството |
| Широка гама от материали | Може да обработва въглеродна стомана, неръждаема стомана и легирана стомана | Подходящ за много индустрии |
| По-чист процес | Не е необходим открит пламък за нагряване | Подобрява средата в работилницата |
Таблица с предимства
Гъвкавост по избор на радиус ████████████████████████████ Възможност за големи тръби █████████████████████████ Намалени точки на заваряване ████████████████████████ Повтаряемо качество ███████████████████████ Енергийна ефективност ███████████████████████ Чист процес на нагряване ██████████████████
Ограничения
Въпреки че индукционното огъване на тръби е мощно, то не е най-доброто решение за всяка задача по формоване на тръби. Купувачите трябва да разберат ограниченията, преди да закупят оборудване.
| ограничаване | Причина | Практическа препоръка |
|---|---|---|
| По-висока първоначална инвестиция | Машината включва захранване, бобина, хидравлична система и управление | Най-подходящ за редовно производство или висококачествени тръбни огъвания |
| Изисква познания за процеса | Температурата, скоростта и охлаждането влияят на качеството на огъване | Използвайте поддръжка от доставчици и тестване на процедури |
| Различните размери на тръбите изискват различни намотки | Съединителят на бобината трябва да съответства на диаметъра на тръбата | Подгответе комплекти серпентини за тръби с обичайни размери |
| Не е идеален за всеки цветен метал | Високата топлопроводимост може да намали ефективността на отоплението | Извършване на технологични тестове за алуминиеви или медни сплави |
| Все още е необходима проверка на качеството | Горещото огъване променя геометрията и термичната история | Проверете изтъняването на стените, овалността и повърхностните дефекти |
| Големите машини се нуждаят от фабрично пространство | Натоварването на тръбите и движението на радиусното рамо изискват място | Планирайте оформлението на работилницата преди покупка |
Защо да изберете индукционно оборудване HLQ?
HLQ Induction Equipment Co., Ltd. се фокусира върху индустриални решения за индукционно нагряване за приложения, свързани с нагряване на метали, като запояване, закаляване, коване, топене, отгряване, предварително нагряване, свиване и персонализирана термична обработка. За приложенията за индукционно огъване на тръби, нагревателната система е една от най-важните части на цялата машина. Стабилната изходна мощност, подходящата честота, надеждното охлаждане на бобината и точният контрол на температурата влияят пряко върху качеството на огъване.
HLQ може да подпомогне проекти за оборудване за огъване на тръби с избор на захранване за индукционно нагряване, проектиране на средночестотни нагревателни системи, инженеринг на водно охлаждани серпентини, съгласуване на трансформатори, конфигурация на охладителни системи и поддръжка на тестване на приложения. За клиенти, които трябва да огъват тръби от въглеродна стомана, тръби от неръждаема стомана, легирани тръби, котелни тръби или големи тръбопроводни тръби, HLQ може да помогне за оценка на подходящата нагревателна мощност, честотен диапазон и структура на серпентината според размера на тръбата и изискванията на процеса.
| Зона за поддръжка на HLQ | Стойност на клиента |
|---|---|
| Избор на индукционно захранване | Помага за съгласуване на мощността и честотата с размера на тръбата и дебелината на стената |
| Персонализиран дизайн на бобината | Подобрява равномерността и ефективността на нагряването |
| Препоръка за охладителна система | Защитава бобината, захранването и стабилността на процеса на огъване |
| Инженерна консултация | Поддържа оценка на материалите, температурата и процеса |
| Конфигурация, ориентирана към приложението | Предлага решения за различни индустрии и спецификации на тръби |
| Поддръжка на комуникацията за експорт | Помага на международните купувачи да изяснят техническите изисквания |
За купувачите, надеждното решение за индукционно огъване на тръби не трябва да се оценява само по външния вид на машината. То трябва да се разглежда като цялостна инженерна система: мощност на нагряване, честота, дизайн на бобината, хидравлична сила, система за управление, охлаждане, безопасност и поддръжка на процеса трябва да работят заедно.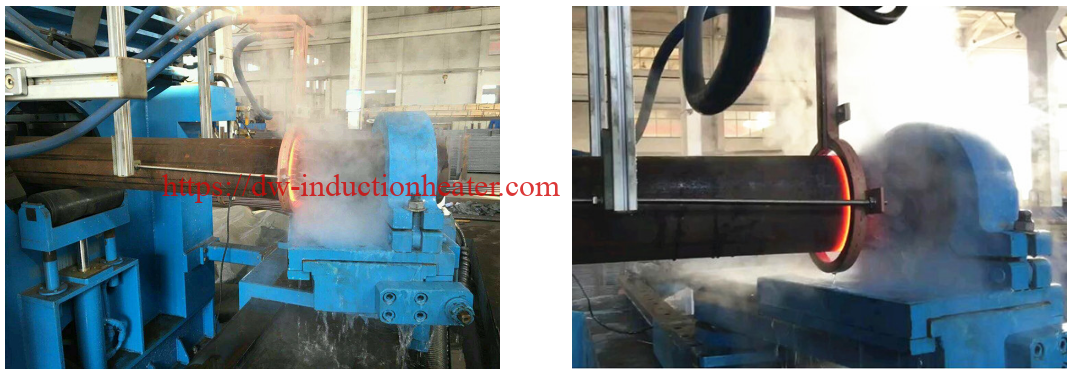
Често задавани въпроси
1. Какво е индукционна машина за огъване на тръби?
Индукционна машина за огъване на тръби е оборудване, което нагрява локална зона на тръба чрез електромагнитна индукция и огъва нагрятата секция с контролирана хидравлична или CNC сила.
2. Какви материали могат да се огъват чрез индукционно огъване на тръби?
Често срещаните материали включват въглеродна стомана, нисколегирана стомана, неръждаема стомана, топлоустойчива легирана стомана, стомана за котелни тръби, стомана за тръбопроводи и някои цветни метали със специален технологичен дизайн.
3. Индукционното огъване по-добро ли е от студеното огъване?
За тръби с голям диаметър, дебели стени или висока якост, индукционното огъване обикновено е по-добро, тъй като локализираното нагряване намалява силата на формоване и подобрява качеството на огъване. Студеното огъване все още е полезно за по-малки и по-тънки тръби.
4. Какъв е типичният радиус на огъване?
Често срещаните радиуси на огъване включват 1.5D, 3D, 5D и 10D. D означава външен диаметър на тръбата. Колючки с голям радиус често се използват за тръбопроводи, за да се намали загубата на налягане.
5. Индукционното огъване намалява ли дебелината на стената?
Обикновено се наблюдава известно изтъняване на стената по външната дъга на завоя. Правилният процес може да контролира изтъняването на стената в приемливи инженерни граници.
6. Може ли тръбата от неръждаема стомана да се огъва чрез индукция?
Да. Тръбите от неръждаема стомана могат да се огъват чрез индукция, но контролът на температурата, контролът на окислението и методът на охлаждане трябва да бъдат внимателно избрани.
7. Каква мощност е необходима за индукционна машина за огъване на тръби?
Мощността зависи от диаметъра на тръбата, дебелината на стената, материала, температурата на нагряване и скоростта на производство. Огъването на малки тръби може да изисква 60–160 kW, докато огъването на големи тръбопроводи може да изисква 1000 kW или повече.
8. Каква честота е подходяща за огъване на тръби?
Големите и дебелостенни тръби обикновено се нуждаят от по-ниска или средна честота за по-дълбоко нагряване. По-малките тръби могат да използват по-висока честота. Крайната честота трябва да се избере според дълбочината на нагряване и размера на тръбата.
9. Каква е ролята на индукционната бобина?
Индукционната бобина генерира променливо магнитно поле, което нагрява тръбата. Обикновено е изработена от медна тръба, охлаждана с вода, и е персонализирана за диаметъра на тръбата.
10. Може ли една машина да огъва тръби с различни размери?
Да, но различните размери на тръбите обикновено изискват различни намотки, скоби и настройки на процеса, за да се поддържа ефективността на нагряване и точността на огъване.
11. Какъв метод на охлаждане се използва след индукционно огъване?
Охлаждането може да бъде чрез водна струя, въздушно охлаждане или естествено охлаждане. Правилният метод зависи от материала на тръбата, дебелината на стената и изискванията за механични свойства.
12. Какво трябва да се провери след огъване на тръби?
Типичните елементи за проверка включват ъгъл на огъване, радиус на огъване, овалитност, изтъняване на стената, повърхностни пукнатини, твърдост и свойства на материала, ако се изисква от проекта.
13. Могат ли индукционните колена да заменят стандартните лакти?
Да. В много проекти за тръбопроводи и промишлени тръбопроводи, индукционните огъвания могат да заменят множество стандартни колена, да намалят заваръчните шевове и да подобрят дизайна на пътя на потока.
14. Необходимо ли е CNC управление?
CNC управлението се препоръчва за партидно производство, висока точност, съхранение на рецепти и проследимост на качеството. За спорадично огъване може да е достатъчно PLC управление.
15. Каква информация е необходима за оферта?
Купувачът трябва да предостави материал на тръбата, външен диаметър на тръбата, дебелина на стената, радиус на огъване, ъгъл на огъване, количество продукция, напрежение в цеха, състояние на охлаждащата вода и необходимия стандарт за качество.
16. Защо индукционното огъване на тръби е подходящо за нефтопроводи и газопроводи?
Нефтопроводите и газопроводи често изискват огъвания с голям диаметър, голям радиус и индивидуален ъгъл. Индукционното огъване може да произведе тези огъвания с по-малко заваръчни шевове и по-плавен поток.
17. Каква е разликата между огъване на тръби и огъване на тръби?
Огъването на тръби обикновено се отнася до промишлени тръбопроводи, измерени по номинален размер на тръбата, докато огъването на тръби често се отнася до тръби, измерени по външен диаметър. Индукционното нагряване може да се използва и за двете, ако машината и серпентината са проектирани правилно.
18. Как купувачите могат да намалят дефектите при огъване?
Купувачите трябва да използват правилната температура на нагряване, подходящ дизайн на бобината, стабилна скорост на бутане, правилен метод на охлаждане и надеждна опора на приспособлението. Препоръчва се пробно огъване и проверка преди партидно производство.
19. Може ли индукционното огъване да се използва за квадратни или правоъгълни тръби?
Да, но квадратните и правоъгълните тръби изискват специален дизайн на серпентината и приспособления за контрол на нагряването на ъглите, срутването на стените и деформацията на формата.
20. Как да избера доставчик?
Изберете доставчик, който разбира както индукционното нагряване, така и инженерството за огъване на тръби. Доставчикът трябва да осигури избор на мощност, дизайн на бобината, конфигурация на охлаждането, поддръжка на процеса и следпродажбено обслужване.
Подобни продукти
-

Системи за индукционно нагряване на пръти за валцоване и екструдиране на метални ковани
-
индукционни нагреватели за заготовки за горещо формоване на стомана, мед и алуминий
-
DW-HF-120kw Оборудване за индукционно нагряване
-
Приложения за индукционно нагряване на тръби - електромагнитни индукционни нагревателни системи за обработка и производство на тръбопроводи
-
Средночестотни консумативи за индукционно нагряване