
Казус: Премахване на 3 мм епоксидно покритие от стомана с помощта на 30 kW RPR индукционен нагревател
Бърз отговор на казуса: В този представителен инженерен случай, 3 мм дебело индустриално епоксидно покритие, залепено към 10 мм плоча от въглеродна стомана, беше отстранено с помощта на 30 kW RPR индукционен нагревател. Оптимизираният процес използва приблизително 75–80% от мощността на генератора, контролирано сканиране с около 0.6–0.7 м/мин и целеви температурен прозорец на границата стомана/покритие от приблизително 200–230°C. При моделираните работни условия, практическата нетна скорост на отстраняване беше приблизително 3.5–4.0 м²/ч, като по-голямата част от епоксидната смола се отделя на големи листове, вместо да се пулверизира.
Премахването на 3 мм индустриално епоксидно покритие от въглеродна стомана може да бъде изненадващо трудно. Покритието е достатъчно дебело, за да забави шлайфането, но е достатъчно здраво свързано, така че конвенционалното остъргване само по себе си е неефективно.
Този казус разглежда различна стратегия: използване на 30kW RPR индукционен нагревател за генериране на контролирана топлина вътре в стоманената основа и отслабване на връзката между епоксидната смола и стоманата отдолу.
Целта на теста не беше просто да се определи дали индукцията може да премахне покритието. По-важният инженерен въпрос беше:
Каква комбинация от мощност, геометрия на бобината, скорост на сканиране и температура на интерфейса осигурява надеждно разединяване, без ненужно прегряване на стоманата или разграждане на епоксидната смола?
Механизмът се основава на основните принципи на електромагнитното индукционно нагряване : променливият ток в индукционната бобина създава магнитно поле, което индуцира електрически токове в проводимата стоманена основа и генерира локализирана топлина.

1. Инженерното предизвикателство
Тестовият сценарий представляваше често срещан проблем с поддръжката, срещан в резервоари за съхранение, офшорни конструкции, технологично оборудване и тежки промишлени стоманени конструкции.
Стоманата е била защитена с многокомпонентна епоксидна система с обща дебелина на сухия филм приблизително 3 мм.
След дългосрочна експлоатация, покритието трябваше да бъде отстранено преди проверка и повторно нанасяне на покритие.
Целите на проекта бяха:
- Отстранете епоксидното покритие без агресивно механично въздействие върху стоманата.
- Минимизирайте консумацията на абразивни материали.
- Намалете вторичните отпадъци.
- Определете дали система с мощност 30 kW предлага достатъчен топлинен капацитет.
- Установете стабилен работен прозорец за ръчно сканиране.
- Избягвайте ненужно термично излагане на основата.
- Произведете фрагменти от покритие, достатъчно големи за удобно събиране.
2. Условия на детайла и покритието
| Параметър | Представителна стойност на случая | Инженерно значение |
|---|---|---|
| Основа | Въглеродна стомана | Високата електромагнитна връзка прави феромагнитната стомана много подходяща за индукционно нагряване. |
| Дебелина на стоманата | 10 мм | Определя топлинната маса и реакцията на нагряване. |
| слой | Индустриална епоксидна система | Термореактивно покритие, изискващо разлепване на повърхността, а не топене. |
| Обща дебелина на покритието | Прибл. 3.0 мм | Значително по-гъста от конвенционалната декоративна боя. |
| Геометрия на повърхността | Плоска чиния | Позволява използването на широка плоска индукционна глава. |
| Начална температура на стоманата | Прибл. 25°С | Използва се като основа за разработване на процеси. |
| Тестова зона | Представителни секции от 1 м² | Позволява многократно сравняване на набори от параметри. |
| Цел на премахването | Разлепване на насипно покритие | Финалното профилиране на повърхността се третира като отделен етап от подготовката. |
3. Защо беше избран индукционен нагревател RPR с мощност 30 kW
По-голяма система от 60 kW теоретично би могла да осигури повече топлина, но максималната налична мощност не е била основната цел в този случай.
Инженерният екип искаше да определи дали по-компактен 30kW RPR индукционен нагревател за отстраняване на покритие може да създаде стабилни условия на термично разпадане за стоманена плоча с умерена дебелина, носеща 3 мм епоксидно покритие.
Това е важно, защото прекалено голямото оборудване може да доведе до недостатъци:
- По-високи капиталови разходи
- По-тежко оборудване
- По-високи изисквания за електрическа инфраструктура
- По-висок риск от прилагане на прекомерна топлина, ако контролът на сканирането е лош
- Няма пропорционално увеличение на производителността, когато ръчното изстъргване се превърне в пречка в процеса
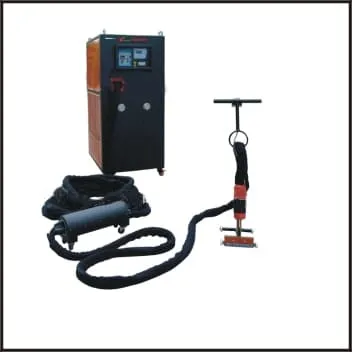
Конфигурация на референтното оборудване DWS-30P
| Параметър | Референтна спецификация на DWS-30P |
|---|---|
| Максимална входна мощност | 30 kW |
| Честота на изхода | 20–50 XNUMX kHz |
| Входно захранване | 380 V, 3 фази, 50/60 Hz |
| Диапазон на изходния ток | Приблизително 6–54 A |
| Кабел за дълги разстояния | Предлага се конфигурация 20 м / 40 м |
| Изискване за охлаждане | Промишлено водно охлаждане |
| Препоръчително приложение | Отстраняване на боя, епоксидна смола, гума и други свързани покрития от проводима стомана |

4. Защо 3 мм епоксидна смола е интересно приложение за индукция
3 мм епоксидно покритие се намира в интересен технологичен прозорец.
Той е достатъчно дебел, че пълното шлайфане на покритието може да изисква значителен труд и разход на абразив, но не е толкова дебел, че самото покритие да осигурява изключителна топлоизолация.
Индукцията избягва опитите за равномерно нагряване на целия епоксиден слой.
Вместо това, стоманата под покритието се нагрява. Термичната енергия достига до границата стомана/епоксидна смола, където различното термично разширение и промените в адхезионната якост могат да намалят свързването.
Следователно целта е:
Загрейте интерфейса достатъчно, за да постигнете разединяване, но не повече от необходимото.
5. Разработване на процес: Намиране на правилния температурен прозорец
Най-важното откритие беше, че максималната температура не е същото като максималното качество на процеса.
Четири прозореца на процеса бяха оценени концептуално по време на разработването на параметрите.
| Изпитание | Настройка на генератора | Скорост на сканиране | Очаквана температура на интерфейса | Поведение на покритието | Оценка |
|---|---|---|---|---|---|
| A | 55-60% | 0.85–0.95 м/мин | 150-175 ° С | Локализирано повдигане, значителни площи останаха свързани | Недостатъчен топлинен вход |
| B | 65-70% | 0.70–0.80 м/мин | 180-205 ° С | Добро повдигане на ръбовете, частично отстраняване на листа | Използваем, но непоследователен |
| C | 75-80% | 0.60–0.70 м/мин | 200-230 ° С | Големи листове, освободени с умерена сила на остъргване | Предпочитан прозорец на процеса |
| D | 90-100% | 0.40–0.50 м/мин | 250°С+ | Много бързо освобождаване, но увеличено димене, локално разграждане на епоксидната смола и ненужно нагряване на стоманата | Прекомерно топлинно натоварване |
Важно: Тези температурни диапазони са представителни стойности за процеса на разработване, а не универсални температури за отстраняване на епоксидна смола. Действителната температура на отделяне варира в зависимост от химичния състав на смолата, грундовата система, адхезионната якост, дебелината на основата и възрастта на покритието.
Защо беше избрано Проучване C
Пробно проучване C създаде най-добрия баланс между три конкуриращи се изисквания:
- Достатъчна температура на интерфейса за прекъсване на адхезията.
- Достатъчна скорост на сканиране за постигане на търговско полезна продуктивност.
- Ограничено ненужно термично излагане на стоманата и покритието.
Това илюстрира ключов принцип на индукционното отстраняване на покритие : процесът трябва да бъде оптимизиран около прага на разпадане, а не около най-високата температура, която машината може да произведе.
6. Дизайн на нагревателната глава и намотката
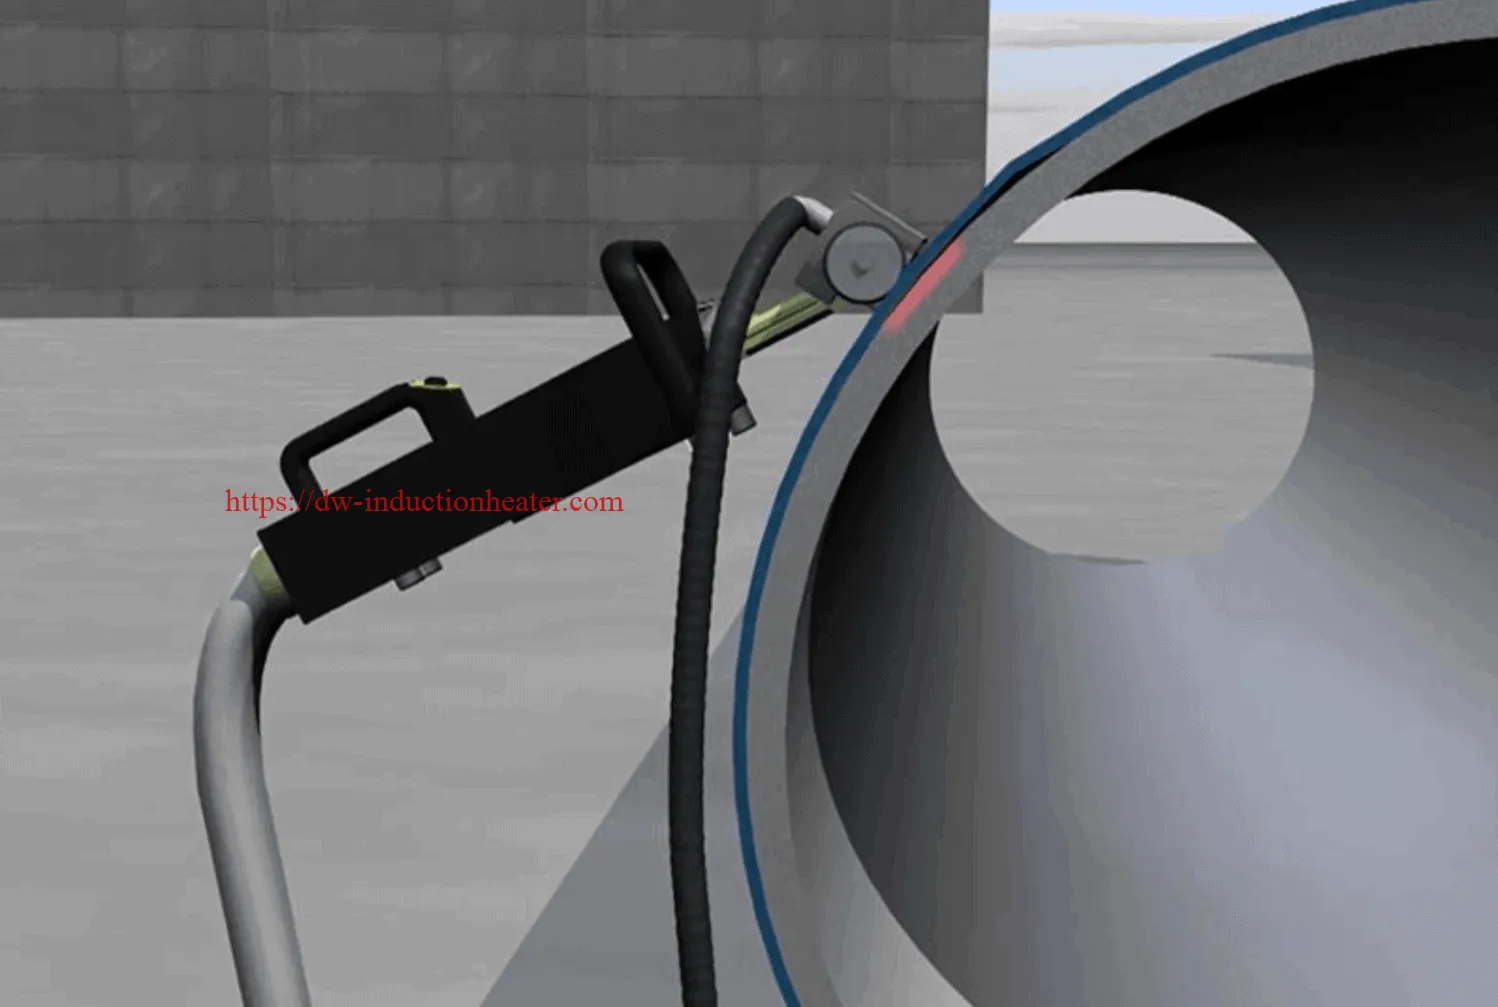
За плоския стоманен тестов панел, широката ръчна нагревателна глава беше за предпочитане пред тясна концентрирана намотка.
Силно концентрирано магнитно поле може да създаде тясна гореща зона. Това може да бъде полезно за запояване или локализирана термична обработка, но отстраняването на покритието изисква относително равномерен термичен отпечатък.
Следователно в представителния случай е използвано:
- Геометрия на плоската индукционна глава
- Еднооборотен или нискооборотен меден индуктор
- Приблизителна ефективна ширина на нагряване: 140–160 мм
- Контролирано разстояние на отстояние
- Приблизително 10–15% припокриване на проходите
Различните детайли изискват различни конструкции на индукционни нагревателни бобини . Плоска стена на резервоар за съхранение и тръбопровод с малък диаметър не трябва да използват еднаква геометрия на нагревателната глава.

7. Оптимизирана стратегия за сканиране
Често срещана грешка при приложенията за отстраняване на покрития е произволното движение на индукционната глава върху детайла.
Вместо това тестът използва стратегия за повтарящо се паралелно преминаване.
Препоръчителна последователност
- Започнете от единия ръб на покрития панел.
- Установете стабилна скорост на движение, преди да увеличите мощността.
- Сканирайте с паралелни праволинейни проходи.
- Поддържайте приблизително 10–15% припокриване между съседните проходи.
- Следвайте нагревателната глава с механична стъргалка.
- Отлепете покритието, докато интерфейсът остава в отслабено състояние.
- Избягвайте повторното нагряване на вече почистена стомана, освен ако не е необходимо.
Защо времето за работа на скрепера е важно
Покритието не остава еднакво лесно за премахване за неопределено време.
След като нагревателната глава премине, стоманата започва да губи топлина чрез:
- Проводимост в околната стомана
- Конвекция към околния въздух
- Радиация
- Пренос на топлина в останалото покритие
Следователно, най-ефективният работен процес позиционира операцията по остъргване малко зад индукционната глава.
8. Резултати от премахването на представители
След оптимизиране на процеса, поведението на покритието се промени значително в сравнение само с механичното отстраняване.
| Индикатор за изпълнение | Представителен оптимизиран резултат |
|---|---|
| Дебелина на епоксидната смола | 3.0 мм |
| Дебелина на стоманата | 10 мм |
| Генератор | 30 kW RPR индукционен нагревател |
| Настройка на работната мощност | Прибл. 75–80% |
| Типична скорост на движение | Приблизително 0.60–0.70 м/мин |
| Ефективна работна ширина | Приблизително 140–160 мм |
| Припокриване на проходи | Прибл. 10–15% |
| Прозорец на представителния интерфейс | Приблизително 200–230°C |
| Освобождаване на покритието | Преобладаващо големи люспи / листове |
| Практическа скорост на отстраняване на мрежата | Приблизително 3.5–4.0 м²/ч |
| Вторични абразивни отпадъци | Няма по време на етапа на индукционно отстраняване на насипно състояние |
| Финално профилиране на повърхността | Отделна стъпка на подготовка, ако се изисква от спецификацията на покритието |
9. Консумация на електрическа енергия на квадратен метър
За индустриалните купувачи само скоростта на отстраняване не е достатъчна. Интензивността на електрическата енергия е полезна и при сравняване на оперативните разходи.
Една проста инженерна връзка е:
Специфична електрическа енергия = Средно електрическо натоварване ÷ Нетна скорост на отстраняване
Да приемем, че оптимизираният случай работи със средно ефективно електрическо натоварване от приблизително 22.5 kW и постига нетна производителност от 3.8 м²/ч.
22.5 kW ÷ 3.8 m²/h ≈ 5.9 kWh/m²
Ако спомагателното охлаждане и изпомпване добавят приблизително 1.5 kW:
24 kW ÷ 3.8 m²/h ≈ 6.3 kWh/m² обща електроенергия на системата
Илюстративна чувствителност към цената на електроенергията
| Цена на електроенергията | Консумация на енергия | Приблизителни разходи за електроенергия на м² |
|---|---|---|
| 0.08 щ.д./кВтч | 6.3 kWh/m² | 0.50 щатски долара/м² |
| 0.12 щ.д./кВтч | 6.3 kWh/m² | 0.76 щатски долара/м² |
| 0.20 щ.д./кВтч | 6.3 kWh/m² | 1.26 щатски долара/м² |
| 0.30 щ.д./кВтч | 6.3 kWh/m² | 1.89 щатски долара/м² |
Тези цифри представляват само електроенергия. Пълното икономическо сравнение трябва да вземе предвид също труда, абразивните материали, водата, ограничаването на разпространението, събирането на отпадъци, подготовката на повърхността и амортизацията на оборудването.
10. Защо покритието се отлепи от листовете
Резултатът може да се обясни с разликата между разрушаването на покритието и междуфазовото разпадане.
Шлайфането разрушава механично материала на покритието.
Абразивното бластиране прогресивно го ерозира.
Индукцията се опитва да запази голяма част от покривния слой, като същевременно нарушава адхезията му към подлежащата стомана.
След като адхезията стане по-ниска от механичната якост на самия епоксиден слой, покритието може да се отдели на сравнително големи парчета.
Това разграничение е важно за управлението на отпадъците.
Вместо да се създава смес от:
- Епоксидни частици
- Прах
- Отработен абразив
- Ръжда
- замърсителите
Етапът на индукционно отстраняване в насипно състояние може да доведе до сравнително големи фрагменти от твърдо покритие, които са по-лесни за събиране.
11. 30 kW срещу 60 kW: Достатъчно голяма ли беше машината с мощност 30 kW?
За този конкретен сценарий с 3 мм епоксидна смола / 10 мм стомана, представителният анализ показва, че система с мощност 30 kW може да осигури практичен технологичен прозорец.
Това обаче не означава, че 30 kW е идеална мощност за всеки проект за премахване на епоксидна смола.
| Параметър | 30kW система | 60kW система |
|---|---|---|
| 3 мм епоксидна смола върху стомана със средна дебелина | Много подходящ кандидат | По-голям капацитет от необходимия в някои случаи |
| Ръчна работа | Добър баланс | Възможно е, но изисква внимателен контрол на мощността |
| Голяма нагревателна глава | Ограничено от наличната плътност на мощността | По-подходящ |
| Много дебела стомана | По-бавен термичен отговор | Повече наличен топлинен капацитет |
| Високопроизводително производство | Умерена | По-висока потенциална производителност |
| Електрическа инфраструктура | По-ниско изискване | По-високо изискване |
| Размер / Мобилност на оборудването | Обикновено по-лесно за внедряване | По-голяма система |
| Чувствителност на контрола на процеса | Сравнително прощаващ | Високата мощност изисква контролирано сканиране |
Кога бихме препоръчали 60kW вместо това?
Машина с мощност 60 kW става все по-привлекателна, когато са налице едно или повече от следните условия:
- Много дебела стоманена основа
- Голяма работна площ на индукционната глава
- По-висока необходима производителност в м²/ч
- Много дебели гумени или PFP покрития
- Автоматизирано, а не ръчно движение
- Големи резервоари за съхранение или дълги тръбопроводи
- Непрекъсната промишлена операция по отстраняване на отпадъци
12. Сравнение с алтернативни методи за отстраняване на 3 мм епоксидна смола
| фактор | 30kW индукция | Абразивен взрив | UHP водоструйка | Лазерно почистване |
|---|---|---|---|---|
| Принцип на премахване | Термично разединяване на интерфейса | Механична ерозия | Механично отстраняване под високо налягане | Оптична аблация |
| Подходящ за 3 мм епоксидна смола | Високо, където адхезията може да бъде термично отслабена | Високо | Високо | Зависи от приложението; дебелите покрития изискват значителен обем на аблация |
| Консумация на абразив | Няма по време на групово премахване | Високо | None | None |
| Консумация на вода | Само охладителен кръг | Ниско / никакво в зависимост от метода | Високо | ниско |
| Вторични отпадъци | Основно отстранено покритие | Покритие + абразивна смес | Покритие + отпадъчни води | Фино аблатиран материал / изпарения, изискващи екстракция |
| Потенциал за прах | Сравнително ниско по време на отстраняване на листа | Високо без ограничаване | Ниско ниво на прах във въздуха, но генериране на отпадъчни води | Изисква извличане на технологични емисии |
| Създаване на повърхностен профил | Минимум | отличен | Ограничено / зависимо от приложението | ограничен |
| Премахване на дебели насипни покрития | Силно предимство | Ефективен | Ефективен | Обикновено е по-подходящ за по-тънки или прецизни приложения |
| Подготовка за финално повторно покритие | Може да се нуждае от вторична подготовка | Често интегрирани | Може да изисква допълнителна подготовка | Зависи от спецификацията на покритието |
13. Индукцията не трябва да се предлага на пазара като пълен заместител на подготовката на повърхностите.
Този случай разкри важна разлика.
Премахването на покритието и подготовката на повърхността не винаги са една и съща операция.
Индукционната система може ефективно да премахне епоксидното покритие в насипно състояние, но новата спецификация на покритието може да изисква:
- Определена чистота на повърхността
- Специфициран профил на котвата
- Отстраняване на остатъчния грунд
- Тестване за замърсяване със сол
- Премахване на продукти от внезапна ръжда или корозия
Следователно, технически обоснованият работен процес може да бъде:
| Етап | Процес | Цел |
|---|---|---|
| 1 | Индукционно нагряване | Прекъсване на адхезията на епоксидната смола към стоманата |
| 2 | Механично белене/остъргване | Отстранете насипното 3 мм покритие |
| 3 | Инспекция | Оценка на стоманата и остатъчното замърсяване |
| 4 | Леко бластиране / почистване с електроинструмент, ако е необходимо | Произвеждане на определена чистота и профил |
| 5 | Проверка на повърхността | Потвърдете пригодността за повторно покритие |
| 6 | Ново нанасяне на покритие | Възстановете защитата от корозия |
14. Термичен контрол: Защо повече топлина не винаги е по-добре
Условието за тест с най-висока мощност доведе до бързо освобождаване на покритието, но то не беше избрано.
Това е така, защото прекомерното топлинно натоварване може да създаде няколко недостатъка:
- Повишено разлагане на покритието
- Повече дим или технологични изпарения
- По-висока температура на стоманата
- Ненужна консумация на електроенергия
- По-голяма засегната от топлината площ
- Намален контрол от страна на оператора
Следователно предпочитаната стратегия е да се определи прозорец на процеса точно над прага, където се случва надеждно разпадане.
Тази концепция може да се обобщи като:
Недостатъчна топлина: покритието остава свързано.
Оптимизирана топлина: връзката отслабва и покритието се отлепва на листове.
Прекомерна топлина: отстраняването може да е бързо, но се увеличава разграждането на покритието и ненужното нагряване на основата.
15. Предизвикателства при измерването на температурата
Измерването на температурата по време на отстраняване на покритието заслужава специално внимание.
Инфрачервен термометър, насочен към външната епоксидна повърхност, не е задължително да измерва точно температурата на границата стомана/покритие.
Потенциалните грешки в измерването възникват от:
- Различна повърхностна емисионна способност
- Цвят на покритието
- Размисли
- Промяна на състоянието на покритието по време на отлепване
- Температурен градиент през 3 мм епоксиден слой
Препоръчителен метод за разработване
За контролиран квалификационен тест:
- Използвайте инфрачервена камера, за да картографирате общия температурен модел.
- Валидирайте показанията с контактна термодвойка на достъпно място от стомана.
- Запишете процента на мощност на генератора.
- Запишете скоростта на сканиране.
- Запишете разстоянието на отстояние на работната глава.
- Поведение при отделяне на покритието на документа.
Това създава възпроизводима рецепта за процеса, вместо да се разчита само на опита на оператора.
16. Защо дължината на кабела е от значение в реални проекти
Лабораторен тестов панел може да се постави до електрозахранването. Резервоар за съхранение или офшорна платформа не могат.
Реалните промишлени приложения може да изискват от оператора да работи:
- Вътре в резервоарите
- На скеле
- Около съдове с голям диаметър
- По тръбопроводи
- На палубите на корабите
- На повдигнати стоманени конструкции
Поради тази причина, кабелът за изход на дълги разстояния е важна част от система за индукционно отстраняване на покрития тип RPR.
Главният генератор и охлаждащият пакет могат да останат на практично място за обслужване, докато ръчната индукционна глава се премества в зоната за отстраняване на покритие.
17. Критерии за контрол на качеството на обработената повърхност
Успехът не бива да се определя просто като „боята се е отлепила“.
Професионалният процес на премахване на покритие трябва да оцени:
| Елемент за инспекция | Въпрос за приемане |
|---|---|
| Премахване на насипно покритие | Отстранен ли е значително 3-милиметровият епоксиден слой? |
| Остатъчен грунд | Приемлив ли е остатъчният материал за следващия етап на подготовка? |
| Състояние на стоманата | Има ли някакво неприемливо изкривяване или термичен ефект? |
| Излагане на корозия | Скритата корозия станала ли е видима за проверка? |
| Профил на повърхността | Изисква ли повторното покритие допълнително абразивно профилиране? |
| замърсяване | Има ли соли, масло или други замърсители? |
| Състояние на отпадъците | Може ли отстраненото покритие да бъде събрано ефикасно? |
18. Анализ на производителността: Къде се движи истинското пречка
След като индукционното нагряване стане достатъчно бързо, мощността на генератора може вече да не е единственото ограничение на производителността.
Препятствието в процеса може да се измести към:
- Ръчно остъргване
- Колекция от покрития
- Скорост на ходене на оператора
- Препозициониране на работната платформа
- Инспекция
- Финална подготовка на повърхността
Това обяснява защо удвояването на мощността на генератора от 30 kW на 60 kW не води непременно до удвояване на завършените квадратни метри на час.
За големи проекти трябва да се анализира целият работен процес, а не само нагревателят.
19. Предложен метод за работа от двама души
За равна стоманена повърхност с епоксидно покритие с дебелина 3 мм, ефикасен екип може да се състои от:
| Оператор | отговорност |
|---|---|
| Оператор 1 | Контролира индукционната нагревателна глава, скоростта на движение и припокриването. |
| Оператор 2 | Веднага след това се използва стъргалка, за да се отстрани отделената епоксидна смола и да се следи поведението на покритието. |
Това разделение на задачите позволява на оператора на индукционната система да поддържа постоянен режим на нагряване, вместо многократно да спира, за да премахва покритието.
20. Съображения за безопасност при отстраняване на епоксидна смола
Въпреки че индукционното отстраняване на покритие може да намали абразивния прах, то си остава индустриален термичен процес.
Следните контроли трябва да бъдат оценени:
- Електрическа безопасност
- Процедури с електромагнитно поле
- Защита от горещи повърхности
- Вентилация
- Локално отвеждане на дим, където е необходимо
- Преглед на състава на покритието
- Защита на дихателните пътища, където е необходимо
- Защитни ръкавици и облекло
- Мониторинг на охлаждащата вода
- Предотвратяване на пожар
Преди нагряване на съществуващо покритие, собственикът на проекта трябва да определи химичния му състав, когато е възможно.
По-старите индустриални покрития може да съдържат опасни пигменти или добавки, така че „по-ниско ниво на прах“ никога не трябва да се тълкува като „без риск от експозиция“.

21. Ключови инженерни уроци от случая с 3-милиметровата епоксидна смола
Най-важните поуки от този инженерен случай не са просто, че машина с мощност 30 kW може да премахва епоксидна смола.
По-задълбочените открития са:
- Температурата на интерфейса е по-важна от максималната мощност на генератора.
- Скоростта на движение и мощността трябва да бъдат оптимизирани заедно.
- Равномерната геометрия на рулоните е от решаващо значение за предвидимото освобождаване на листа.
- Прекомерната температура може да намали качеството на процеса, дори когато отстраняването стане по-бързо.
- Остъргването трябва да следва плътно индукционната глава.
- Отстраняването на покритието и окончателната подготовка на повърхността трябва да се третират като отделни инженерни етапи.
- 30 kW агрегат може да бъде по-подходящ от по-голяма система, когато ръчното боравене и събирането на покритията са пречките в производителността.
22. Често задавани въпроси
Може ли индукционен нагревател с мощност 30 kW да премахне 3 мм епоксидно покритие?
Да, индукционен нагревател с мощност 30 kW може да бъде подходящ кандидат за 3 мм епоксидно покритие върху феромагнитна стомана. Действителната производителност зависи от дебелината на стоманата, епоксидния химичен състав, адхезионната сила, размера на нагревателната глава и необходимата производителност.
Каква температура е необходима за отстраняване на епоксидна смола чрез индукция?
Няма универсална температура. В този представителен инженерен случай, надеждно разлепване се е случило в приблизителен температурен интервал на интерфейса от 200–230°C. Действителната оптимална температура трябва да се установи чрез тестване на специфичната покривна система.
Индукцията разтопява ли епоксидното покритие?
Не е задължително. Целта е да се отслаби адхезията на границата между покритието и стоманата. Покритието може да остане достатъчно непокътнато, за да бъде отстранено на листове или големи фрагменти.
Трябва ли цялата стоманена плоча с дебелина 10 мм да достигне 200°C?
Не. Индукцията произвежда локализирано повърхностно нагряване. Целта е да се развие достатъчно топлинна енергия близо до повърхността на покритието, а не равномерно нагряване на целия стоманен компонент.
Колко бързо може да се премахне 3 мм епоксидна смола?
Представителният оптимизиран случай е довел до очаквана нетна производителност от приблизително 3.5–4.0 м²/ч при ръчно управление. Действителната производителност на обекта може да бъде по-висока или по-ниска в зависимост от геометрията, уменията на оператора, адхезията на покритието и достъпа до работното място.
Колко електроенергия консумира индукционното премахване на епоксидна смола?
При представителните условия в този случай, общата интензивност на електрическата енергия е оценена на приблизително 6.3 kWh/m². Тази стойност не трябва да се третира като универсална спецификация.
60 kW по-добре ли е от 30 kW?
Не автоматично. Уред с мощност 60 kW осигурява по-голяма нагревателна мощност и може да поддържа по-големи глави или по-висока производителност, но система с мощност 30 kW може да бъде по-добър баланс за умерена дебелина на стоманата и ръчно отстраняване на покрития.
Може ли индукционният метод да премахне епоксидната смола без пясъкоструене?
Индукцията може да премахне насипния епоксиден слой без абразивно бластиране. Въпреки това, може да се наложи леко бластиране или друг процес на подготовка, за да се постигне чистотата на повърхността и профилът на закрепване, определени за ново покритие.
Може ли една и съща машина да премахва гумени и PFP покрития?
Потенциално да. Индукционното разглобяване може да се приложи към няколко системи за свързани покрития, но всяко покритие изисква собствен квалифициран диапазон на мощност, скорост на движение и температура.
Трябва ли да се тества проба преди закупуване на машината?
Да. Представителна проба от стомана с покритие е най-добрият начин да се определи подходяща мощност на генератора, дизайн на нагревателната глава, температурен диапазон, скорост на сканиране и очаквана производителност.
23. Необходима информация за тест за кандидатстване
За надеждна препоръка за оборудване, предоставете:
- Стоманен клас
- Дебелина на стоманата
- Тип покритие
- Дебелина на покритието
- Брой слоеве покритие
- Размери на детайла
- Плоска или извита геометрия
- Необходима зона за отстраняване
- Целева производителност
- Налично електрическо захранване
- Необходима дължина на кабела
- Снимки на покрития детайл
- Физически покрита проба, когато е възможно
Заключение: Подходящ ли е индукционен нагревател RPR с мощност 30 kW за 3 мм епоксидна смола?
Този инженерен случай показва защо изборът на оборудване за отстраняване на покрития трябва да се основава на целия термичен процес, а не само на мощността в kW.
За представително 3 мм епоксидно покритие, свързано с 10 мм въглеродно-стоманена основа , 30 kW RPR индукционен нагревател осигурява достатъчен капацитет за установяване на практичен прозорец за разделяне, като същевременно се запазва добър контрол по време на ръчна работа.
Оптимизираната стратегия не е да се максимизира температурата.
Вместо това, целта е да се координира:
мощност на генератора + геометрия на индукционната бобина + разстояние на свързване + скорост на сканиране + температура на интерфейса + синхронизация на скрепера.
Когато тези параметри са правилно балансирани, епоксидната смола може да се раздели на относително големи листове, което значително намалява количеството материал, който трябва да бъде механично шлайфан или абразивно отстранен.
За по-дебела стомана, по-големи работни глави, по-тежка гума или PFP системи, или значително по-високи изисквания за производителност, може да е за предпочитане система с по-висока мощност.
HLQ предлага няколко RPR индукционни нагревателни системи за отстраняване на покрития за различни изисквания за отстраняване на покрития.
Трябва да тествате покритието си?
Изпратете на HLQ вашата марка стомана, дебелина на стоманата, материал на покритието, дебелина на покритието, размери на детайла, необходима скорост на отстраняване и снимки на приложението.
Препоръчва се тест на проба от покритието преди окончателния избор на машина.