
Индукционно отстраняване на покритие: Как работи, приложения, предимства и избор на оборудване
Индукционното отстраняване на покрития е усъвършенстван процес на термично разделяне, използван за премахване на боя, епоксидна смола, гумени облицовки, покрития за тръбопроводи, пасивна противопожарна защита и други силно свързани промишлени покрития от стоманени повърхности.
За разлика от абразивното бластиране, шлайфането или водната струя, индукцията не разчита предимно на механична сила за разрушаване на покритието. Вместо това, електромагнитната енергия нагрява стоманената основа под покритието. Това контролирано нагряване отслабва връзката на границата стомана/покритие, позволявайки покритието да бъде отлепено, остъргано или повдигнато.
Технологията се основава на същите електромагнитни принципи, използвани в технологията за индустриално индукционно нагряване , но процесът е оптимизиран специално за отделяне на покрития и поддръжка на повърхности.
Типичните приложения включват:
- Премахване на покритието на резервоара за съхранение
- Премахване на покритие от нефтопроводи и газопроводи
- Премахване на гумена облицовка
- Премахване на морски и корабни покрития
- Поддръжка на офшорни платформи
- Отстраняване на епоксидно покритие
- Премахване на пасивна противопожарна защита
- Поддръжка на мостове и стоманени конструкции
- Ремонт на нефтохимическо оборудване
- Премахване на покритие от минно оборудване
Какво е индукционно отстраняване на покритие?
Индукционното отстраняване на покритие е контролиран процес на нагряване, при който електромагнитната енергия се използва за генериране на топлина директно в електропроводим метален субстрат.
Когато металната повърхност се нагрява, топлинната енергия достига до границата между стоманата и покритието. При подходяща температура, адхезионната сила между тях намалява значително.
След това операторът може да отстрани разхлабеното покритие със стъргалка или друг механичен инструмент за отстраняване.
В подходящи приложения, дебелослойните покрития могат да се разделят на листове, ленти или относително големи секции, вместо да се пулверизират на фини частици.
Тази характеристика прави индустриалната машина за индукционно отстраняване на покрития особено привлекателна за приложения, включващи дебели или силно свързани покрития върху въглеродна стомана.
Как работи индукционното отстраняване на покритие?
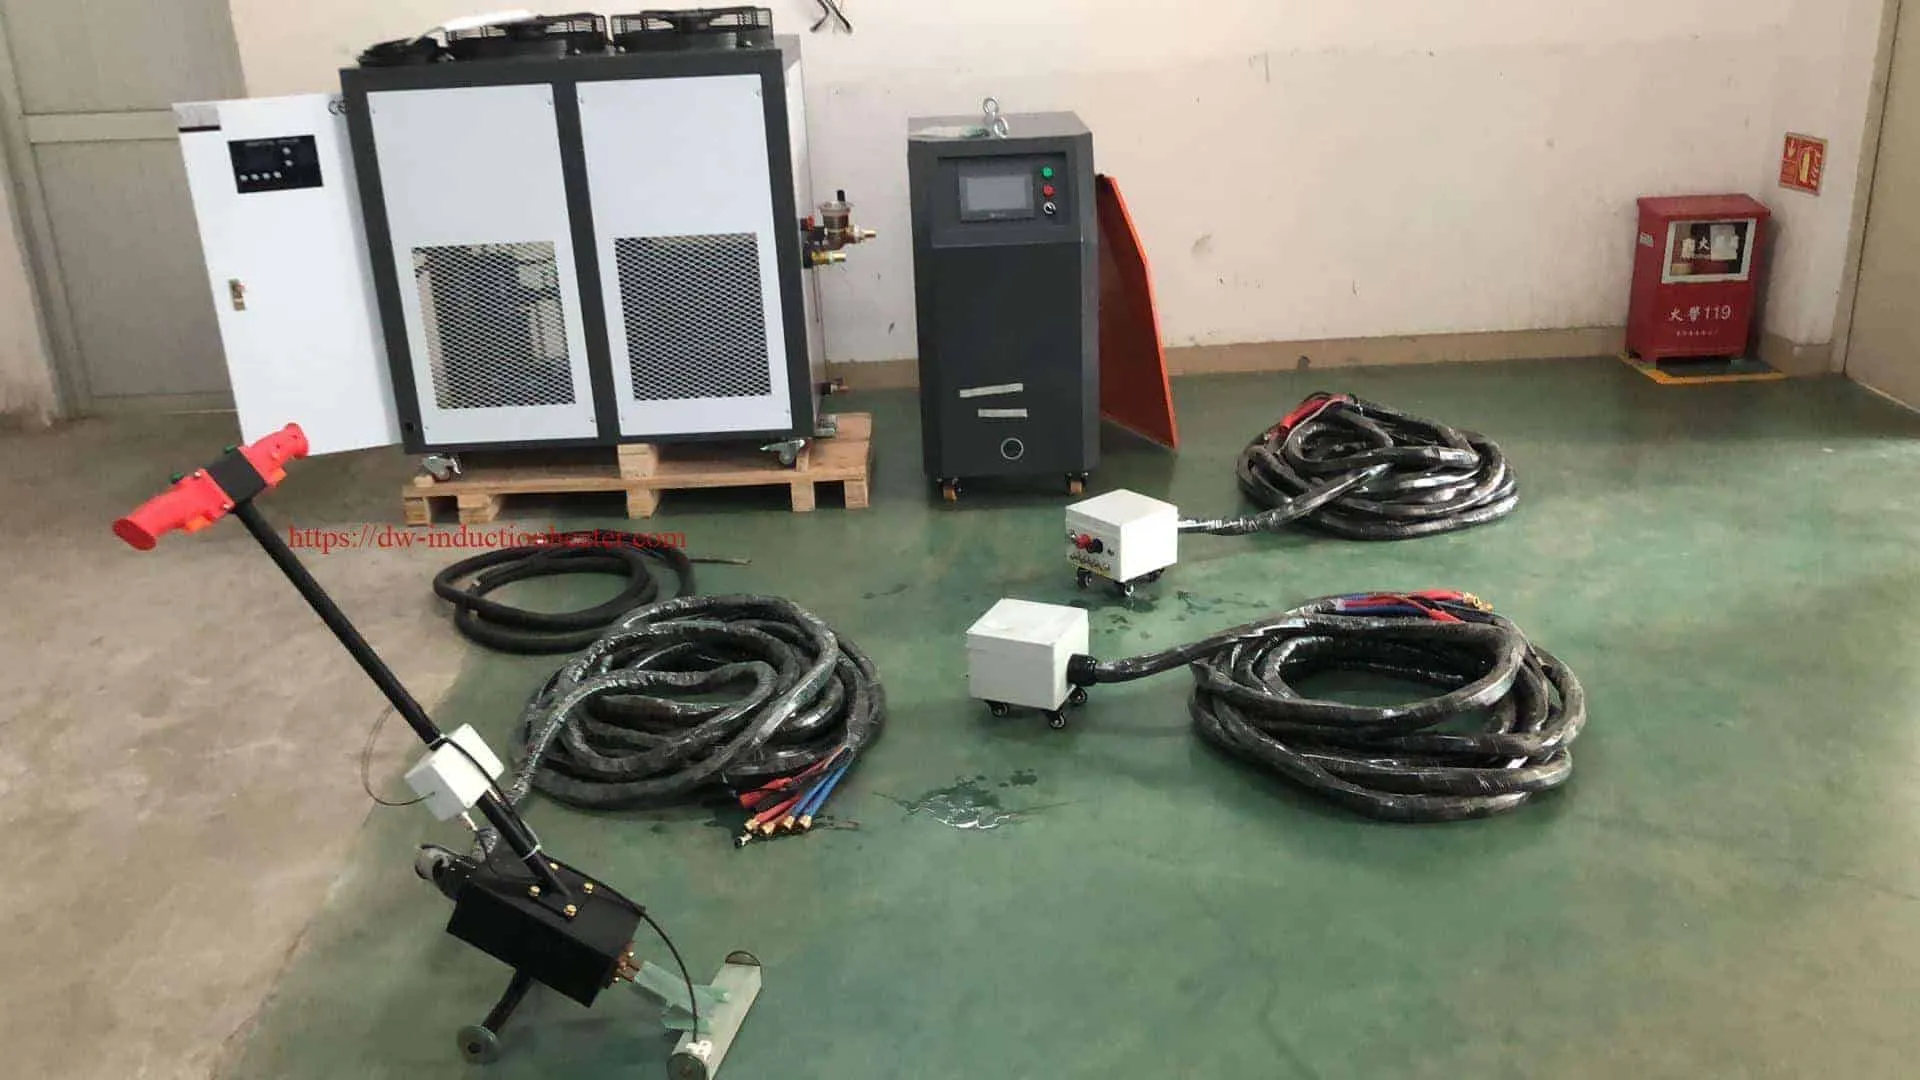
Системата за индукционно отстраняване на покрития обикновено се състои от няколко основни компонента:
- Индукционен генератор за нагряване
- Система за преобразуване и управление на мощността
- Гъвкав кабел за дълги разстояния
- Ръчна индукционна нагревателна глава
- Плоска или специфична за приложението индукционна бобина
- Индустриална система за водно охлаждане
- Мониторинг на температурата и контрол на процесите
Стъпка 1: Променлив ток се подава към индукционната бобина
Индукционният генератор преобразува промишлената електрическа енергия в контролиран променлив електрически ток с подходяща работна честота.
Променливият ток протича през индукционна бобина, монтирана вътре в нагревателната глава.
Стъпка 2: Генерира се електромагнитно поле
Променливият ток създава бързо променящо се електромагнитно поле около индукционната бобина.
Когато нагревателната глава е поставена близо до проводима метална повърхност, като например въглеродна стомана, електромагнитното поле се свързва със субстрата.
Стъпка 3: Вихровите токове генерират топлина в стоманата
Вътре в стоманената основа се индуцират електрически токове. Електрическото съпротивление на стоманата преобразува тези токове в топлина.
Това означава, че самата стомана става източник на топлина.
Следователно процесът е коренно различен от прилагането на пламък, горещ въздух или лъчиста топлина върху външната страна на покритието.
Стъпка 4: Връзката на покритието е отслабена
Топлината, генерирана вътре в стоманата, се отклонява към повърхността на покритието.
Когато интерфейсът достигне подходящо състояние на разпадане, адхезионната сила между покритието и метала намалява.
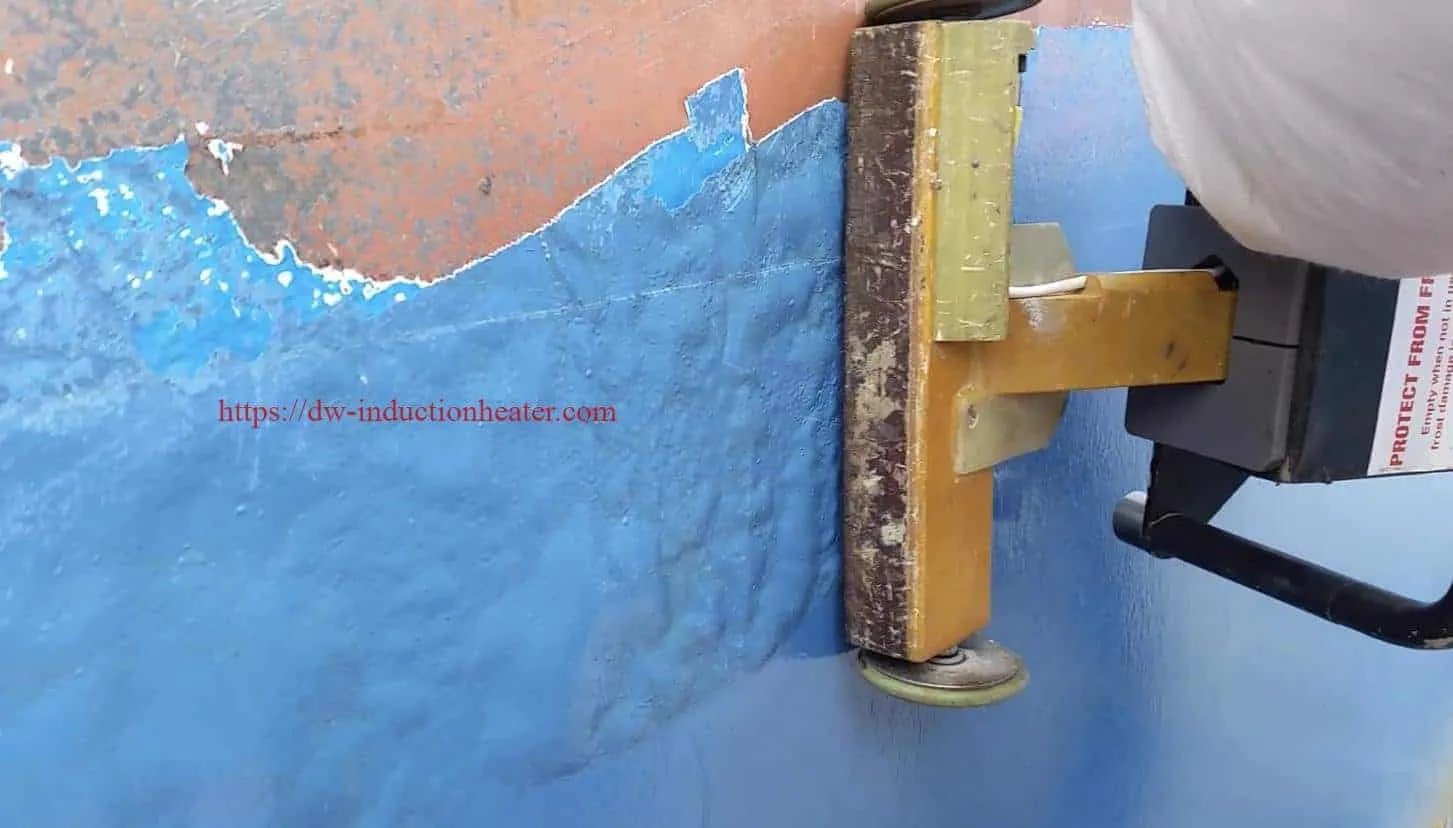
Стъпка 5: Покритието се отстранява механично
Операторът следва индукционната нагревателна глава със стъргалка или инструмент за отстраняване.
В зависимост от системата на покритие, материалът може да се раздели на ленти, листове или големи парчета.
Защо индукцията е ефективна за премахване на индустриални покрития?
Традиционните технологии за отстраняване на покрития обикновено атакуват покритието от външната му повърхност.
Примерите включват:
- Абразивно взривяване
- стържещ
- Скалиране на иглата
- Водноструйно почистване
- Механично остъргване
- Химическо отстраняване
За изключително дебели покрития тези процеси могат да изискват значително време, тъй като цялата дебелина на покритието трябва да бъде отстранена механично.
Индукцията подхожда към проблема по различен начин.
Вместо да премахва всеки слой покритие отвън навътре, индукцията е насочена към свързващата повърхност между покритието и стоманата.
Това прави технологията особено интересна за дебели и трудни за нанасяне покрития.
Какви покрития могат да бъдат отстранени чрез индукционно нагряване?
Индукционното отстраняване на покритие може да се оцени за много индустриални покривни системи, инсталирани върху проводими метални основи.
Типичните примери включват:
- Епоксидни покрития
- Епоксидна смола от въглен катран
- Гумени облицовки
- Вулканизирана гума
- Полиетиленови покрития
- 3LPE покрития за тръбопроводи
- 3LPP покрития за тръбопроводи
- Битуминозни покрития
- Противоплъзгащи покрития
- Покрития на основата на фибростъкло
- Пасивна противопожарна защита
- Проникващи покрития
- Дебели многослойни системи за боядисване
HLQ предлага гама от индукционни системи за отстраняване на покрития и отстраняване на покрития за различни индустриални приложения и условия на нанасяне.
Отстраняване на епоксидно покритие от стомана
Епоксидните покрития се използват широко за защита на индустриалната стомана от корозия, химикали, морска вода и атмосферни влияния.
Те често се срещат на:
- резервоари за съхранение
- Морско оборудване
- Структурна стомана
- Нефтохимическо оборудване
- Тръбопроводи
- Процесни съдове
Висококачествените епоксидни системи могат да бъдат изключително трудни за отстраняване само чрез шлайфане.
Индукционното нагряване може да намали адхезията на границата между епоксидна смола и стомана, така че покритието да може да бъде механично отделено след нагряване.
Отстраняване на гумена облицовка с помощта на индукционно нагряване
Гумената облицовка обикновено се залепва към стоманено оборудване, което изисква устойчивост на корозия, абразия или химикали.
Примерите включват:
- Минни резервоари
- Химически съдове
- Тръбопроводи с гумено покритие
- Процесни резервоари
- Барабани
- Износоустойчиво оборудване
Традиционното отстраняване на гума може да включва рязане, шлайфане и обширен ръчен труд.
Индукционното нагряване може да приложи енергия през стоманената основа и да отслаби свързващата повърхност под гумата.
Разхлабената гума може след това да се обели или механично повдигне от стоманата.
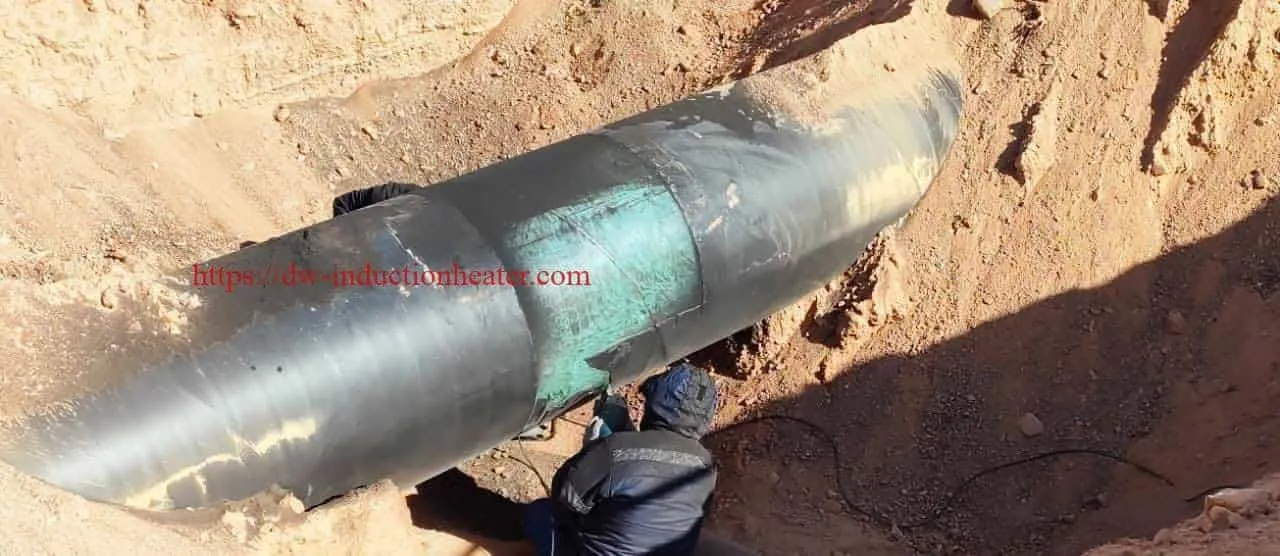
Отстраняване на покритие от тръбопроводи с индукционно нагряване
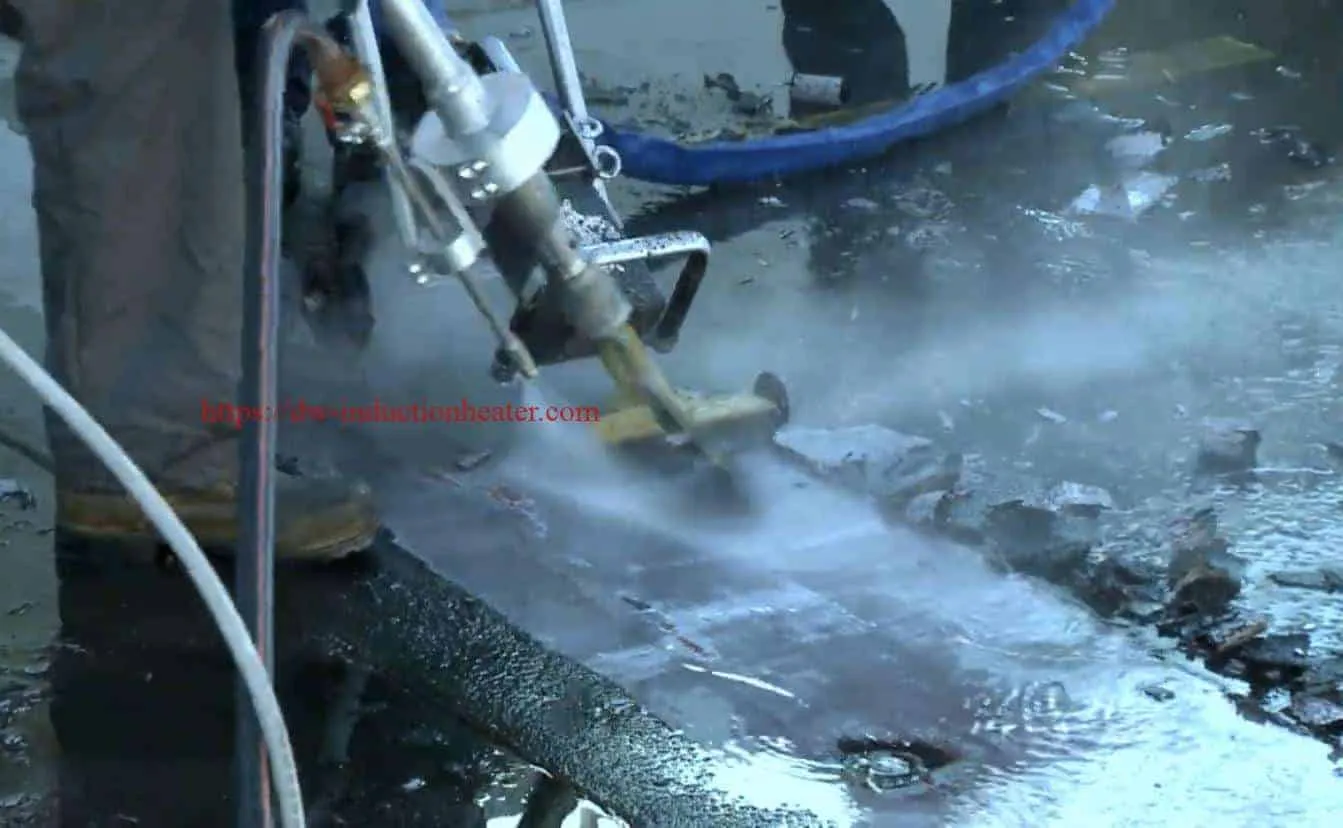
Рехабилитацията на тръбопроводи е едно от най-важните приложения за отстраняване на индукционни покрития.
Нефтопроводите, газопроводите и промишлените тръбопроводи често използват трайни системи за външно покритие, проектирани да останат свързани със стоманата в продължение на много години.
Често срещаните покрития за тръбопроводи включват:
- 3LPE
- 3LPP
- Каменовъглен катран
- Епоксидна смола от въглен катран
- Ебонит
- Гума
- полиетилен
- Тежки епоксидни системи
Когато тръбопроводите се нуждаят от ремонт, заваряване, инспекция, повторно покритие или оценка на корозията, може да се наложи тези покрития да бъдат отстранени локално.
Системата за индукционно отстраняване на покрития от тръбопроводи може да нагрее стоманата под покритието и да отслаби интерфейса, без да е необходимо големи количества абразивни частици или вода по време на етапа на отстраняване на насипно състояние.
Типични приложения на тръбопроводи
- Рехабилитация на тръбопроводи
- Подмяна на покритието
- Подготовка на зоната за инспекция
- Оценка на корозията
- Подготовка на зоната за заваряване
- Монтаж на ремонтен ръкав
- Съвместна работа на терен
- Премахване на стареещи покрития от тръбопроводи
Премахване на покрития от тръбопроводи 3LPE и 3LPP
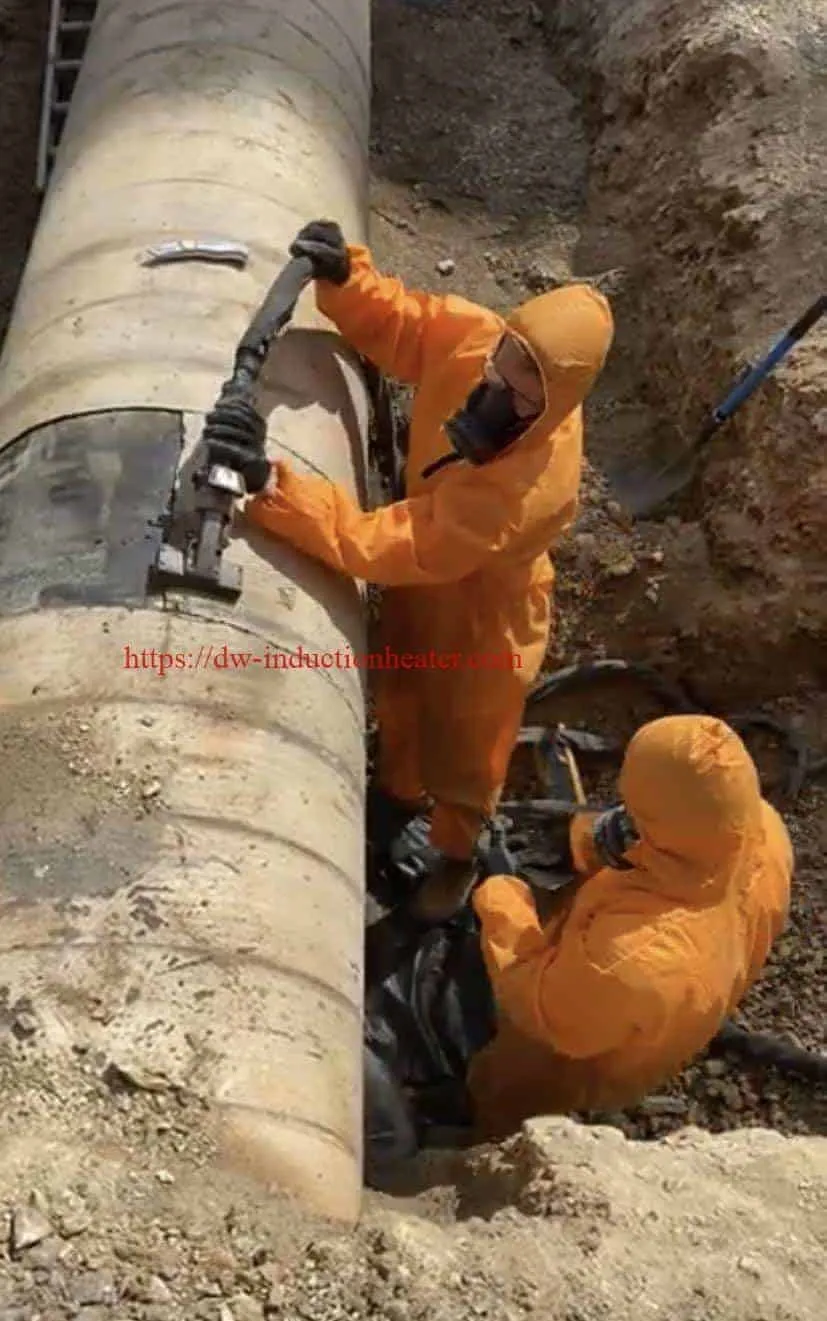
Трислойните полиетиленови (3LPE) и трислойните полипропиленови (3LPP) системи се използват широко за външна защита от корозия на тръбопроводи.
Тези системи обикновено съдържат множество силно свързани слоеве.
Следователно механичното отстраняване може да бъде трудоемко.
Чрез нагряване на основата на тръбопровода под покритието, индукцията може да намали междуфазовата адхезия и да подпомогне отстраняването на избрани участъци.
Това може да бъде особено полезно за места за поддръжка, където само контролирана зона от тръбопровода изисква отстраняване на покритието.
PFP и отстраняване на набъбващо покритие
Пасивната пожарозащита, често съкращавана като PFP, може да бъде сред най-трудните за премахване индустриални покрития.
PFP системите могат да бъдат много дебели и се използват широко в:
- Офшорни нефтени и газови структури
- рафинерии
- Нефтохимически заводи
- Структурна стомана
- Процесни модули
- Морски инсталации
Вместо механично шлайфане през целия огнезащитни слой, индукционното нагряване може да се насочи към границата между стомана и покритие.
Това създава възможност за отделяне на големи участъци от покритието след подходящо термично разлепване.
Премахване на морски и корабни покрития
Морските конструкции изискват трайни покрития, тъй като работят в силно корозивни среди.
Потенциалните приложения включват:
- Палуби на кораби
- Корпусни конструкции
- прегради
- Хеликоптерни площадки
- Противоплъзгащи покрития
- Морски епоксидни покрития
- Офшорни модули
- Пристанищна инфраструктура
За дебелопокривни системи, индукцията може да се използва като стъпка за отстраняване на основното покритие преди окончателната подготовка на повърхността.
Премахване на покритие и облицовка на резервоар за съхранение
Големите промишлени резервоари за съхранение често съдържат няколко слоя антикорозионно покритие или вътрешна облицовка.
Приложенията могат да включват:
- Резервоари за съхранение на суров петрол
- Резервоари за гориво
- Химически резервоари
- Резервоари за вода
- Процесни съдове
- Резервоари за съхранение на нефтохимически продукти
Индукционното отстраняване на покритие може да бъде особено полезно върху големи плоски или леко извити стоманени повърхности, където ръчна нагревателна глава може да се движи непрекъснато през работната зона.
Отстраняване на индукционно покритие срещу пясъкоструене
Абразивното бластиране е една от най-утвърдените технологии за подготовка на повърхности и остава важна в индустриалната поддръжка.
Въпреки това, индукционното отстраняване на покритие и пясъкоструйната обработка работят по коренно различни начини.
| Параметър | Отстраняване на индукционно покритие | Абразивно пясъкоструене |
|---|---|---|
| Първичен механизъм | Термично разпадане на границата между покритието и основата | Механично износване от външната повърхност |
| Взривни медии | Не е необходимо за масово разглобяване | Обикновено се изисква |
| Вторични абразивни отпадъци | ниско | Може да бъде съществено |
| Генериране на прах | Като цяло по-ниски | Може да бъде значително |
| Много дебели покрития | Особено привлекателен | Възможно е, но може да изразходва значителен медиен ресурс |
| Генериране на повърхностен профил | ограничен | отличен |
| Износване на стомана | Минимално при правилен контрол | Умишлено абразивно действие |
| Премахнат материал | Може да остане на ленти или листове | Обикновено фрагментиран и смесен с абразив |
| Ниво на шума | Сравнително ниско | Обикновено високо |
| Финална подготовка на повърхността | Може да се наложи допълнително почистване | Може да премахва покритието и да създава профил едновременно |
Индукция напълно замества ли пясъкоструйната обработка?
Не е задължително.
Това е важно инженерно съображение.
Когато спецификацията за ново покритие изисква специфичен профил на повърхността или стандарт за чистота, може да се наложи абразивно бластиране или друг процес на финална подготовка на повърхността.
Следователно, един практичен работен процес може да бъде:
- Използвайте индукция, за да отстраните по-голямата част от дебелото покритие.
- Съберете и изхвърлете отстраненото покритие.
- Извършете по-лека абразивна или механична подготовка на повърхността.
- Огледайте стоманената основа.
- Нанесете новата покривна система.
Този подход може да намали количеството материал, който трябва да бъде отстранен чрез абразивно бластиране.
Отстраняване на индукционно покритие срещу лазерно почистване
Лазерното почистване и индукционното разглобяване понякога се разглеждат за един и същ проект за поддръжка на повърхности, но техните силни страни се различават.
Лазерното почистване е особено подходящо за:
- Ръжда
- оксиди
- Тънка боя
- Локализирано замърсяване
- Прецизно почистване
- Фина подготовка на повърхността
Индукционното отстраняване на покритие е особено подходящо за:
- Дебели покрития
- Гумени облицовки
- Тежки епоксидни системи
- Покрития за тръбопроводи
- Пасивна противопожарна защита
- Големи стоманени конструкции с покритие
За някои проекти може да е практичен хибриден процес: индукцията премахва основното покритие, докато друга технология извършва окончателното почистване на повърхността.
Какво определя скоростта на отстраняване на индукционно покритие?
Няма единна универсална скорост на отстраняване за всички покрития.
Реалната производителност зависи от няколко инженерни фактора.
1. Покриващ материал
Гумените, епоксидните, полиетиленовите и огнеупорните покрития имат различни термични и свързващи характеристики.
2. Дебелина на покритието
Тънка боя и облицовка с дебелина 10–20 мм изискват напълно различни настройки на процеса.
3. Дебелина на стоманата
Стоманата действа като топлинна маса.
По-дебелата стомана обикновено изисква повече енергия, за да повиши температурата на интерфейса със същата скорост.
4. Индукционна мощност
Наличната изходна мощност определя максималната скорост, с която електромагнитната енергия може да бъде доставена до детайла.
Следователно, индустриалните индукционни нагревателни устройства трябва да се избират според дебелината на стоманата, площта на нагревателната глава, вида на покритието и целевата производителност, а не само според номиналната мощност.
5. Дизайн на бобината и нагревателната глава
Геометрията на индукционната бобина определя как електромагнитната енергия се разпределя по стоманата.
Плоска стоманена плоча може да използва широка плоска намотка, докато извит тръбопровод може да изисква глава, която следва радиуса на тръбата.
6. Разстояние на свързване
Разстоянието между индукционната глава и стоманата влияе върху електромагнитното свързване и ефективността на нагряване.
7. Скорост на движение
Операторът трябва да балансира скоростта на движение с входящата мощност и необходимата температура на отлепване.
Значение на дизайна на индукционната бобина
Индукционната бобина е една от най-важните части на системата за отстраняване на покрития.
За отстраняване на покритие, бобината обикновено трябва да разпределя топлината върху относително широка повърхност, вместо да създава изключително концентрирана гореща точка.
Следователно формата трябва да бъде проектирана съгласно:
- Геометрия на детайла
- Необходима работна ширина
- Ниво на мощност
- Работна честота
- Дебелина на стоманата
- Характеристики на покритието
- Желана скорост на движение
За плоски плочи, извити тръби и други промишлени стоманени конструкции могат да бъдат разработени различни конструкции на индукционни нагревателни бобини .
Как да изберем машина за отстраняване на индукционно покритие
Изборът на машина не трябва да се основава само на номиналната изходна мощност.
Преди да изберете оборудване, трябва да оцените следната информация.
| Параметър | Защо има значение |
|---|---|
| Стоманен материал | Определя електромагнитното и топлинното поведение. |
| Дебелина на стоманата | Влияе на топлинната маса и необходимата топлинна мощност. |
| Тип покритие | Различните покрития имат различно поведение при разпадане. |
| Дебелината на покритието | Влияе върху условията на нагряване и метода на отстраняване. |
| Геометрия на детайла | Определя необходимия дизайн на индукционната глава. |
| Необходима работна ширина | Влияе на размера на нагревателната глава и плътността на мощността. |
| Необходима скорост на отстраняване | Влияе върху необходимия капацитет на генератора. |
| Дължина на кабела | Важно за резервоари, тръбопроводи и отдалечени работни зони. |
| Работен цикъл | Важно за непрекъснатата промишлена работа. |
| Условия на охлаждане | Влияе върху надеждността на генератора и нагревателната глава. |
Типична конфигурация на системата за отстраняване на индукционно покритие HLQ
Индустриалният пакет за премахване на HLQ покрития може да включва:
- 25–60 kW индукционен генератор
- Изходен кабел за дълги разстояния
- Ръчна индукционна нагревателна глава
- Плоска индукционна бобина, специфична за приложението
- Индустриална система за водно охлаждане
- Мониторинг на температурата
- Система за управление на оператора
- Конфигурация на мобилно оборудване
- Инструменти за остъргване и отстраняване
Типичните HLQ модели включват:
- DWS-25P
- DWS-30P
- DWS-60P
Подходящият модел трябва да бъде избран според действителното промишлено приложение, а не просто да се избира най-високата налична мощност.
Пример: Премахване на епоксидна смола от резервоар за съхранение
Помислете за типичен проект със следните условия:
| Приложение | Поддръжка на резервоари за съхранение |
| Основа | Въглеродна стомана |
| слой | Епоксидна смола за тежки условия на работа |
| Площ | Стена на резервоара |
| операция | Ръчно непрекъснато сканиране |
| Възможен диапазон на мощност | 30–60 kW, подлежи на тестване |
Предварителна система може да включва средночестотен индукционен генератор, кабел за дълги разстояния, плоска нагревателна глава и индустриална охладителна система.
Въпреки това, преди да се потвърди:
- Крайно изискване за мощност
- Работна честота
- Размер на нагревателната глава
- Скорост на пътуване
- Целева температура на интерфейса
- Очаквана производителност на отстраняване
Предимства на индукционното отстраняване на покритие
1. Не са необходими абразивни материали за масово разлепване
Етапът на термично разглобяване не изисква бластиране с пясък.
Това може значително да намали вторичните абразивни отпадъци.
2. Подходящ за дебели индустриални покрития
Индукцията е особено интересна за дебели покрития, които са скъпи или бавни за отстраняване слой по слой.
3. По-ниско генериране на прах
Ако покритието се разделя на плътни ленти или листове, генерирането на частици във въздуха може да бъде по-малко, отколкото при силно агресивно абразивно отстраняване.
4. Локализирано приложение на енергията
Само стоманата под работната зона трябва да се нагрее.
5. Намалено механично въздействие върху стоманата
Връзката на покритието се отслабва термично, а не чрез непрекъснато абразивно обработване на металната основа.
6. По-нисък обем на вторичните отпадъци
Отстраненото покритие не е необходимо да се смесва с големи количества отработена абразивна среда.
7. Сравнително нисък шум
Самият индукционен процес не разчита на високоскоростен абразивен поток, удрящ стоманената повърхност.
Индустрии, използващи индукционно отстраняване на покрития
Нефт и газ
- Тръбопроводи
- резервоари за съхранение
- рафинерии
- Офшорни структури
- Процес оборудване
Морско и корабостроене
- Палуби на кораби
- Корпусни конструкции
- прегради
- Хеликоптерни площадки
- Морска инфраструктура
нефтохимическа промишленост
- Съдове за съхранение
- Процесни резервоари
- Стомана с PFP покритие
- Структурна стомана
Минен
- Резервоари с гумено покритие
- Тръби с гумено покритие
- Износоустойчиво оборудване
- Оборудване за обработка
Инфраструктура
- Стоманени мостове
- Структурна стомана
- Големи стоманени компоненти с покритие
Съображения за безопасност
Отстраняването на индукционно покритие е индустриален процес на нагряване и трябва да се извършва само от обучен персонал.
Правилната оценка на риска на проекта трябва да вземе предвид:
- Електрическа безопасност
- Горещи стоманени повърхности
- Покрития, отстранявани на горещо
- Електромагнитни полета
- Условия на охлаждащата вода
- Изпарения от покрития
- Вентилация
- Риск от пожар
- Лични предпазни средства
- Потенциално опасни покривни материали
По-старите промишлени покрития могат да съдържат опасни вещества.
Следователно, ниското ниво на образуване на прах никога не трябва да се тълкува като елиминиране на необходимостта от подходяща защита на работниците, ограничаване на разпространението или контрол на околната среда.
Често задавани въпроси
Какво е премахване на индукционното покритие?
Индукционното отстраняване на покритие е процес на термично разединяване, който генерира топлина в проводима метална основа, за да отслаби връзката между покритието и метала.
Може ли индукционното нагряване да премахне боя от стомана?
Да. Когато се използват подходящи работни параметри, индукционното нагряване може да отслаби интерфейса между боя и стомана, така че боята да може да бъде отстранена механично.
Може ли индукция да премахва дебели епоксидни покрития?
Да. Дебелите индустриални епоксидни системи са едно от важните потенциални приложения за индукционно отстраняване на покрития.
Може ли индукционното нагряване да премахне гумената облицовка?
Да. Индукцията може да бъде особено полезна, когато каучукът е свързан с проводима стоманена основа, тъй като стоманата може да се нагрее под облицовката.
Може ли индукция да премахне 3LPE покритието от тръбопровода?
Да. Премахването на покрития от тръбопроводи е основно индустриално приложение и може да включва 3LPE, 3LPP, каменовъглен катран, каучук и други свързани покрития.
Уврежда ли индукционното отстраняване на покритие стоманата?
Процесът е предназначен да създаде контролирано локализирано нагряване, достатъчно за отслабване на връзката на покритието, без да се повреди стоманата. Въпреки това, приемливите температурни граници винаги трябва да бъдат потвърдени за конкретния материал и приложение.
Премахването на индукционното покритие елиминира ли пясъкоструйната обработка?
Не е задължително. Индукцията може да премахне основното покритие, докато абразивно бластиране може да се наложи, за да се получи зададения профил на повърхността или чистота преди повторно нанасяне на покритието.
Каква мощност е необходима за машина за индукционно отстраняване на покрития?
Необходимата мощност зависи от дебелината на стоманата, материала на покритието, дебелината на покритието, площта на нагревателната глава и необходимата производителност. Промишленото оборудване обикновено се предлага в диапазони на мощност от десетки киловати нагоре.
Машина с мощност 60 kW винаги ли е по-добра от машина с мощност 30 kW?
Не. По-високата мощност осигурява по-голям капацитет на нагряване, но правилната плътност на мощността, геометрията на нагревателната глава, честотата и скоростта на движение са също толкова важни.
Каква информация е необходима преди избора на машина?
За точна препоръка, предоставете:
- Steel материал
- Дебелина на стоманата
- Материал за покритие
- Дебелина на покритието
- Размери на детайла
- Снимки или рисунки
- Необходима зона за отстраняване
- Необходима производителност
- Налично електрическо захранване
- Необходима дължина на кабела
Препоръчва се тестване на приложения
Тъй като формулите на покритията и характеристиките на адхезия варират значително, силно се препоръчва лабораторни или цехови тестове, използващи действителната проба с покритие на клиента.
Тестът за покритие може да помогне да се определи:
- Подходящо ли е индукционното разглобяване
- Необходима температура на интерфейса
- Препоръчително ниво на мощност
- Размери на нагревателната глава
- Скорост на пътуване
- Очаквано поведение при премахване
- Приблизителна производителност
Това е много по-надеждно от избора на оборудване само въз основа на дебелината на покритието или мощността на машината.
Заключение
Индукционното отстраняване на покрития предоставя алтернативен начин за премахване на трудни индустриални покрития от стомана, като атакува връзката между покритието и метала, вместо механично да разрушава цялото покритие отвън.
Технологията е особено подходяща за оценка на приложения, включващи:
- Тежки епоксидни покрития
- Гумени облицовки
- 3LPE и 3LPP покрития за тръбопроводи
- Покрития от въглищен катран
- PFP и набъбващи покрития
- Морски покрития
- Облицовки на резервоари за съхранение
- Големи промишлени стоманени конструкции
Успешното отстраняване на покритието зависи от правилното съчетаване на индукционния генератор, работната честота, дизайна на нагревателната глава, конфигурацията на кабела, разстоянието на свързване и скоростта на движение със стоманената основа и покривната система.
HLQ Induction Equipment може да предостави промишлени системи за индукционно отстраняване на покрития и специфични за приложението нагряващи решения за резервоари, тръбопроводи, морски конструкции, офшорно оборудване, минни машини и други покрити стоманени конструкции.
За избор на оборудване, моля, посочете вида на покритието, дебелината на покритието, материала на стоманата, дебелината на стоманата, размерите на детайла, необходимата скорост на отстраняване и снимки на приложението.