
Непрекъснато индукционно отгряване за проводници и кабели с индукционно нагряване | Инженерно ръководство
Съдържание
- Бърз отговор
- Фон на приложението
- Защо да използваме индукционно нагряване за това приложение?
- Подходящи материали и детайли
- Принцип на работа
- Основни технически параметри
- Ръководство за избор на инженерни решения
- Работен процес на процеса
- Казус / Типично приложение
- Често срещани проблеми и решения
- Често задавани въпроси
- Заключение
Бърз отговор
Непрекъснато индукционно отгряване Индукционното нагряване за проводници и кабели е процес на термична обработка, който използва електромагнитна индукция за омекотяване на студено изтеглени проводници, намаляване на втвърдяването, възстановяване на пластичността, подобряване на стабилността на проводимостта и подготовка на проводниците за по-нататъшно изтегляне, усукване, екструдиране или формоване на изолация. Подходящ е за медни проводници, алуминиеви проводници, проводници от медни сплави, проводници от неръждаема стомана, проводници от въглеродна стомана, резистивни проводници и проводници от специални сплави. Индукционното нагряване е подходящо, защото осигурява бързо, контролируемо, локализирано и непрекъснато нагряване, което може да се синхронизира с производствените линии за изтегляне на проводници или кабели. Препоръчителното оборудване е система за непрекъснато индукционно отгряване с индукционно захранване, многооборотна или тунелна намотка, затворен контур за охлаждане, пирометър или контактно наблюдение на температурата, контрол на опъването на проводника и PLC синхронизация на скоростта на линията.
Фон на приложението
Производството на проводници и кабели обикновено включва многократни операции по изтегляне, валцоване, оформяне или усукване. По време на студено изтегляне диаметърът на проводника се намалява чрез преминаване на материала през матрици. Това подобрява точността на размерите и повърхностната обработка, но също така увеличава твърдостта, якостта на опън и вътрешното напрежение, като същевременно намалява удължението. Това явление се нарича втвърдяване при работа. Ако втвърденият чрез работа проводник не е отгрят правилно, той може да се счупи при по-нататъшно изтегляне, да се повреди при огъване, да се напука при формоване или да покаже нестабилни електрически и механични характеристики.
Непрекъснатото отгряване се използва за възстановяване на пластичността и подобряване на стабилността на процеса. В съвременните инсталации за производство на проводници и кабели, отгряването често се изисква след изтегляне на медни проводници, алуминиеви проводници, проводници от неръждаема стомана или проводници от специални сплави. Традиционните методи за отгряване включват съпротивително отгряване, отгряване в газова пещ, отгряване в муфелна пещ и отгряване в периодична пещ. Тези методи могат да работят, но може да имат ограничения по отношение на контрола на скоростта на линията, енергийната ефективност, заеманата площ, контрола на окислението, равномерността на температурата и реакцията при стартиране.
Непрекъснатото индукционно отгряване се използва все по-често, защото може да се инсталира директно в линия за изтегляне на тел или линия за производство на кабели. То нагрява движещата се тел бързо и точно, без да е необходима голяма пещна камера. Индукционното оборудване за обработка на проводници и кабели обикновено се използва за отгряване, облекчаване на напрежението, подготовка на покрития и други вградени термични процеси; доставчиците на оборудване описват тези системи като подходящи за непрекъснати производствени линии, тъй като индукционната система може да бъде съобразена със скоростта на мелницата за непрекъсната обработка.
За медните проводници, използвани в електрически приложения, отгряването е особено важно, защото студеното изтегляне променя както механичното поведение, така и електрическите характеристики. Медта се цени заради високата си електрическа проводимост, но прекомерното втвърдяване може да намали гъвкавостта и да създаде проблеми при работа по време на навиване, усукване и сглобяване на кабели. Поради тази причина купувачите търсят непрекъснато индукционно отгряване, когато се нуждаят от по-висока скорост на линията, по-добра мекота на проводника, по-нисък процент на счупване, по-малък размер на оборудването и по-добър контрол на процеса.
Проблеми в индустрията преди отгряване
| Проблем в производството на тел | Типична причина | Резултат | Цел на отгряване |
|---|---|---|---|
| Телта става твърде твърда | Студено изтегляне и пластична деформация | Лоша гъвкавост и висок риск от счупване | Възстановяване на пластичността и намаляване на твърдостта |
| Скъсване на тел по време на рисуване | Прекомерно втвърдяване на материала или неравномерна структура | Спиране на линията и загуба на материали | Стабилизиране на механичните свойства |
| Нестабилно удължение | Непостоянна температура на отгряване | Разлики в качеството при производството на кабели | Подобряване на повторяемостта на температурата |
| Оксидирана повърхност на проводника | Дългосрочно излагане на висока температура във въздуха | Лошо качество на повърхността и допълнително почистване | Съкратете времето за нагряване и добавете защита, ако е необходимо |
| Голяма площ на пещта за отгряване | Дълго време на престой в конвенционална пещ | Голямо пространство и бавна реакция | Използвайте компактно вградено индукционно нагряване |
Защо да използваме индукционно нагряване за това приложение?
Индукционното нагряване е много подходящо за непрекъснато отгряване на проводници и кабели, тъй като детайлът е дълъг, тесен, проводим и се движи непрекъснато. Индукционната бобина може да бъде монтирана около пътя на проводника и проводникът може да се нагрява, докато преминава през магнитното поле. Мощността на нагряване се регулира в зависимост от размера на проводника, материала, скоростта на линията и целевата температура на отгряване.
В сравнение с традиционното съпротивително или пещно нагряване, индукционното нагряване има няколко практически предимства. То има бърза термична реакция, компактно разположение, лесно управление на стартирането и спирането, висока съвместимост с автоматизацията и добра интеграция с машини за изтегляне, системи за навиване и екструдиращи линии. Примери за приложения в индустрията показват непрекъснато отгряване на медна тел при скорост на линията около 15 м/мин, използвайки индукционна нагревателна система, демонстрирайки пригодността на индукцията за приложения с движещи се проводници.
| фактор | Непрекъснато индукционно отгряване | Традиционно отгряване в пещ | Инженерна полза |
|---|---|---|---|
| Скорост на нагряване | Много бързо, обикновено секунди | По-бавно, често минути или повече | По-висока скорост на линията и по-къса дължина на процеса |
| Оформление на процеса | Компактна вградена система от намотки | Дълга пещ или пещ за периодично производство | Спестява фабрично пространство |
| Контрол на температурата | Захранването може бързо да следва скоростта на линията | Висока термична инерция | По-добра реакция при промени в скоростта |
| Използване на енергия | Енергията е фокусирана върху жицата | Камерата на пещта и атмосферата също се нагряват | Намалете ненужните загуби на топлина |
| Автоматизация | Лесна интеграция с PLC | Възможна, но по-бавна реакция | По-добра синхронизация с линията на рисуване |
| Повърхностно окисление | Краткотрайна експозиция; може да се добави защитен газ | Дългото излагане може да увеличи окисляването | Почистваща повърхност на проводника |
Основни предимства за производителите на кабели и проводници
| Възползвайте | Значение в производството | Стойност на купувача |
|---|---|---|
| Вградено производство | Отгряването може да се синхронизира със скоростта на изтегляне или навиване | Намалява обработката и междинното съхранение |
| Бързо стартиране | Индукционната система бързо достига работно състояние | По-малко време за загряване в сравнение с големите пещи |
| Точен контрол на енергията | Мощността може да се регулира според скоростта и диаметъра на телта | Стабилно удължение и якост на опън |
| Компактен отпечатък | Бобината и захранващата система изискват по-малко производствено пространство | Лесно преустройство в съществуващи линии |
| Чисто отопление | Без открит пламък около жицата | Подобрена среда в работилницата |
| Гъвкав процес | Рецептите могат да се съхраняват за различни размери тел | По-бърза смяна на продукти |
Подходящи материали и детайли
Непрекъснатото индукционно отгряване може да се приложи към много проводими проводящи материали. Поведението при нагряване обаче се различава силно между черните и цветните метали. Стоманената тел е магнитна под температурата на Кюри и обикновено се свързва добре с индукционно нагряване. Медта и алуминият са немагнитни, но силно проводими, така че изискват правилен дизайн на намотката, по-висока плътност на тока и правилен избор на честота. Индукционното нагряване се използва както за черни, така и за цветни проводящи продукти за отгряване, облекчаване на напрежението, подготовка на покрития и други поточни процеси.
| Материал | Размер | Пригодност | бележки |
|---|---|---|---|
| Меден проводник | Кръгла тел 0.2–8 мм; възможен е правоъгълен проводник | Много подходящ | Използва се за отгряване на електрически проводници, моторни проводници, магнитни проводници и кабелни проводници. |
| Безкислородна медна тел | Фини до средни размери на проводниците | Много подходящ | Изисква добър контрол на температурата, за да се защити проводимостта и качеството на повърхността. |
| Алуминиева тел | 0.5–12 мм в зависимост от линията | Подходящ | По-ниската плътност и високата проводимост изискват внимателно съчетаване на мощност и скорост. |
| Медна сплавна тел | Фина, кръгла, плоска или профилирана тел | Подходящ | Температурата на отгряване зависи от състава на сплавта и необходимите механични свойства. |
| Тел от въглеродна стомана | 0.5–16 мм или по-големи | Много подходящ | Магнитното свързване подобрява ефективността на нагряване; използва се за облекчаване на напрежението и омекотяване. |
| Тел от неръждаема стомана | типично 0.3–10 мм | Подходящ | Често се изисква контролирана атмосфера, за да се намали окисляването и обезцветяването. |
| Никелова сплавна тел | Фина и прецизна тел | Подходящ | Използва се за специални сплави, резистивни проводници и прецизни приложения. |
| Плоска тел / правоъгълна тел | Персонализирана ширина и дебелина | Подходящ за персонализирана бобина | Изисква съгласуване на полето на бобината за равномерност на температурата по ръба и центъра. |
Типични цели на отгряване по материал
| Група материали | Основна цел на отгряването | Типичен индикатор за качество |
|---|---|---|
| Мед и медни сплави | Възстановяване на пластичността след изтегляне | Удължение, якост на опън, проводимост, цвят на повърхността |
| Алуминий и алуминиеви сплави | Подобряване на мекотата и намаляване на напрежението при рисуване | Удължение, якост на опън, степен на счупване |
| Метална жица | Облекчаване на напрежението, омекотяване или подготовка за по-нататъшна обработка | Твърдост, якост на опън, микроструктура |
| Тел от неръждаема стомана | Възстановяване на формовъчността и намаляване на остатъчното напрежение | Повърхностна яркост, механични свойства, корозионно поведение |
| Специална легирана тел | Контролирана микроструктура и регулиране на механичните свойства | Якост, устойчивост на умора, размерна стабилност |
Принцип на работа
Непрекъснатото индукционно отгряване използва електромагнитна индукция за генериране на топлина вътре в движещия се проводник. Индукционен източник на захранване изпраща променлив ток през медна намотка. Този ток създава променливо магнитно поле. Докато проводникът преминава през намотката, магнитното поле индуцира ток в него. Електрическото съпротивление на проводника преобразува този индуциран ток в топлина.
Телта се издърпва през намотката с контролирана скорост на линията. Крайната температура зависи от мощността, честотата, дължината на намотката, диаметъра на телта, свойствата на материала и времето на престой в зоната на нагряване. След нагряване, телта може да премине през секция с контролирано охлаждане, закаляване с вода, зона за охлаждане с въздух, защитна газова камера или устройство за сушене в зависимост от материала и изискванията на процеса.
Диаграма на работния принцип
Разгъваща макара → Почистване / изправяне на тел → Зона за нагряване на индукционна бобина → Измерване на температурата → Защитна атмосфера или охлаждаща секция → Сушене / Контрол на повърхността → Контрол на опъването → Навиваща макара или следващ процес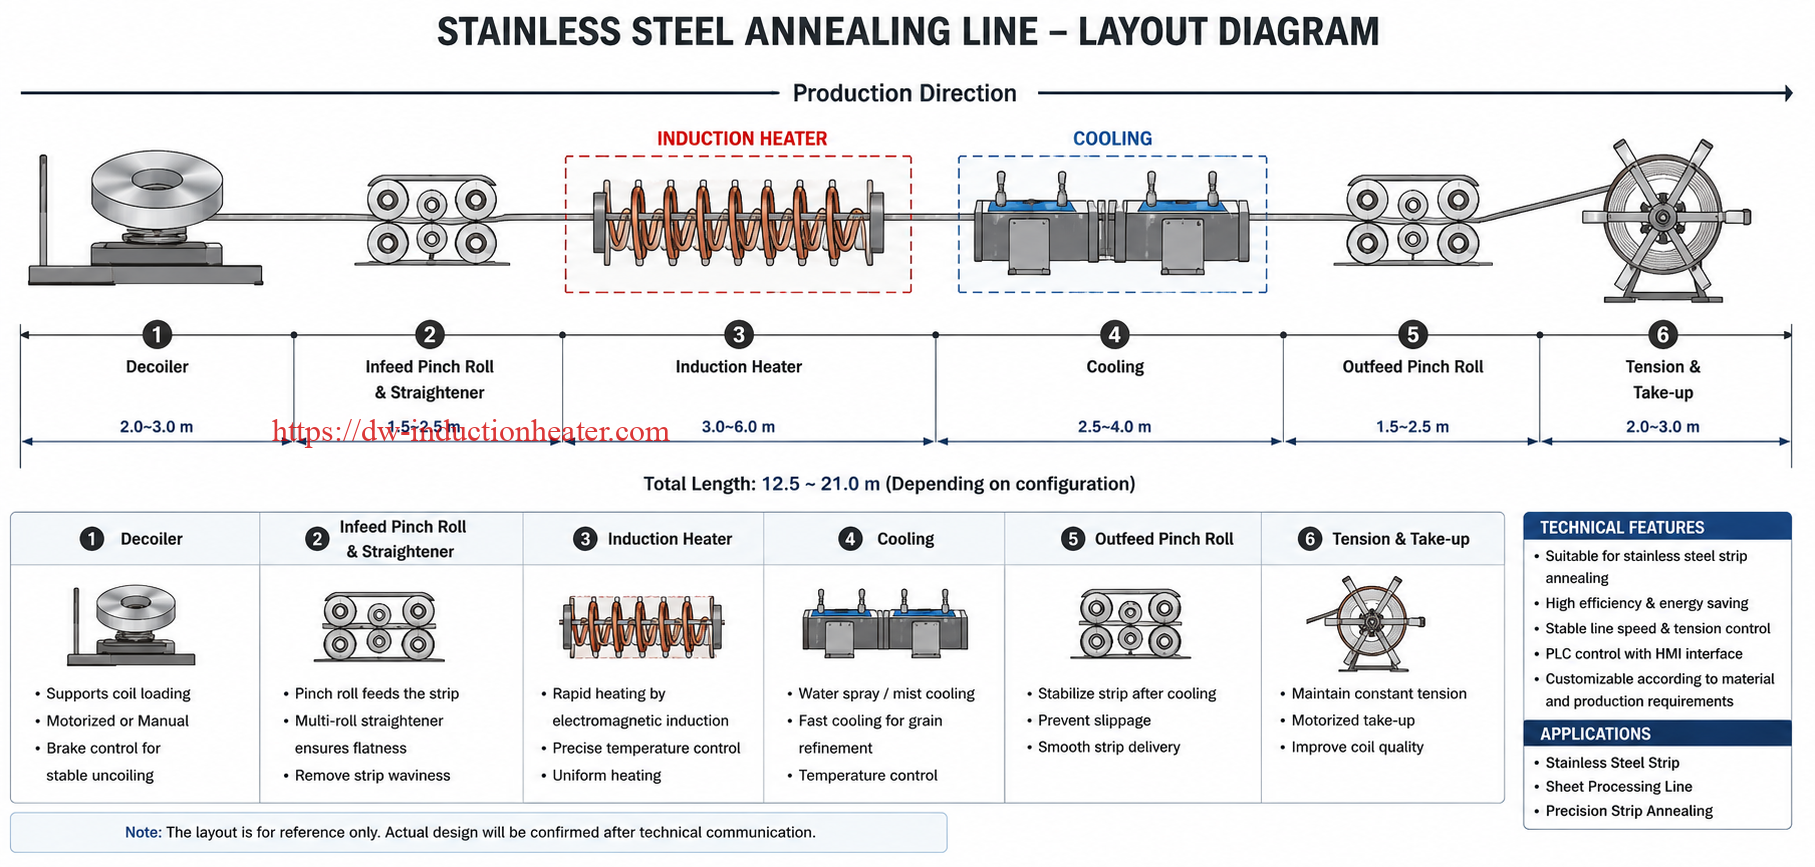
| Принципен елемент | Инженерно значение | Метод за контрол |
|---|---|---|
| Електромагнитно поле | Предава енергия към движещия се проводник безконтактно | Дизайн на бобината, честота, изходна мощност |
| Скин ефект | Плътността на тока е по-висока близо до повърхността при по-висока честота | Избор на честота според диаметъра |
| Време на пребиваване | Времето, през което проводникът остава в зоната на нагряване | Скорост на линията и дължина на бобината |
| Повишаване на температурата | Определя степента на отгряване | Обратна връзка по мощност и управление с пирометър |
| Скорост на охлаждане | Влияе на крайната микроструктура и състоянието на повърхността | Въздушно, водно, газово или контролирано охлаждане |
Основни инженерни взаимоотношения
| Параметър | Влияние върху отгряването | Инженерно правило |
|---|---|---|
| По-висока скорост на линията | По-кратко време за нагряване | Изисква по-висока мощност или по-дълга бобина |
| По-голям диаметър на телта | Повече маса на метър | Изисква по-висока мощност и понякога по-ниска честота |
| По-висока целева температура | Необходима е повече енергия | Изисква марж на мощност и по-добра температурна обратна връзка |
| По-висока честота | По-повърхностно нагряване | Полезно за малки проводници; може да е по-малко подходящо за големи напречни сечения |
| По-дълга намотка | По-дълго време на пребиваване | Може да намали необходимата моментна мощност |
Основни технически параметри
Параметрите на система за непрекъснато индукционно отгряване трябва да се избират въз основа на материала, диаметъра, скоростта на линията, целевата температура на отгряване, изискванията за повърхността и наличното производствено пространство. За медна тел практиката на отгряване може да варира значително в зависимост от това дали целта е облекчаване на напрежението, частично омекване или пълна рекристализация. Публикувани технически примери и описания на процеси показват индукционно отгряване на медна тел за много кратки времеви прозорци, когато се използват по-високи температури; например, един метод за отгряване на медна тел описва индукционно или съпротивително нагряване в диапазона от 650–1020°C за 0.3–5 секунди за специфични приложения на междусистемни кабели.
| Захранване | Честота | температура | Време | бобина | Охлаждане | контрол |
|---|---|---|---|---|---|---|
| 10–50 kW | 30–300 XNUMX kHz | 250–750°C в зависимост от материала | 0.5–10 с | Малка многооборотна бобина | Въздух / вода / газ | Ръчно или PLC |
| 50–150 kW | 10–150 XNUMX kHz | 300–900°C в зависимост от материала | 1–20 с | Надлъжна тунелна намотка | Контролирано охлаждане | PLC + пирометър |
| 150–500 kW | 1–50 XNUMX kHz | 400–1100°C в зависимост от сплавта | 2–60 с | Многозонна система с намотки | Водно/газово охлаждане | Управление в затворен контур |
Типични температурни диапазони за инженерна справка
| Материал | Типичен диапазон на отгряване / облекчаване на напрежението | Бележки за процеса |
|---|---|---|
| Меден проводник | 250–700°C в зависимост от скоростта и необходимата мекота | По-ниските температури изискват по-дълго време; високоскоростните линии може да използват по-висока температура и по-кратко време. |
| Безкислородна мед | Типичен технологичен прозорец 250–650°C | Може да се използва защитна атмосфера за намаляване на окисляването. |
| Алуминиева тел | 250–450°C типично | Температурата трябва да се контролира внимателно, за да се избегне прекомерно омекване. |
| Тел от въглеродна стомана | 500–750°C за облекчаване на напрежението / омекване в зависимост от класа | Точният процес зависи от съдържанието на въглерод и желаната микроструктура. |
| Тел от неръждаема стомана | 700–1100°C в зависимост от класа и целта на процеса | Често изисква защитен газ за светло отгряване. |
| Никелова сплавна тел | 700–1150°C в зависимост от сплавта | Използва се за прецизен контрол на свойствата на сплавите. |
Диаграма на скоростта на линията, дължината на намотката и времето на престой
| Линейна скорост | Дължина на нагряване на бобината | Време на престой | Инженерно значение |
|---|---|---|---|
| 10 м / мин | 0.5 m | 3.0 ите | Подходящ за компактно нагряване с медна тел с достатъчна мощност. |
| 30 м / мин | 0.5 m | 1.0 ите | Изисква по-висока мощност или по-висока целева температура. |
| 60 м / мин | 1.0 m | 1.0 ите | Високоскоростната линия изисква бърза реакция на захранването. |
| 120 м / мин | 1.5 m | 0.75 ите | Необходимо е многозонно отопление или висока плътност на мощността. |
| 300 м / мин | 3.0 m | 0.60 ите | Изисква усъвършенствана синхронизация на линиите и прецизен контрол. |
Ръководство за избор на инженерни решения
Изборът на система за непрекъснато индукционно отгряване изисква повече от избор на мощност. Доставчикът трябва да разбира материала на телта, диапазона на диаметъра, скоростта на изтегляне, необходимата мекота, състоянието на повърхността, допустимото окисление, метода на охлаждане и схемата на производство. Малка линия за медна тел и голяма линия за стоманена тел могат да се нарекат „непрекъснато отгряване“, но конструкциите на оборудването им са много различни.
| състояние | Препоръчително оборудване | бележки |
|---|---|---|
| Фина медна тел, висока скорост на линията | Високочестотна индукционна система за отгряване с къса многооборотна бобина | Изисква прецизен контрол на опъването и синхронизация на мощността със скоростта на линията. |
| Среден меден проводник | Система за индукционно отгряване със средна/висока честота и пирометрична обратна връзка | Подходящ за интегриране на линии за изтегляне на тел и омекотяване на проводници. |
| Плоска медна или правоъгълна тел | Индукционна бобина с индивидуална форма и контрол на температурата по ръба | Дизайнът на бобината трябва да избягва прегряване на ръбовете и студен център. |
| Алуминиева тел | Високоефективен индукционен нагревател с прецизен контрол на температурата | Алуминият лесно прегрява; използвайте контролирано повишаване на мощността. |
| Тел от въглеродна стомана | Система за средночестотно или високочестотно отгряване в зависимост от диаметъра | Магнитното свързване е силно; процесът трябва да избягва повърхностно образуване на котлен камък, ако е изложен на въздух. |
| Блестящо отгряване на неръждаема стомана | Система за индукционно отгряване с камера със защитна атмосфера | В зависимост от правилата за безопасност на инсталацията може да се използва водород, азот-водород или инертен газ. |
| Модернизация на съществуваща линия на чертежа | Компактен вграден индукционен модул с PLC вход за линейна скорост | Изисква механична интеграция с разтоварващо устройство, шпил и натягащо устройство. |
| Производство с множество размери | Индукционно захранване, базирано на рецепти, с регулируема бобина или сменяеми комплекти бобини | Подобрява скоростта на превключване и гъвкавостта на продукта. |
Метод за избор на мощност
Предварителна оценка на мощността може да се направи от масовия дебит на проводника и необходимото повишаване на температурата. В реално производство трябва да се добави запас от безопасност за загуби в намотката, радиация, конвекция, състояние на повърхността, загуби от охлаждане и ускорение на линията.
| Елемент за изчисление | Формула / Значение | Инженерна бележка |
|---|---|---|
| Площ на напречното сечение на проводника | A = πd² / 4 за кръгла тел | Използвайте действителния диаметър след чертежа. |
| Масов дебит | ṁ = A × плътност × скорост на линията | Скоростта на линията трябва да се преобразува в m/s. |
| Термична мощност | P = ṁ × Cp × ΔT | Основно изчисление на разумната топлина. |
| Практическа мощност на оборудването | Pдействителен = P / ефективност × марж на безопасност | Обикновено се добавя марж от 15–30% за стабилност на производството. |
Примерна референтна мощност за меден проводник
| Диаметър на медната тел | Линейна скорост | Приблизителна отоплителна мощност | Препоръчителен набор от оборудване |
|---|---|---|---|
| 0.5–1.0 мм | 100–500 м/мин | Нисък масов дебит, но висока скорост | Високочестотна система 10–60 kW |
| 1.0–3.0 мм | 50–250 м/мин | Среден масов поток | Система 30–150 kW |
| 3.0–8.0 мм | 10–120 м/мин | По-високо термично натоварване | Система 80–300 kW |
| Правоъгълен проводник | Индивидуално | Зависи от напречното сечение | Необходимо е персонализирано изчисление на бобината и мощността |
Избор на система за управление
| Контролна функция | Препоръчителен дизайн | Цел |
|---|---|---|
| Синхронизация на линейната скорост | PLC получава сигнал от енкодера от линията на чертежа | Автоматично регулира мощността при промяна на скоростта. |
| Обратна връзка за температурата | Инфрачервен пирометър или контактно измерване | Поддържа стабилна температура на отгряване. |
| Съхранение на рецепти | Запаметяване на настройките за материал, диаметър и скорост | Намалява грешките при настройка по време на смяна на продукта. |
| Мониторинг на напрежението | Обратна връзка от танцьорско рамо, тензодатчик или задвижване | Предотвратява скъсване на телта и нестабилност на диаметъра. |
| Контрол на охлаждането | Мониторинг на потока и температурата на вода/газ | Запазва качеството на повърхността и крайните свойства. |
| Защита от аларми | Свръхток, пренапрежение, недостиг на вода, прегряване | Защитава оборудването и производствената линия. |
Работен процес на процеса
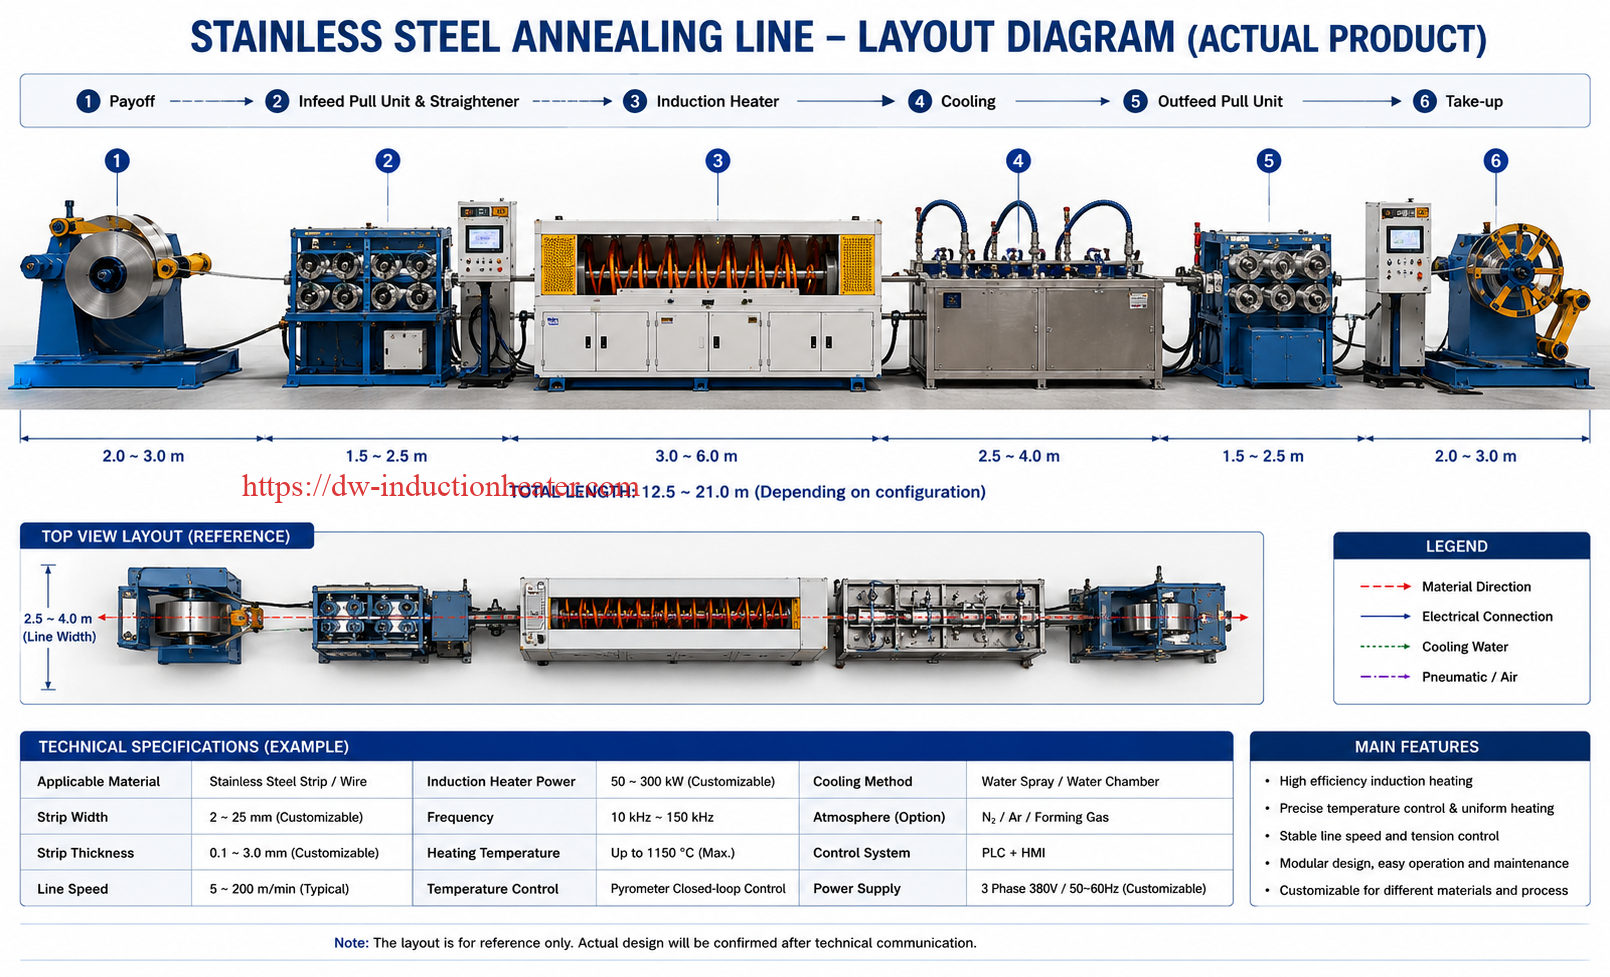
Линията за непрекъснато индукционно отгряване трябва да бъде проектирана като интегриран процес, а не като самостоятелен нагревател. Нагревателната система трябва да работи с разтоварваща секция, изтеглящ кабестан, почистващ агрегат, контрол на опъването, секция за охлаждане, система за сушене и устройство за навиване.
- Плащане по банков път: Студено изтеглената тел или проводник се подава от макарата за навиване със стабилно напрежение.
- Предварително почистване: Смазката, маслото, прахът или оксидите, използвани за рисуване, се отстраняват, ако това се изисква от качеството на продукта.
- Потвърждение на диаметъра и скоростта: PLC получава сигнал за рецепта на продукта и скорост на линията.
- Позициониране на индукционна бобина: Телта преминава през центъра на индукционната бобина или зоната за нагряване на тунела.
- Индукционно нагряване: Телта се нагрява бързо до целевата температура на отгряване.
- Мониторинг на температурата: Пирометър или сензор проверява температурата на изхода и изпраща обратна връзка към захранването.
- Защита на атмосферата: За светло отгряване може да се използва азот, инертен газ или редукционна атмосфера.
- Контролирано охлаждане: Телта се охлажда с въздух, вода, мъгла, газ или контролирана охладителна камера.
- Сушене и повърхностна обработка: Водата се отстранява и състоянието на повърхността се стабилизира преди поемане или екструдиране.
- Контрол на опъването: Опъването на телта се контролира, за да се предотврати разтягане или скъсване.
- Поемане или следващ процес: Отгрятата тел се навива или се изпраща директно за навиване, екструдиране или покритие.
- Проверка на качеството: Проверяват се удължение, якост на опън, качество на повърхността, проводимост и стабилност на диаметъра.


Диаграма на оформлението на вградения процес
| Линейна секция | Основно оборудване | Изискване за контрол |
|---|---|---|
| Изплащане | Разтоварваща стойка, спирачка, опъващ агрегат | Стабилно подаване и без вибрации на телта |
| Предварителна обработка | Почистващо устройство, устройство за избърсване, устройство за изправяне | Чист и центриран път на проводника |
| Отоплителна зона | Индукционна бобина, захранване, работна глава | Мощността следва скоростта и рецептата за материала |
| Контрол на температурата | Пирометър, PLC, обратна връзка | Стабилна температура на изхода |
| Зона за охлаждане | Охлаждане с въздух, вода, газ или камера | Контролирано крайно свойство и повърхност |
| След лечение | Сушилня, инспекция на повърхността, контрол на опъването | Предотвратяване на корозия, драскотини и счупване |
| Възприемането | Навиваща се, танцуваща, подвижна единица | Стабилно напрежение на намотката и качество на бобината |
Казус / Типично приложение
Следните примери показват как непрекъснатото индукционно отгряване може да се приложи в различни производствени среди за проводници и кабели. Стойностите са инженерни референтни стойности; крайните параметри трябва да бъдат потвърдени чрез изпитване на проби и реални производствени изисквания.
| Индустрия | Материал | Оборудване | Параметри на нагряване | Резултат |
|---|---|---|---|---|
| Производство на моторни проводници | Квадратна медна тел | 45 kW индукционна нагревателна система с персонализирана серпентина | Непрекъснато отгряване с около 15 м/мин в публикуван пример за приложение | Намалено втвърдяване след изтегляне и подобрена формоемкост на телта. |
| Електрическа кабелна проводяща линия | Кръгла медна тел | Високочестотна система за непрекъснато индукционно отгряване | Мощността следва скоростта на изтегляне; защитният газ е опция | Подобрено удължение, стабилна мекота на проводника и намалено счупване на проводника. |
| Производство на алуминиеви проводници | Алуминиева тел | Индукционен нагревател със средна/висока честота и затворен контур за управление | Умерена температура, бърза реакция, контролирано охлаждане | По-добра пластичност след изтегляне и стабилно поведение при формоване на кабела. |
| Завод за тел от неръждаема стомана | Тел от неръждаема стомана | Индукционен нагревател с камера със защитна атмосфера | Високотемпературно отгряване с контролирана атмосфера | Намалено остатъчно напрежение и подобрено качество на повърхността. |
| Производство на пружини и прецизна тел | Специална легирана тел | Многозонна система за индукционно отгряване | Контрол на температурата и контролирано охлаждане, базирани на рецепти | По-стабилни механични свойства и по-нисък риск от повреда при формоване. |
 Типични цели за качество
| Цел за качество | Метод на измерване | Защо има значение |
|---|---|---|
| удължаване | Тест за опън | Потвърждава възстановяването на пластичността след отгряване. |
| Издръжливост на опън | Тестер на опън | Гарантира, че телта не е твърде твърда или прекалено омекнала. |
| Електропроводимост | Измервател на проводимостта | Важно за електрическите проводници и кабели. |
| Цвят на повърхността | Визуална или оптична проверка | Показва окисляване, прегряване или проблеми с атмосферата. |
| Стабилност на диаметъра | Лазерен микрометър | Гарантира, че изтеглянето и отгряването не нарушават качеството на размерите. |
| Степен на счупване | Запис на производствената линия | Пряко влияе върху добива и производствените разходи. |
Често срещани проблеми и решения
Повечето проблеми с непрекъснатото отгряване произтичат от нестабилна скорост на линията, лош контрол на температурата, грешна честота, лошо подравняване на бобините, недостатъчно почистване, лош контрол на опъването или неподходящо охлаждане. Таблицата по-долу обобщава често срещаните производствени проблеми и практическите инженерни решения.
| Проблем | Причина | Решение |
|---|---|---|
| Телта е все още твърде твърда след отгряване | Твърде ниска температура, твърде кратко време на престой или недостатъчна мощност | Увеличете мощността, намалете скоростта на линията, удължете бобината или регулирайте целевата температура. |
| Телта става твърде мека | Прегряване или прекомерно време на престой | Намалете мощността, увеличете скоростта на линията или използвайте обратна връзка за температура в затворен контур. |
| Повърхностно окисляване или обезцветяване | Излагане на висока температура във въздуха | Използвайте защитна атмосфера, съкратете времето за нагряване или подобрете защитата при охлаждане. |
| Неравномерна температура по протежение на проводника | Колебания на скоростта на линията или нестабилна мощност | Синхронизирайте захранването с линейния енкодер и използвайте стабилен контрол на опъването. |
| Горещи точки по жицата | Проводникът не е центриран в бобината или полето на бобината е неравномерно | Подобрете водещите ролки, центрирането на бобините и геометрията на бобините. |
| Скъсване на тел след отгряване | Прекомерно омекване, шок от опън или лош преход на охлаждане | Оптимизирайте контрола на опъването, скоростта на охлаждане и температурата на отгряване. |
| Стабилност при ниска проводимост | Прегряване, замърсяване или непоследователен процес | Подобрете почистването, контрола на температурата и проследимостта на материалите. |
| Прегряване на намотката | Недостатъчно охлаждаща вода, котлен камък или прекомерно натоварване | Проверете водния поток, налягането, проводимостта и капацитета на чилъра. |
| Скоростта на производство не може да се увеличи | Твърде ниска мощност или твърде къса зона за нагряване | Изберете захранване с по-висока мощност или използвайте многозоново индукционно нагряване. |
| Непоследователна смяна на продукти | Без грешки при управление на рецепти или ръчно настройване | Използвайте PLC управление на рецепти за материал, диаметър и скорост на линията. |
Често задавани въпроси
1. Какво представлява непрекъснатото индукционно отгряване на проводници и кабели?
Непрекъснатото индукционно отгряване е индукционен процес, който нагрява движещи се проводници от жици или кабели с електромагнитна индукция, за да намали втвърдяването, да възстанови пластичността и да стабилизира механичните свойства. Телта преминава непрекъснато през индукционна бобина и след това се охлажда при контролирани условия.
2. Защо е необходимо отгряване на телта след изтегляне?
Студеното изтегляне намалява диаметъра на телта, но увеличава твърдостта и вътрешното напрежение. Отгряването омекотява телта, подобрява удължението и намалява счупването по време на по-нататъшно изтегляне, усукване, огъване, екструдиране на изолацията или навиване.
3. Може ли медната тел да се отгрява чрез индукционно нагряване?
Да. Медната тел е често срещано приложение за непрекъснато индукционно отгряване. Индукционното нагряване може да омекоти медната тел след изтегляне и да подобри гъвкавостта за електрически, моторни и кабелни приложения. Публикуваните примери включват непрекъснато отгряване на медна тел с помощта на персонализирана индукционна бобина и система с мощност 45 kW при около 15 м/мин.
4. Каква температура се използва за индукционно отгряване на медна тел?
Температурата зависи от диаметъра на проводника, скоростта на линията, класа на материала и необходимата мекота. Инженерната практика може да използва по-ниски температури с по-дълго време или по-високи температури с много кратко време на престой. Някои методи за индукционно или съпротивително отгряване на медни проводници описват температури от 650°C до 1020°C за много кратки времена на нагряване от 0.3–5 секунди в специфични приложения. [oai_citation:6‡Google 专利](https://patents.google.com/patent/US20140224387A1/en?utm_source=chatgpt.com)
5. Подходящо ли е индукционното отгряване за алуминиева тел?
Да. Алуминиевата тел може да се отгрява чрез индукционно нагряване, но процесът трябва да се контролира внимателно, тъй като алуминият има висока топлопроводимост и може да се преомекоти, ако температурата е твърде висока. Точният контрол на температурата и синхронизацията на скоростта на линията са важни.
6. Каква честота се използва за индукционно отгряване на проводници?
Фината тел обикновено използва по-висока честота, докато тел с по-голям диаметър може да използва по-ниска честота за по-добро проникване на топлина. Типичните системи могат да използват честоти от няколко kHz до стотици kHz, в зависимост от материала, диаметъра и необходимата температурна равномерност.
7. Как се контролира окисляването по време на отгряване на тел?
Окислението може да се намали чрез съкращаване на времето за нагряване, използване на защитен газ, инсталиране на камера със затворена атмосфера, подобряване на почистването на телта и контролиране на охлаждането. Приложенията от неръждаема стомана и блестяща мед може да изискват азот, инертен газ или редукционна атмосфера в зависимост от процеса.
8. Може ли индукционното отгряване да се интегрира в съществуваща линия за изтегляне на тел?
Да. Компактен модул за индукционно отгряване често може да бъде инсталиран линейно между секциите за изтегляне, почистване, охлаждане и навиване. Ключът е да се синхронизира индукционната мощност със скоростта на линията и да се поддържа стабилно опъване на телта през зоната на нагряване.
9. Как да избера правилната мощност за система за отгряване на тел?
Мощността зависи от материала на проводника, диаметъра, скоростта на линията, целевата температура и дължината на намотката. Предварителното изчисление използва масовия дебит и повишаването на температурата, след което добавя ефективност и граница на безопасност. Окончателният избор трябва да бъде потвърден чрез производствена скорост и тестване на проби.
10. Каква информация е необходима за оферта?
Моля, предоставете материал на телта, диапазон на диаметрите, форма на напречното сечение, скорост на линията, целева температура на отгряване, необходими механични свойства, изисквания за повърхността, налично напрежение, състояние на охлаждащата вода, производствена схема и дали е необходима защитна атмосфера.
Заключение
Непрекъснатото индукционно отгряване за проводници и кабели е практично решение за съвременното производство на проводници и жици. То помага за възстановяване на пластичността, намаляване на втвърдяването, стабилизиране на механичните свойства и подобряване на производствената ефективност след изтегляне или формоване. В сравнение с традиционното отгряване на партиди или в пещ, индукционното нагряване предлага по-бърза реакция, компактно разположение, лесна автоматизация и директна интеграция с непрекъснати производствени линии.
За медни, алуминиеви, стоманени, неръждаеми и специални легирани телове, ключът към успеха е правилният избор на оборудване. Инженерите трябва да оценят диаметъра на телта, материала, скоростта на линията, целевата температура, дължината на намотката, метода на охлаждане, изискванията за повърхността и системата за управление. Добре проектираната система за непрекъснато индукционно отгряване трябва да включва ефективно индукционно захранване, правилно проектирана намотка, температурна обратна връзка, контрол на опъването, система за охлаждане и PLC управление на рецептите.
HLQ Induction Equipment може да предостави персонализирани системи за непрекъснато индукционно отгряване за приложения в проводници и кабели. За да получите инженерно предложение, предоставете материала на вашия проводник, диапазона на диаметрите, скоростта на линията, необходимата мекота или удължение, целевата температура, производствената схема и наличното захранване. Въз основа на тези данни, системата може да бъде проектирана за стабилно отгряване на линия, по-добро качество на проводника и по-висока производствена ефективност.