
Какво е индукционна машина за запояване?
An Индукционна машина за запояване е промишлено нагревателно оборудване, използвано за свързване на две или повече метални части чрез нагряване с електромагнитна индукция и топене на спояващ метал между ставните повърхности.
За разлика от заваряването, индукционното запояване обикновено не разтопява основните метали . Само добавъчният метал се разтопява, влива се в фугата и образува здрава металургична връзка след охлаждане.
Той се използва широко за:
|
Приложение |
Типични части |
|---|---|
|
ОВК и хладилна техника |
Медни тръбни съединения, месингови фитинги, разпределители |
|
Автомобилни новини |
Алуминиеви топлообменници, горивни тръби, сензори |
|
Електрическа индустрия |
Медни шини, конектори, клеми |
|
Производство на инструменти |
Карбидни накрайници, триони, режещи инструменти |
|
Mашини |
Стоманени валове, втулки, пръстени, зъбни колела |
|
водопровод |
Медни/месингови тръбни фитинги |
Как работи индукционното запояване?
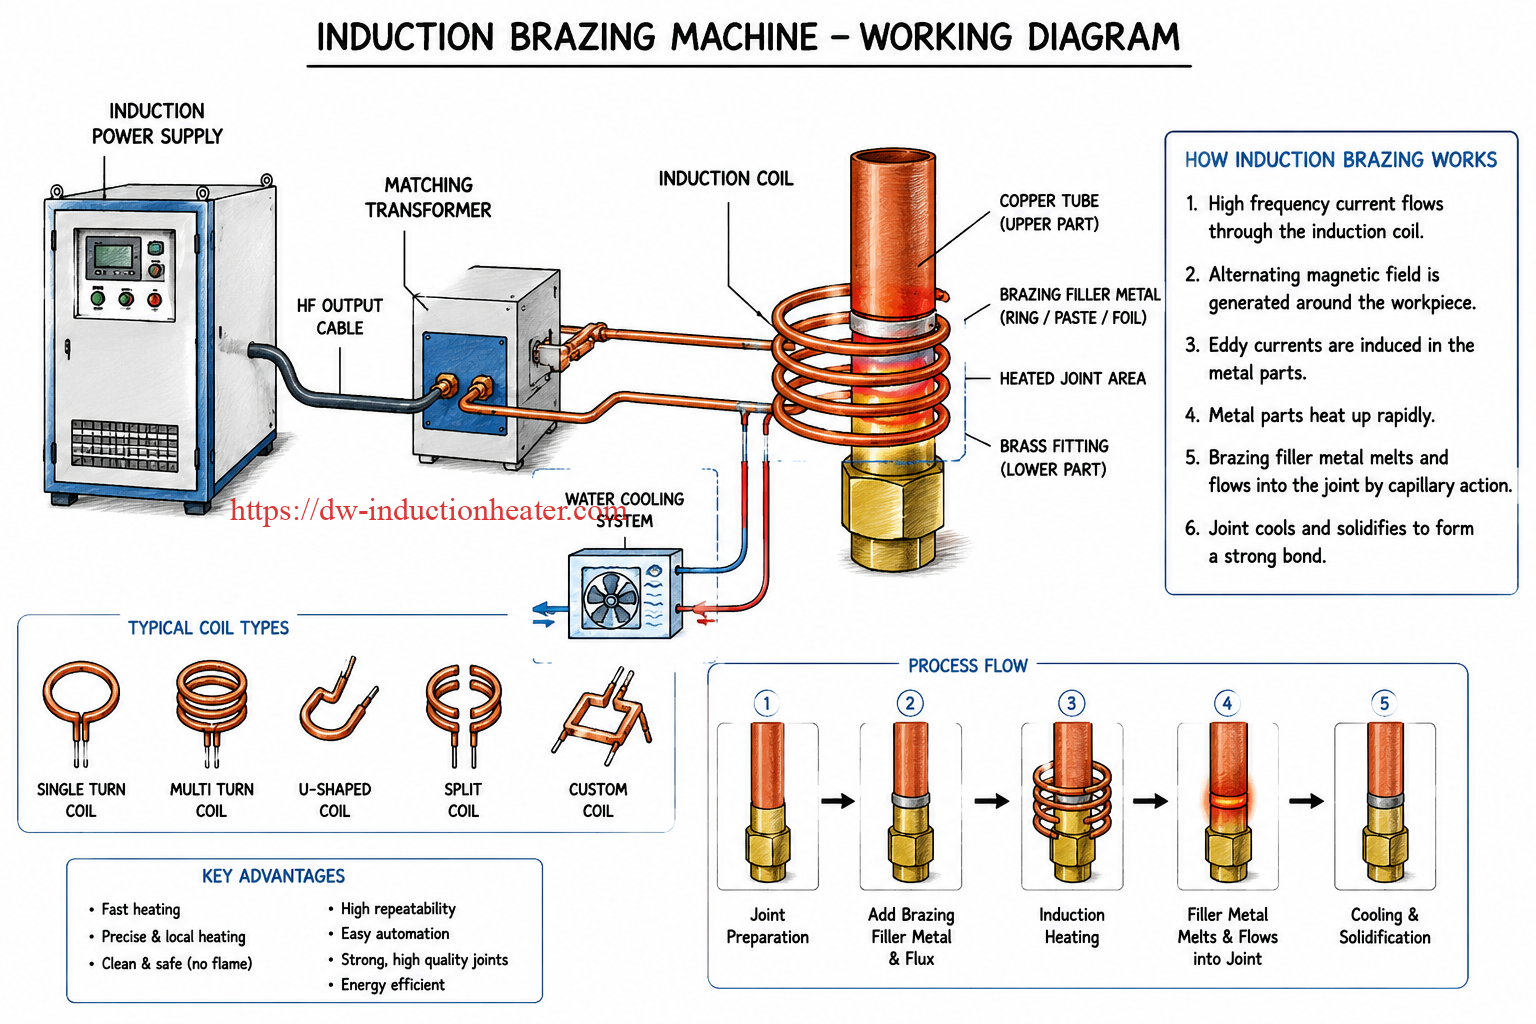
Индукционното запояване работи чрез използване на високочестотен променлив ток, който създава магнитно поле около детайла. Това магнитно поле индуцира електрически токове вътре в металната част, което води до бързото ѝ нагряване.
Основен работен процес
Power Supply
     ↓
High-Frequency Current
     ↓
Induction Coil
     ↓
Alternating Magnetic Field
     ↓
Eddy Currents in Metal Parts
     ↓
Rapid Local Heating
     ↓
Filler Metal Melts and Flows
     ↓
Joint Cools and Solidifies
Основни компоненти на индукционна машина за запояване
|
Компонент |
функция |
|---|---|
|
Индукционно захранване |
Преобразува входната мощност в средно/високочестотен ток |
|
Индукционна намотка |
Генерира магнитно поле около зоната на запояване |
|
Вода охладителна система |
Охлажда бобината и захранването |
|
Трансформатор |
Съответства на напрежението/тока с бобината и детайла |
|
Спояване с добавъчен метал |
Разтопява и запълва ставната празнина |
|
Флюс или защитна атмосфера |
Предотвратява окисляването по време на нагряване |
|
Приспособление или скоба |
Поддържа частите подравнени по време на запояване |
Поетапно индукционно запояване
1. Подготовка на ставите
Частите трябва да бъдат чисти и правилно монтирани. Масло, оксид, ръжда и замърсявания трябва да бъдат отстранени преди запояване.
Правилната фуга е много важна. Ако фугата е твърде голяма, пълнителят може да не образува здрава фуга. Ако фугата е твърде малка, пълнителят може да не се разтече правилно.
Типичен хлабина за запояване:
|
Комбинация от материали |
Препоръчителна празнина |
|---|---|
|
Мед към мед |
0.02–0.10 мм |
|
Мед към месинг |
0.03–0.12 мм |
|
Стомана към стомана |
0.04–0.15 мм |
|
Карбид към стомана |
0.03–0.10 мм |
|
Алуминий към алуминий |
0.05–0.20 мм |
2. Добавете спояващ метал
Добавъчният метал може да се достави като:
|
Тип пълнител |
Пример |
|---|---|
|
Спояващ пръстен |
Съединения от медни тръби |
|
Тел за запояване |
Ръчно или автоматично подаване |
|
Паста за спояване |
Малки части, електрически контакти |
|
Спояващо фолио |
Плоски съединения, карбидни инструменти |
|
Спойка за запояване |
Ръчно запояване |
Често срещани пълнителни метали включват:
|
Основен материал |
Общ пълнителен метал |
|---|---|
|
Мед/мед |
Фосфорно-медна сплав |
|
Мед/месинг |
Сребърна спояваща сплав |
|
Стомана/стомана |
Сребърна сплав, медна сплав |
|
Карбид/стомана |
Сребърно-медно-цинкова сплав |
|
Алуминий/алуминий |
Алуминиево-силициева сплав |
3. Поставете индукционната бобина около съединението
Индукционната бобина е проектирана според формата на детайла. Тя трябва да нагрява равномерно зоната на съединението.
Често срещани видове бобини:
|
Тип намотка |
Подходящо приложение |
|---|---|
|
Еднооборотна бобина |
Пръстеновидни съединения, малки фитинги |
|
Многооборотна бобина |
Тръбни съединения, валове, втулки |
|
U-образна намотка |
Странично отопление, плоски части |
|
Разделена бобина |
Големи или трудни за зареждане части |
|
Намотка с персонализирана форма |
Специални геометрични части |
4. Стартирайте индукционното нагряване
Когато машината стартира, през индукционната бобина протича високочестотен ток. Магнитното поле нагрява директно металните части.
Добавъчният метал достига температурата си на топене и постъпва в съединението чрез капилярно действие.
Например:
|
Материал |
Типична температура на запояване |
|---|---|
|
Медно запояване |
650-850 ° С |
|
Месингов спой |
650-800 ° С |
|
Спояване на стомана |
750-950 ° С |
|
Карбидно спояване |
700-850 ° С |
|
Алуминиево запояване |
580-620 ° С |
5. Охлаждане и втвърдяване
След като пълнителният метал се влее напълно в съединението, нагряването спира. Съединението се охлажда по естествен път или чрез контролирано охлаждане. След като се втвърди, пълнителният метал създава здрава връзка между частите.
Защо индукционното запояване е ефективно
Индукционна спойка е бързо, защото се генерира топлина вътре в самия метал, непренесени от външен пламък или пещ.
Сравнение с пламъчно спояване
|
Точка |
Индукционна спойка |
Спояване с пламък |
|---|---|---|
|
Метод на нагряване |
Електромагнитно нагряване |
Газов пламък |
|
Скорост на нагряване |
Много бързо |
Среден |
|
Контрол на температурата |
точен |
Зависи от уменията на оператора |
|
Повторяемост |
Високо |
Спуснете |
|
Автоматизация |
Лесна |
Труден |
|
Локално отопление |
отличен |
По-малко прецизен |
|
Окисляване |
Намалете с подходящ флюс/газ |
По-висок |
|
Изискване за умения на оператора |
По-ниско след настройката |
По-висок |
|
Последователност на производството |
Много добър |
Променлив |
Предимства на индукционната машина за запояване
- Бърза скорост на нагряване
Зоната на ставата често може да се нагрее за няколко секунди. - Прецизно локално отопление
Само зоната на запояване се нагрява, което намалява деформацията. - Чиста и безопасна работа
Не е необходим открит пламък. - Висока повторяемост
Времето за нагряване, мощността и температурата могат да се контролират точно. - Лесна автоматизация
Подходящ за роботизирано запояване, конвейерно производство и автоматични системи за подаване. - Пестенето на енергия
Топлината се концентрира директно върху детайла. - По-добро качество на ставите
Равномерното нагряване спомага за равномерното протичане на пълнителния метал.
Типичен избор на индукционна машина за запояване
|
Тип детайл |
Препоръчителна мощност |
Честотен обхват |
|---|---|---|
|
Малки медни тръбни съединения |
5–15 kW |
100–500 XNUMX kHz |
|
Медни/месингови фитинги за ОВК |
10–30 kW |
50–300 XNUMX kHz |
|
Спояване с карбидни инструменти |
15–40 kW |
30–200 XNUMX kHz |
|
Стоманени/медни части |
25–60 kW |
20–100 XNUMX kHz |
|
Големи стоманени сглобки |
60–160 kW |
10–50 XNUMX kHz |
|
Алуминиево запояване |
10–80 kW |
20–100 XNUMX kHz |
Прост пример: Индукционно запояване на медни тръби
За медна тръба и месингов фитинг:
- Почистете тръбата и фитинга.
- Поставете медната тръба в месинговия фитинг.
- Поставете сребърен пръстен за спояване около съединението.
- Нанесете флюс, ако е необходимо.
- Поставете индукционната бобина около съединението.
- Загрейте за няколко секунди.
- Спойващият пръстен се топи и се влива в съединението.
- Спрете нагряването и оставете съединението да се охлади.
Резултат: чисто, здраво и херметично запоено съединение.
С прости думи
Машината за индукционно запояване използва индукционна бобина за бързо и локално нагряване на металните части. Когато зоната на спояване достигне температурата на запояване, пълнителният метал се топи, изтича в фугата на съединението и свързва частите заедно.
Това е бърз, чист, енергоспестяващ и високоповторяем метод за запояване, особено подходящ за медни тръби, месингови фитинги, карбидни инструменти, стоманени части, алуминиеви компоненти и автоматизирани производствени линии.