
Какво е индукционен нагревател? Как работи?
Индукционният нагревател е индустриална електромагнитна нагревателна машина, използвана за нагряване на проводими метали като въглеродна стомана, легирана стомана, неръждаема стомана, мед, месинг, алуминий и карбидни сглобки. Той се използва широко за запояване, закаляване, коване, топене, отгряване, свиване чрез сглобяване, предварително нагряване на тръби и термична обработка. Вместо да използва пламък или пещен въздух за пренос на топлина отвън, индукционният нагревател генерира топлина директно вътре в металния детайл чрез вихрови токове. Това прави процеса бърз, чист, контролируем и подходящ за съвременни автоматизирани производствени линии.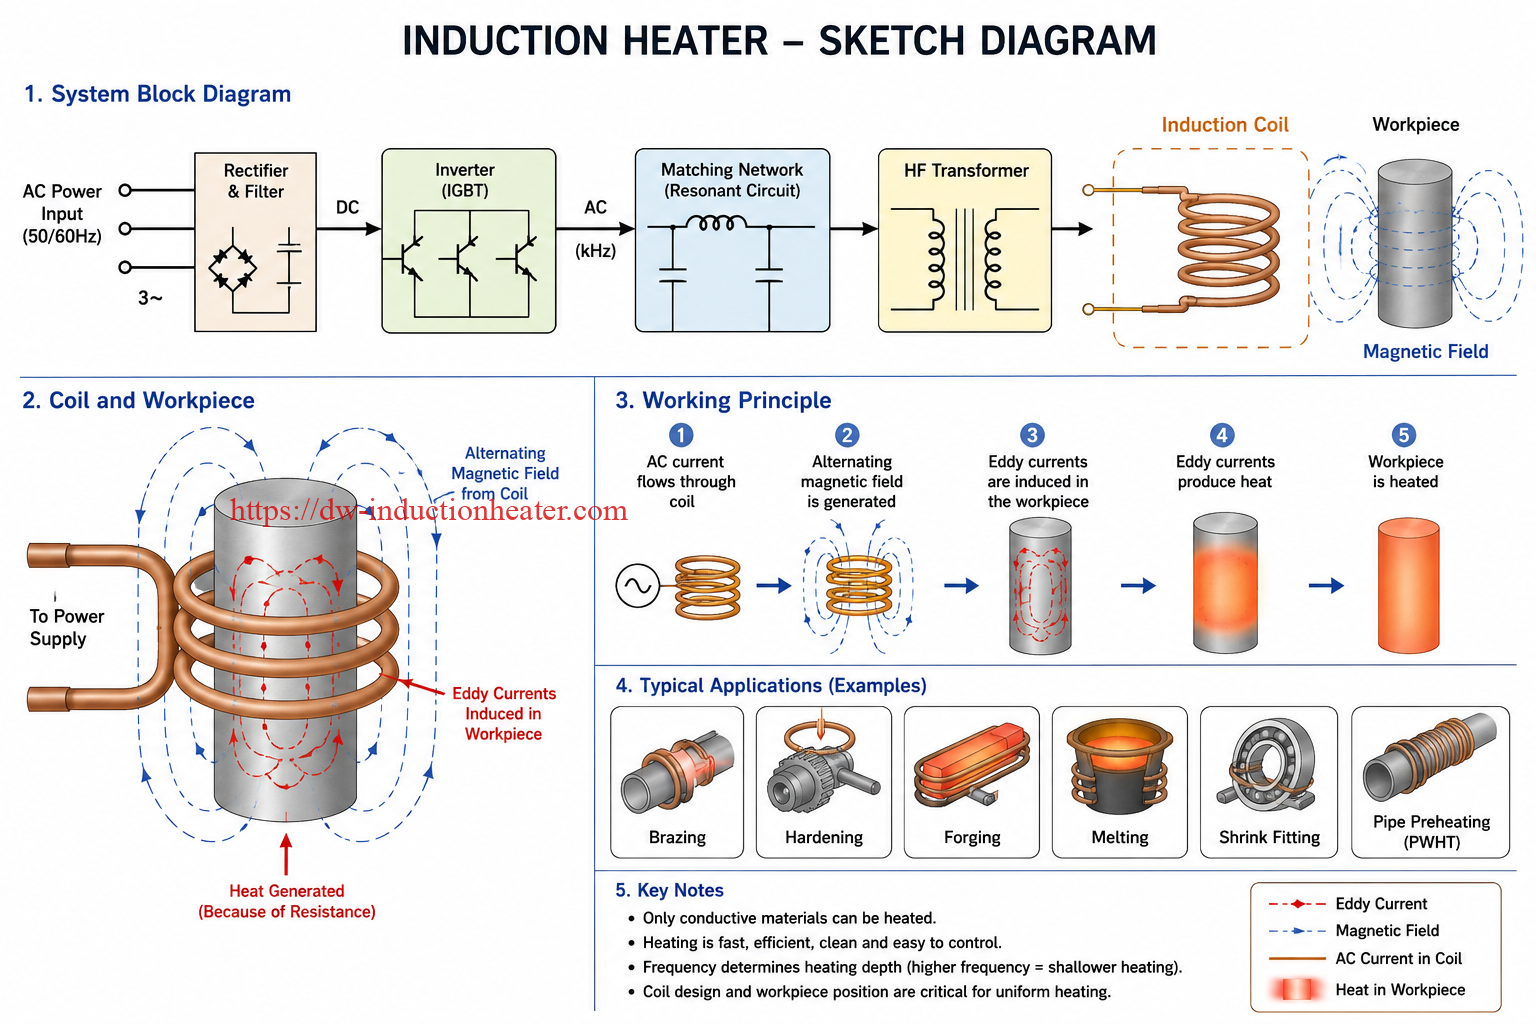
Бърз отговор
Индукционният нагревател е безконтактна система за нагряване на метал, която използва променливо магнитно поле за генериране на топлина вътре в проводим детайл. Тя работи чрез изпращане на средночестотен, високочестотен или ултрависокочестотен ток през медна индукционна бобина. Бобината създава променящо се магнитно поле, което индуцира вихрови токове вътре в метала. Тези вихрови токове генерират топлина поради електрическото съпротивление на материала. Индукционните нагреватели се използват най-добре за бързи, локализирани и повтарящи се промишлени процеси на нагряване, като запояване, закаляване, коване, топене, отгряване, термосвиване и предварително нагряване.
Съдържание
- Какво е индукционен нагревател?
- Как работи индукционният нагревател?
- Основни компоненти на индукционен нагревател
- Принцип на работа стъпка по стъпка
- Основни видове индукционни нагреватели
- Подходящи материали
- индустриални приложения
- Как да изберем правилния индукционен нагревател
- Предимства
- Ограничения
- Често срещани проблеми и решения
- Защо да изберете индукционно оборудване HLQ?
- Често задавани въпроси
Какво е индукционен нагревател?
Индукционният нагревател е задвижвана от енергия нагревателна система, която използва електромагнитна индукция за нагряване на метални части без директен контакт. В промишлена употреба терминът „индукционен нагревател“ може да се отнася до компактен ръчен нагревател, високочестотна машина за запояване, средночестотен нагревател за коване, машина за индукционно закаляване, индукционна топилна пещ, система за предварително нагряване PWHT или персонализирана автоматизирана нагревателна линия.
Ключовата разлика между индукционното нагряване и конвенционалното нагряване е къде се генерира топлината. При пламъчно нагряване, нагряване в пещ или съпротивително нагряване топлината се генерира извън детайла и след това се пренася в него. При индукционно нагряване електрическата енергия се преобразува в топлина вътре в самия проводим детайл. Това директно вътрешно генериране на топлина осигурява на индукционните нагреватели висока скорост на нагряване, висока концентрация на енергия и отлична повторяемост на процеса.
В типична индустриална система за индукционно нагряване, захранването преобразува стандартното фабрично електричество в избрана честота. Тази честота може да бъде ниска, средна, висока или ултрависока в зависимост от приложението. Токът се подава към медна индукционна бобина. Когато металният детайл се постави вътре или близо до бобината, променливото магнитно поле индуцира ток вътре в метала и детайлът се нагрява бързо.
| термин | Значение | Индустриален пример |
|---|---|---|
| Индукционен нагревател | Цялостна нагревателна машина, използваща електромагнитна индукция. | Нагревател за запояване, нагревател за коване, нагревател за закаляване. |
| Захранване с индукционно нагряване | Електрически генератор, който захранва индукционната бобина. | MF, HF, UHF, SRF или KGPS генератор. |
| Индукционна намотка | Медна бобина с водно охлаждане, която създава магнитното поле. | Спирална намотка, палачинкова намотка, разделена намотка, намотка за спояване по поръчка. |
| Детайл | Проводимата метална част се нагрява. | Стоманен вал, медна тръба, алуминиева заготовка, месингов фитинг. |
Как работи индукционният нагревател?
Индукционният нагревател работи чрез електромагнитна индукция . Когато променлив ток протича през медна намотка, около нея се образува променящо се магнитно поле. Когато проводим метален детайл се постави в това магнитно поле, във вътрешността на метала се индуцират циркулиращи токове, наречени вихрови токове. Тези вихрови токове срещат електрическо съпротивление в детайла и произвеждат топлина.
За магнитни материали като въглеродна стомана и много легирани стомани, под температурата на Кюри съществува и друг ефект на нагряване: хистерезисно нагряване. Магнитните домени вътре в стоманата многократно променят посоката си под действието на променливото магнитно поле, произвеждайки допълнителна топлина. Над температурата на Кюри материалът губи по-голямата част от магнитния си отклик и нагряването с вихрови токове се превръща в доминиращ механизъм.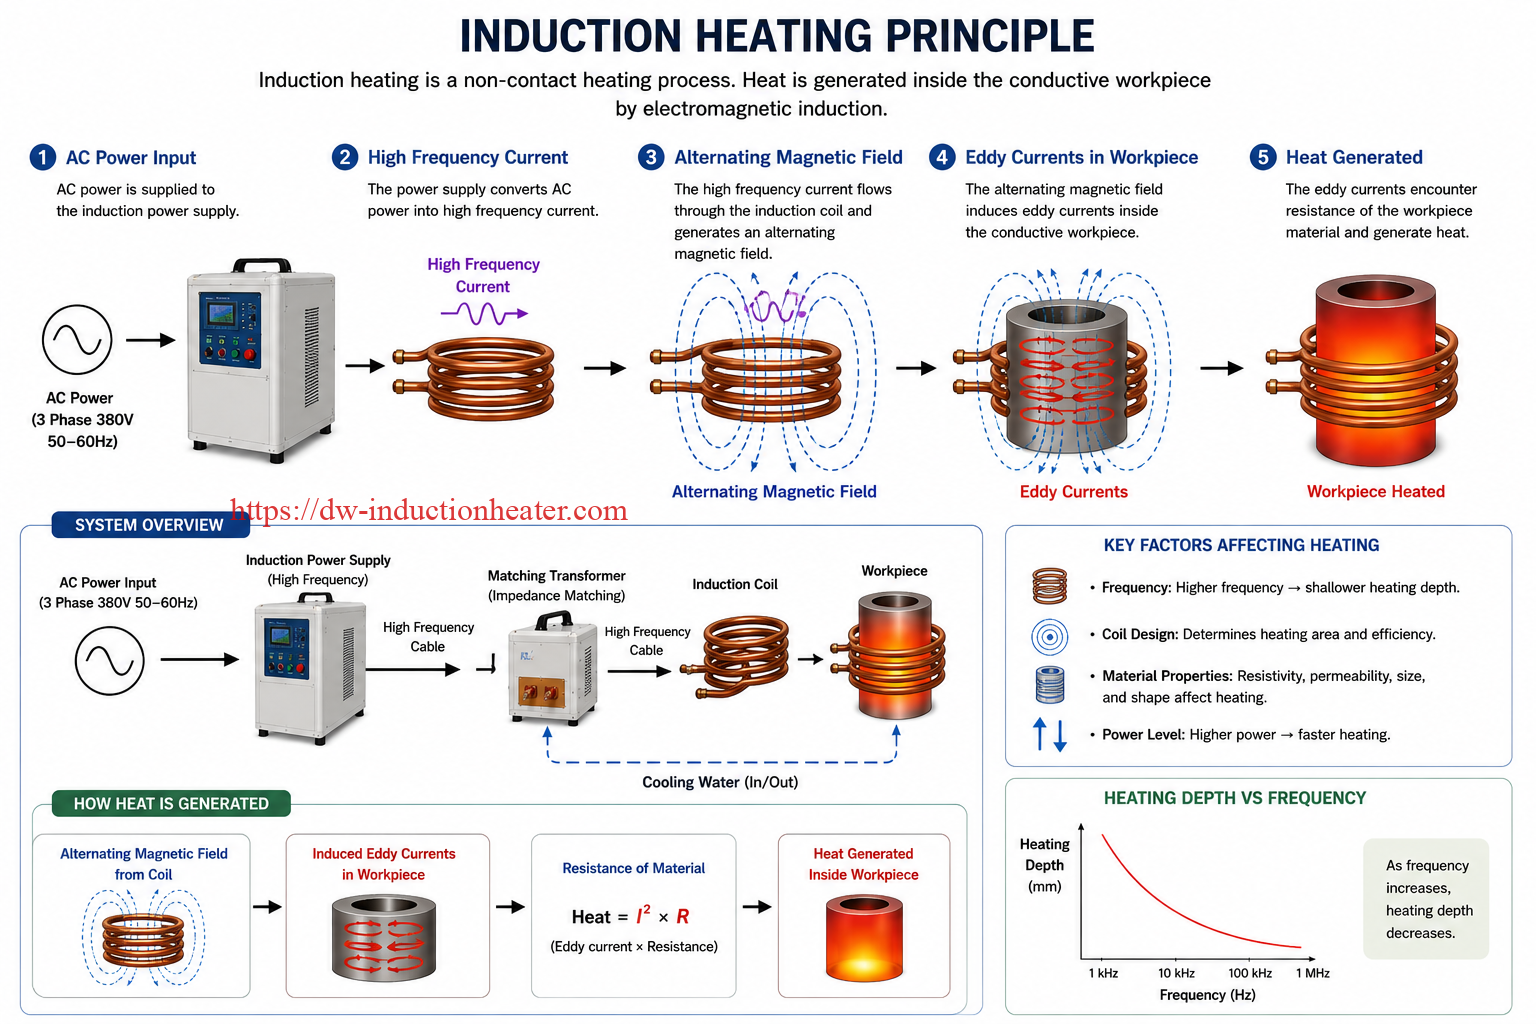
Дълбочината на нагряване зависи силно от честотата. По-ниската честота прониква по-дълбоко в детайла и обикновено се избира за нагряване на заготовки, коване, топене и нагряване на големи детайли. По-високата честота води до по-плитко нагряване и е по-добра за запояване, повърхностно закаляване, малки детайли и прецизно нагряване.
| Нагревателен механизъм | Къде се случва | Най-добър вид материал | Инженерно значение |
|---|---|---|---|
| Нагряване с вихрови токове | Вътре в проводими метали | Стомана, мед, месинг, алуминий, неръждаема стомана | Основен източник на топлина в почти всички приложения за индукционно нагряване. |
| Резистивно нагряване | Вътре в детайла | Всички проводими материали | Вихровите токове генерират топлина, докато преминават през съпротивлението на материала. |
| Хистерезисно нагряване | Вътрешни магнитни материали | Въглеродна стомана и магнитни легирани стомани | Допълнителен ефект на нагряване под температурата на Кюри. |
| Топлопроводност | От нагрятата зона в околния материал | Всички метали | Влияе върху равномерността на температурата и времето за нагряване. |
Основни компоненти на индукционен нагревател
Надеждният индукционен нагревател не е просто захранващ шкаф. Той е цялостна инженерна система. Производителността зависи от правилната комбинация от захранване, бобина, трансформатор, охладителна система, метод на управление и закрепване на детайла.
| Компонент | функция | Инженерни бележки |
|---|---|---|
| Индукционно захранване | Преобразува фабричното променливотоково захранване в изход с контролирана честота. | Изберете по мощност, честота, работен цикъл и режим на управление. |
| Съвпадащ трансформатор | Съгласува захранването с натоварването на бобината. | Подобрява преноса на енергия и стабилната работа. |
| Индукционна намотка | Генерира магнитно поле около детайла. | Обикновено се изработва от медна тръба с водно охлаждане. |
| Охладителна система | Охлажда захранването, трансформатора, кабела и бобината. | За непрекъснато производство се препоръчва чилър със затворен контур. |
| Система за контрол на | Контролира захранването, времето, температурата, движението и логиката на безопасността. | Може да бъде ръчно, PLC-базирано или напълно автоматично. |
| арматура | Позиционира детайла точно вътре в бобината. | Критично за повторяемо качество на нагряване. |
| Температурен сензор | Измерва температурата на повърхността или процеса. | Обратната връзка от пирометър или термодвойка може да подобри точността. |
Принцип на работа стъпка по стъпка
| Стъпка | Процес | Обяснение |
|---|---|---|
| 1 | Променлив ток | Нагревателят получава еднофазно или трифазно фабрично електричество. |
| 2 | Преобразуване на мощност | Захранването преобразува входния сигнал в контролиран средночестотен, високочестотен или ултрависокочестотен изход. |
| 3 | Работа на резонансната верига | Кондензаторите, трансформаторът и бобината образуват резонансна верига за ефективен пренос на енергия. |
| 4 | Зареждане с бобина | През медната индукционна бобина протича висок ток. |
| 5 | Формиране на магнитно поле | Намотката създава бързо променящо се магнитно поле. |
| 6 | Поколение на вихров ток | Магнитното поле индуцира циркулиращи токове вътре в металния детайл. |
| 7 | Генериране на топлина | Индуцираният ток произвежда топлина поради електрическото съпротивление. |
| 8 | Контрол на процеса | Мощност, честота, време, дизайн на бобината и температурна обратна връзка контролират крайния резултат. |
Проста диаграма на енергийния поток
| Вход | Конверсия | Магнитно поле | Реакция на детайла | Резултат |
|---|---|---|---|---|
| Променлив ток | Индукционно захранване | Индукционна намотка | Вихрови токове вътре в метала | Бързо контролирана топлина |
Основни видове индукционни нагреватели
Различните приложения изискват различни честотни диапазони и нива на мощност. Малка задача за запояване на медни тръби не изисква същата машина като линия за коване на стоманени заготовки или пещ за топене на метал. Изборът на правилния честотен диапазон е едно от най-важните инженерни решения.
| Серия | Типична честота | Дълбочина на нагряване | Най-подходящи приложения |
|---|---|---|---|
| Индукционен нагревател KGPS | 0.1kHz-10kHz | Отопление с дълбока пещ | Топилна пещ, топене, голямо термично натоварване. |
| MF индукционен нагревател | 0.2kHz-20kHz | Дълбоко до средно дълбоко | Коване, нагряване на заготовки, топене, дълбоко закаляване. |
| SRF индукционен нагревател | 20kHz-50kHz | Среден | Автомобилни части, средно дълбоко закаляване, нагряване на заготовки. |
| HF индукционен нагревател | 30kHz-80kHz | Плитка до средна | Спояване, запояване, повърхностно закаляване, термосвиваемо напасване. |
| UHF индукционен нагревател | 50kHz–2MHz | Много плитко до плитко | Прецизно запояване, микро запояване, нагряване на малки части. |
Подходящи материали
Индукционното нагряване е подходящо за електропроводими материали. Най-често срещаните промишлени материали включват въглеродна стомана, легирана стомана, неръждаема стомана, мед, месинг, алуминий, титан и карбидни сглобки. Скоростта и ефективността на нагряване обаче варират в зависимост от материала.
| Материал | Производителност на индукционно нагряване | Препоръчителни серии | Типични приложения |
|---|---|---|---|
| Въглеродна стомана | отличен | MF / HF / SRF / KGPS | Коване, закаляване, топене, свиване чрез термосвиване. |
| Легирана стомана | отличен | MF / HF / SRF | Зъбни колела, валове, инструменти, автомобилни части. |
| Неръждаема стомана | добър | HF / MF / SRF | Спояване, отгряване, нагряване на тръби, нагряване на съдове. |
| Мед | Добро, но изисква силно свързване | Високочестотни / средночестотни | Спояване, отгряване, топене, електрически части. |
| месинг | добър | Високочестотни / средночестотни | Фитинги, клапани, запояване, коване, топене. |
| Алуминий | Умерено до добро | MF / SRF / KGPS | Нагряване, топене, свиване на заготовки. |
| титан | добър | СЧ / ВЧ | Коване, отгряване, аерокосмически компоненти. |
| Карбиден монтаж | Подходящ за запояване | HF / UHF | Спояване с карбидни инструменти, спояване с диамантени сегменти. |
индустриални приложения
Индукционните нагреватели се използват навсякъде, където е необходимо бързо и контролирано нагряване на метал. В производствените цехове те могат да заменят пламъчни горелки, съпротивителни пещи, солни бани или газови нагреватели в много локализирани процеси на нагряване. В тежката промишленост индукционните нагревателни системи се използват за големи заготовки, тръби, валове, лагери, зъбни колела и топилни пещи.
| Приложение | Материал | Препоръчителен тип честота | Инженерни бележки |
|---|---|---|---|
| Индукционна спойка | Мед, месинг, стомана, неръждаема стомана, карбид | HF / UHF | Бързо нагряване на фугата със стабилен поток на пълнителя. |
| Индукционно втвърдяване | Въглеродна стомана, легирана стомана | HF / SRF / MF | Честотата зависи от необходимата дълбочина на случая. |
| Индукционно коване | Стомана, мед, месинг, алуминий | МФ / СРФ | Дълбокото нагряване подобрява равномерността на температурата на заготовката. |
| Индукционно топене | Алуминий, мед, месинг, стомана, желязо | МФ / КГПС | Мощността зависи от капацитета на пещта и времето за топене. |
| Индукционен отгряване | Мед, неръждаема стомана, въглеродна стомана, месинг | HF / MF / SRF | Използва се за намаляване на твърдостта и подобряване на пластичността. |
| Сгъващ фитинг | Лагери, зъбни колела, пръстени, съединители | Високочестотни / средночестотни | Контролирано разширяване за монтаж и демонтаж. |
| Предварително нагряване на тръбите и PWHT | Въглеродна стомана, легирана стомана, неръждаема стомана | MF / гъвкава кабелна система | Полезен за предварително загряване на заваряване и термична обработка след заваряване. |
Как да изберем правилния индукционен нагревател
Често срещана грешка е изборът на индукционен нагревател само по мощност. В реални инженерни проекти мощността е само един от факторите. Правилният избор зависи от материала, размера на детайла, целевата температура, времето за нагряване, дълбочината на нагряване, скоростта на производство, дизайна на бобината и охлаждащия капацитет.
| Фактор на подбор | Какво да потвърдите | Инженерна препоръка |
|---|---|---|
| Материал | Стомана, неръждаема стомана, мед, алуминий, месинг или карбид. | Магнитната стомана се нагрява по-лесно; медта и алуминият изискват по-силно свързване. |
| Размер на детайла | Диаметър, дължина, дебелина, тегло и зона на нагряване. | По-големите части обикновено се нуждаят от по-висока мощност и по-ниска честота. |
| Дълбочина на нагряване | Повърхностно отопление, средно дълбоко отопление или цялостно отопление. | Използвайте по-висока честота за плитко нагряване и по-ниска честота за дълбоко нагряване. |
| Целева температура | Температура на запояване, закаляване, коване, отгряване или топене. | Изберете достатъчно мощност с резерв за топлинни загуби. |
| Време за загряване | Необходимо време за цикъл на бройка или на партида. | По-краткото време на цикъла изисква по-висока плътност на мощността. |
| Производственият капацитет | Бройки на час, килограми на час или тонове на ден. | Непрекъснатото производство изисква силно охлаждане и стабилен работен цикъл. |
| Ниво на автоматизация | Ръчно, полуавтоматично или напълно автоматично. | Използвайте PLC и температурна обратна връзка за повторяемо производство. |
Препоръчителен избор на модел
| Приложение | Материал | Препоръчителна мощност | Честота |
|---|---|---|---|
| Спояване на малки медни тръби | Мед / месинг | 15kW–35kW | HF / UHF |
| Спояване с карбидни инструменти | Карбид + стомана | 15kW–60kW | HF |
| Закаляване на повърхността на вала | Въглеродна стомана / легирана стомана | 45kW–200kW | HF / SRF / MF |
| Втвърдяване на зъбите на зъбните колела | Въглеродна стомана / легирана стомана | 60kW–160kW | HF / SRF |
| Коване на стоманени заготовки | Въглеродна стомана / легирана стомана | 100kW–1000kW | МФ / СРФ |
| Нагряване на алуминиеви заготовки | алуминиева сплав | 100kW–800kW | МФ / СРФ |
| Топене на алуминий | Алуминиев скрап / блок | 70kW–2000kW | МФ / КГПС |
| Предварително загряване на тръбите | Тръба от въглеродна стомана | 30kW–300kW | MF / гъвкава кабелна система |
Предимства на индукционните нагреватели
| Предимство | Инженерно значение | Стойност на купувача |
|---|---|---|
| Бързо загряване | Топлината се генерира директно вътре в метала. | По-кратко време на цикъла и по-висока производителност. |
| Локализирано отопление | Серпентината фокусира топлината върху необходимата зона. | По-малко изкривяване и по-малка площ, засегната от топлина. |
| Чист процес | Без открит пламък и по-малко дим. | Подобрена безопасност и околна среда в работилницата. |
| Висока повторяемост | Мощността, времето и температурата могат да се контролират. | По-стабилно качество на продукта. |
| Удобен за автоматизация | Може да се свърже с PLC, робот, конвейер или система за закаляване. | Подходящ за масово производство. |
| Концентрация на енергия | Енергията е фокусирана върху детайла, а не върху цялата пещна камера. | Намалени топлинни загуби при локализирани отоплителни приложения. |
Ограничения на индукционното нагряване
Индукционното нагряване е високоефективно, но не е най-добрият избор за всеки процес. То работи директно само върху проводими материали. Също така изисква правилно проектирана серпентина и охладителна система. За нагряване на много големи партиди, дълги цикли на накисване или термична обработка в специална атмосфера, все още може да е необходима пещ.
| ограничаване | Причина | Инженерно решение |
|---|---|---|
| Само проводимите материали нагряват директно | Процесът зависи от индуцирани електрически токове. | Използвайте проводим токоприемник за някои непроводящи материали, ако е подходящ. |
| Дизайнът на бобината е специфичен за приложението | Различните части се нуждаят от различни модели на магнитно поле. | Предоставете чертежи или мостри за дизайн на бобини по поръчка. |
| Обикновено се изисква водно охлаждане | Силовата електроника и медните бобини пренасят висок ток. | Използвайте стабилно водоснабдяване или индустриален охладител със затворен контур. |
| Високочестотното нагряване може да е твърде плитко | Скин ефектът ограничава дълбочината на проникване. | Изберете по-ниска честота за по-големи или по-дебели части. |
| Първоначалната цена може да е по-висока от тази на инструментите за пламък | Необходими са захранване, бобина, охлаждане и система за управление. | Оценете възвръщаемостта на инвестициите по качество, време на цикъла, енергия, труд и намаляване на брака. |
Често срещани проблеми и решения
| Проблем | Възможна причина | Инженерно решение |
|---|---|---|
| Скоростта на нагряване е твърде бавна | Мощността е твърде ниска, свързването на бобината е лошо или честотата не е подходяща. | Увеличете мощността, намалете хлабината на бобината или я препроектирайте. |
| Повърхността прегрява, но ядрото е студено | Честотата е твърде висока за дебелината на детайла. | Използвайте по-ниска честота или увеличете времето за нагряване. |
| Нагряването не е равномерно | Неправилна форма на бобината или нестабилно позициониране на детайла. | Подобрете закрепването, използвайте въртене или преработете геометрията на бобината. |
| Прегряване на бобината | Недостатъчен воден поток или запушен охлаждащ канал. | Увеличете водния поток и почистете веригата на серпентината. |
| Възниква аларма за захранване | Несъответствие на натоварването, лошо охлаждане, нестабилно напрежение или неправилно свързване на бобината. | Проверете охлаждането, входната мощност, коефициента на трансформация и свързването на бобината. |
| Качеството на запояване е нестабилно | Температурни колебания, лошо поставяне на пълнителя или неравномерно положение на детайлите. | Използвайте фиксирани инструменти, температурна обратна връзка и оптимизиран дизайн на бобината. |
| Дълбочината на втвърдяване е неправилна | Честотата, времето за нагряване или процесът на закаляване не са съчетани. | Регулирайте честотата, скоростта на сканиране, мощността на нагряване и модела на закаляване. |
Защо да изберете индукционно оборудване HLQ?
HLQ Induction Equipment се фокусира върху индустриални индукционни нагревателни машини и персонализирани решения за електромагнитно нагряване. Продуктовата ѝ гама обхваща индукционни спояващи машини, системи за индукционно закаляване , индукционни нагреватели за коване, индукционни топилни пещи, ръчни индукционни нагреватели, PWHT машини, индукционни нагревателни бобини и индустриални нагревателни захранвания.
За купувачите, стойността на избора на опитен производител на индукционни нагреватели не е само в цената на машината. Ключът е в инженерното съответствие: правилната мощност, правилната честота, правилната геометрия на намотката, стабилното охлаждане, практичният дизайн на приспособлението и параметрите на процеса, които могат да се изпълняват многократно в реално производство.
| Възможности на HLQ | Полза за клиента | Типично Application |
|---|---|---|
| Широка продуктова гама | Един доставчик за множество процеси на индукционно нагряване. | Спояване, закаляване, коване, топене, PWHT (температурно заваряване след затопляне). |
| Избор на мощност и честота | Намалява риска от грешен избор на модел. | MF, HF, UHF, SRF, KGPS системи. |
| Дизайн на персонализирана бобина | Подобрява скоростта и равномерността на нагряване. | Специални съединения, валове, заготовки, тръби, инструменти. |
| Поддръжка за автоматизация | Подобрява повторяемостта и производствената ефективност. | PLC управление, температурна обратна връзка, приспособления, конвейери. |
| Опит в индустриалните приложения | Помага на клиентите да изградят практични отоплителни процеси. | Автомобилна промишленост, ОВК, металообработване, леярство, нефт и газ. |
 Често задавани въпроси

1. Какво е индукционен нагревател?
Индукционният нагревател е електромагнитна нагревателна машина, която нагрява проводими метални части чрез индуциране на вихрови токове вътре в детайла. Използва се за запояване, закаляване, коване, топене, отгряване, термосвиване и промишлена термична обработка.
2. Как работи индукционният нагревател?
Той изпраща променлив ток през медна намотка. Намотката създава променящо се магнитно поле. Когато метална част се постави в полето, вътре в метала се образуват вихрови токове, които генерират топлина чрез електрическо съпротивление.
3. Индукционната бобина нагрява ли се?
Бобината провежда висок ток и трябва да се охлажда с вода, но основната топлина се генерира вътре в детайла, а не чрез директен контакт от бобината.
4. Какви метали могат да се нагряват чрез индукция?
Индукцията може да нагрява проводими метали като въглеродна стомана, легирана стомана, неръждаема стомана, мед, месинг, алуминий, титан и карбидни сглобки. Ефективността на нагряване зависи от магнитните свойства, електрическото съпротивление, топлопроводимостта и геометрията на детайлите.
5. Индукционното нагряване по-добро ли е от пламъчното нагряване?
За много промишлени локализирани процеси на нагряване, индукционното нагряване е по-бързо, по-чисто, по-безопасно и по-повторяемо от пламъчното нагряване. Освен това е по-лесно за автоматизиране и контрол.
6. Кой е най-добрият индукционен нагревател за запояване?
HF или UHF индукционните нагреватели обикновено са най-подходящи за запояване, защото осигуряват бързо, локализирано нагряване около зоната на съединението.
7. Кой е най-добрият индукционен нагревател за коване?
Индукционните нагреватели MF или SRF обикновено се използват за коване на заготовки, пръти и щанги, тъй като осигуряват по-дълбоко проникване на топлината и висок топлинен капацитет.
8. Кой е най-добрият индукционен нагревател за топене?
Индукционните пещни системи MF или KGPS обикновено се избират за топене на алуминий, мед, месинг, стомана, желязо и други метали.
9. Защо честотата е важна?
Честотата контролира дълбочината на нагряване. По-високата честота води до по-плитко нагряване и е подходяща за запояване или повърхностно закаляване. По-ниската честота прониква по-дълбоко и е подходяща за коване, топене и големи части.
10. Каква информация е необходима за избор на машина?
За да изберете правилния индукционен нагревател, е необходимо да се посочат материалът на детайла, размерът, теглото, целевата температура, времето за нагряване, необходимата дълбочина на нагряване, производственият капацитет, локалното напрежение и състоянието на охлаждащата вода.
Заключение
Индукционният нагревател е една от най-ефективните и контролируеми технологии за съвременно нагряване на метал. Той работи чрез преобразуване на електрическата енергия в променливо магнитно поле и генериране на топлина директно вътре в детайла чрез вихрови токове. Резултатът е бързо нагряване, чиста работа, прецизен контрол и отлична повторяемост.
За индустриалните купувачи най-важната стъпка не е просто изборът на машина с висока мощност. Правилният индукционен нагревател трябва да съответства на материала, размера на детайла, дълбочината на нагряване, целевата температура, производствения темп и изискванията за автоматизация. С правилното захранване, честота, дизайн на бобината и охладителна система, индукционното нагряване може да подобри качеството на продукта, да намали времето на цикъла и да поддържа стабилно дългосрочно производство.